Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • encoder đo chiều dài

Encoder Đo Chiều Dài Máy Cắt Sai Số: Cách Kiểm Tra Bánh Đo Và Xung PLC

Encoder đo chiều dài cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

Máy cắt tôn/ống/vải/màng/cáp cắt ra sản phẩm dài ngắn không đều dù cơ cấu cắt vẫn hoạt động. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là chủ xưởng / quản đốc / kỹ thuật tổng hợp. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.
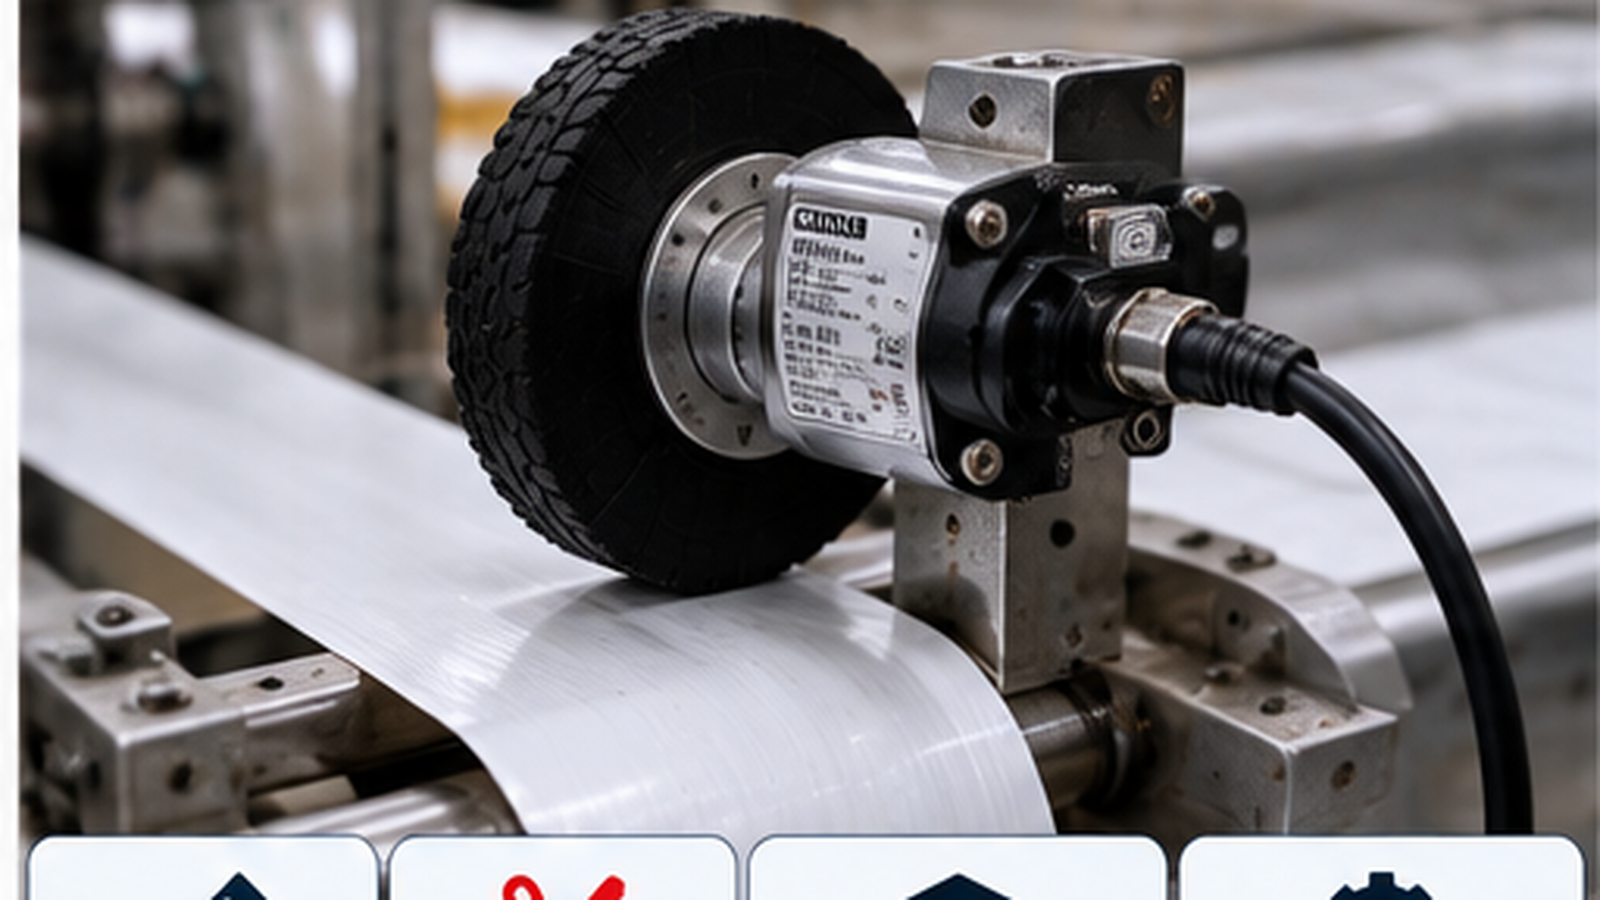
Pain point chínhMáy cắt tôn/ống/vải/màng/cáp cắt ra sản phẩm dài ngắn không đều dù cơ cấu cắt vẫn hoạt động; kỹ thuật SME khó xác định do bánh xe encoder trượt/mòn, g…
Ảnh hưởng kinh doanhCắt thiếu/thừa gây phế phẩm và khiếu nại kích thước; sai vài mm lặp lại trên hàng nghìn sản phẩm tạo thất thoát vật liệu và mất thời gian chỉnh máy….
Dịch vụ nên bánGói hiệu chuẩn máy cắt theo chiều dài: remote 500k-1M; onsite 1-3M; kiểm tra encoder/HSC + căn bánh đo + hiệu chuẩn; thay encoder 1-5M/điểm tùy model….
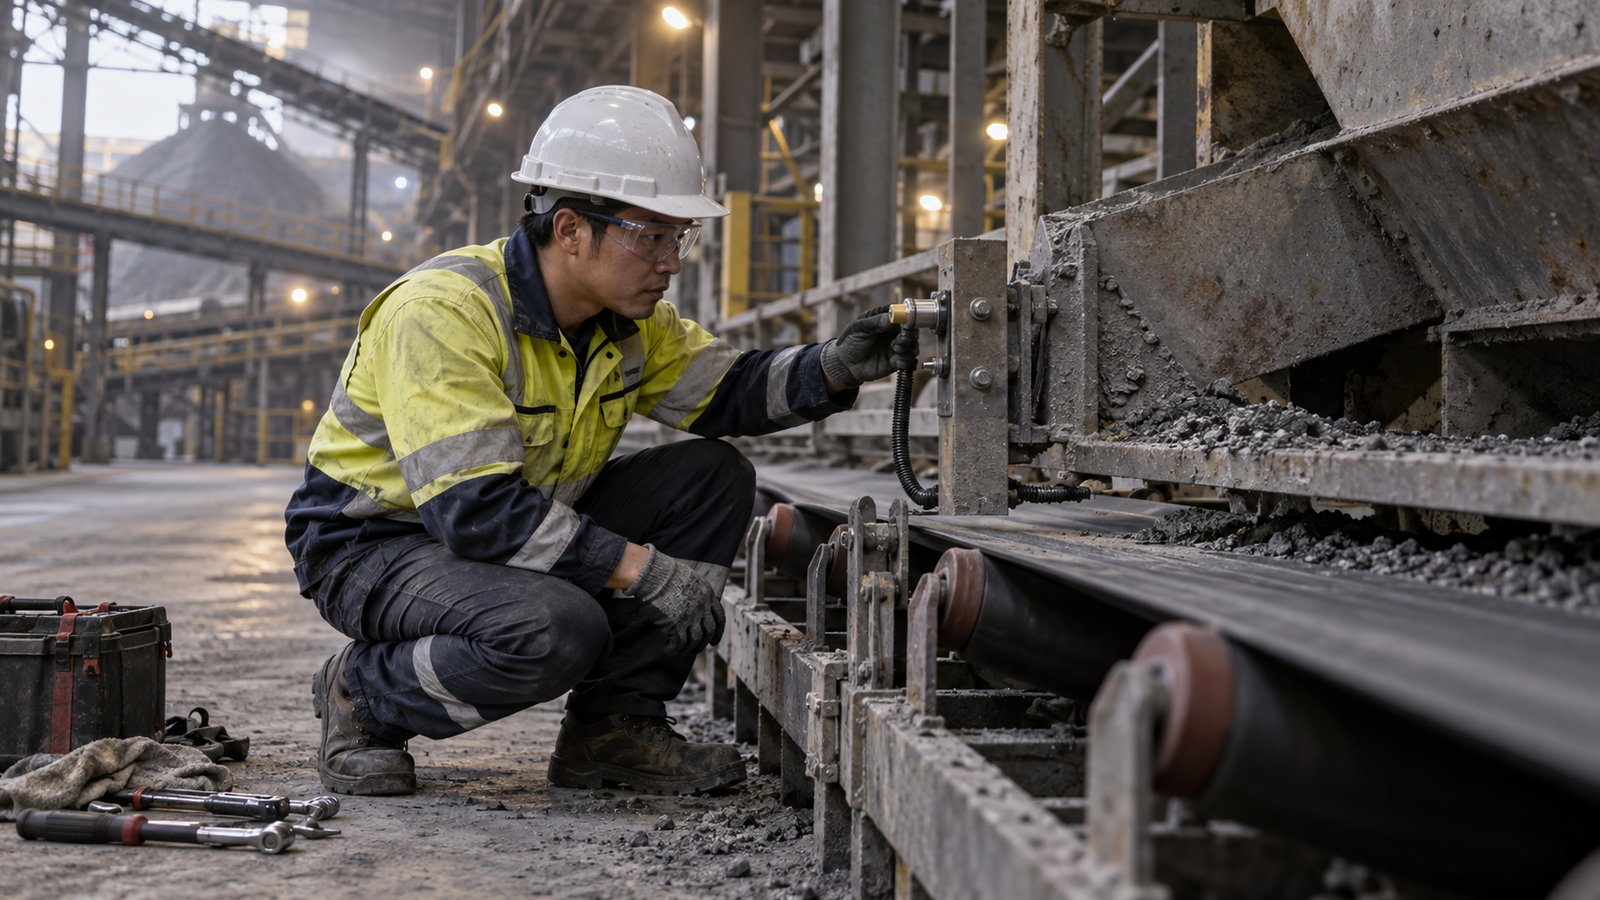
Kỹ thuật viên kiểm tra encoder đo chiều dài tại xưởng SME Việt Nam - encoder đo chiều dài
Ảnh hiện trường minh họa quy trình kiểm tra encoder đo chiều dài trước khi thay linh kiện.

Tóm tắt nhanh

Với encoder đo chiều dài, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Xưởng cắt tôn, ống, dây cáp, dệt, bao bì, nhựa, giấy; máy cắt theo chiều dài dùng encoder bánh xe hoặc encoder gắn roller.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu encoder đo chiều dài cần ghi lại trước khi xử lý

Bánh xe encoder phải tiếp xúc chắc, không có độ rơ để tránh sai số và cần hiệu chuẩn/prescale; encoder được dùng trực tiếp để đo chiều dài trên máy cắt tôn, ống, vải, cáp và vật liệu liên tục.

1

Ghi chính xác hiện tượng encoder đo chiều dài, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra encoder đo chiều dài tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp encoder đo chiều dài.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của encoder đo chiều dài.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân encoder đo chiều dài

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý encoder đo chiều dài.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm encoder đo chiều dài nặng hơn

Đo lại sản phẩm rồi bù hệ số trên HMI, tăng/giảm thời gian cắt, ép bánh encoder sát hơn hoặc thay encoder cùng loại; nếu lỗi do trượt/mất xung thì sai số thường quay lại khi tốc độ/vật liệu thay đổi.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp encoder đo chiều dài, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Cắt thiếu/thừa gây phế phẩm và khiếu nại kích thước; sai vài mm lặp lại trên hàng nghìn sản phẩm tạo thất thoát vật liệu và mất thời gian chỉnh máy. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị chính, nên…

Câu hỏi thường gặp

Encoder đo chiều dài có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu encoder đo chiều dài lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng encoder đo chiều dài và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

SME Việt Nam • cảm biến quang

Cảm Biến Quang Đếm Sai Sản Phẩm: Checklist Căn Chỉnh

Cảm biến quang cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

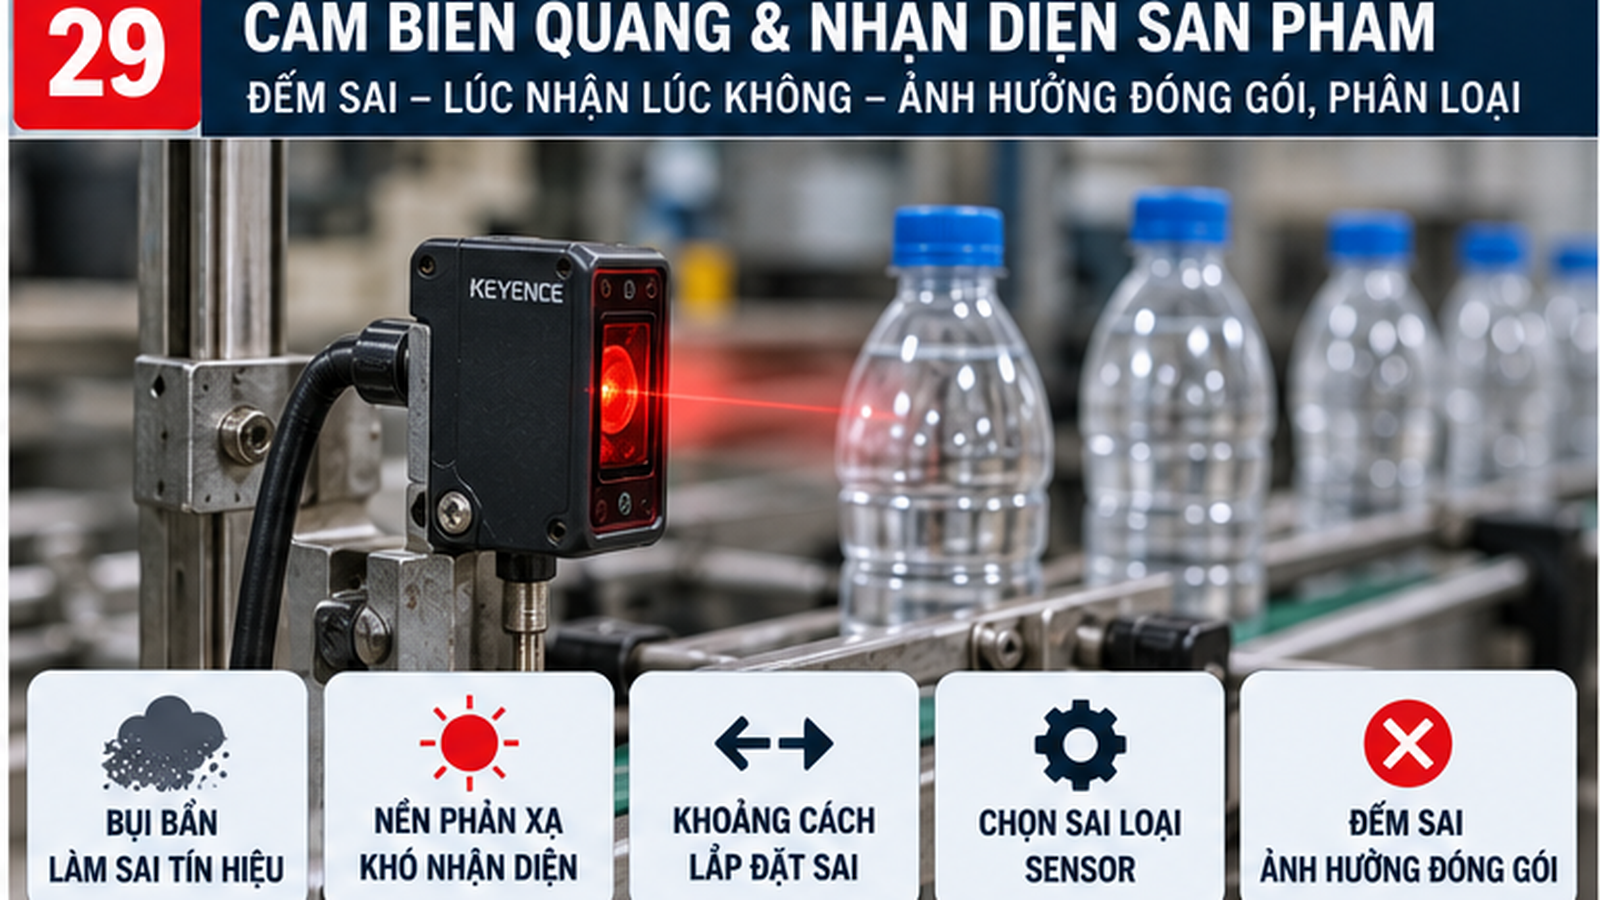
Cảm biến quang trên máy đóng gói/băng tải đếm sai hoặc lúc nhận lúc không do bụi/nước, nền phản xạ, khoảng cách lắp hoặc chọn sai nguyên lý.. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là kỹ thuật tổng hợp / quản đốc / chủ xưởng. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.

Pain point chínhCảm biến quang trên máy đóng gói/băng tải đếm sai hoặc lúc nhận lúc không do bụi/nước, nền phản xạ, khoảng cách lắp hoặc chọn sai nguyên lý….
Ảnh hưởng kinh doanhĐếm thiếu/thừa, máy cắt/dán/đóng gói sai nhịp, phế phẩm và dừng máy ngẫu nhiên; lỗi nhỏ nhưng lặp lại nhiều lần gây mất năng suất….
Dịch vụ nên bánGói xử lý sensor quang máy đóng gói: remote 500k-1M; onsite 1-3M; thay/căn sensor 500k-3M/điểm; lập danh sách model tương đương dự phòng….
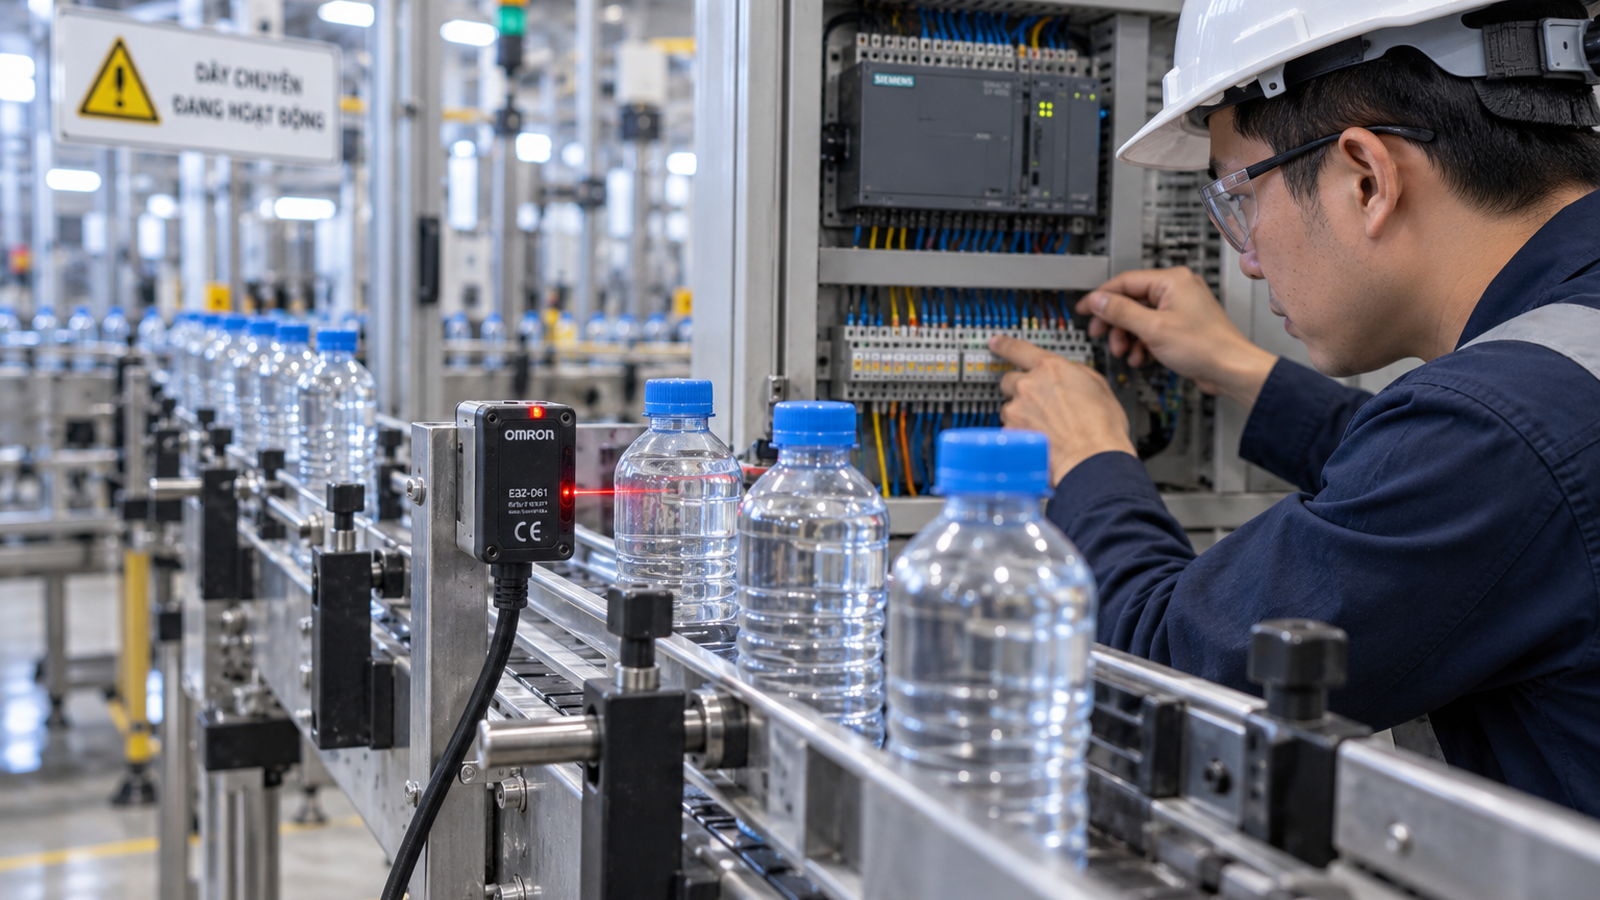
Kỹ thuật viên kiểm tra cảm biến quang tại xưởng SME Việt Nam - cảm biến quang
Ảnh hiện trường minh họa quy trình kiểm tra cảm biến quang trước khi thay linh kiện.

Tóm tắt nhanh

Với cảm biến quang, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Xưởng bao bì, đóng gói, thực phẩm, chai lọ, lắp ráp; dùng sensor quang để đếm sản phẩm, xác định vị trí nhãn/nắp/chai hoặc kiểm tra hiện diện.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu cảm biến quang cần ghi lại trước khi xử lý

Lựa chọn nguyên lý BGS, khoảng cách, nền, NPN/PNP và khả năng chống bụi/nước ảnh hưởng trực tiếp tới việc phát hiện chính xác sản phẩm trên máy đóng gói và băng tải.

1

Ghi chính xác hiện tượng cảm biến quang, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra cảm biến quang tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp cảm biến quang.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của cảm biến quang.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân cảm biến quang

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý cảm biến quang.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm cảm biến quang nặng hơn

Lau mắt sensor, vặn tăng sensitivity, dịch sensor gần hơn, thay một model có cùng điện áp nhưng chưa kiểm tra BGS/thu-phát/gương/NPN-PNP.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp cảm biến quang, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Đếm thiếu/thừa, máy cắt/dán/đóng gói sai nhịp, phế phẩm và dừng máy ngẫu nhiên; lỗi nhỏ nhưng lặp lại nhiều lần gây mất năng suất. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị chính, nên dừng có kiểm soát…

Câu hỏi thường gặp

Cảm biến quang có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu cảm biến quang lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng cảm biến quang và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Công tắc hành trình & liên động máy

Công Tắc Hành Trình Lệch Hoặc Kẹt Làm Máy Không Chạy: 8 Bước Truy Liên Động

Công tắc hành trình là lỗi SME dễ xử lý theo thói quen nhưng rất cần đo đúng điểm trước khi thay linh kiện.

Công tắc hành trình có thể làm xưởng mất sản lượng, tốn vật tư và tăng downtime nếu chỉ sửa phần nhìn thấy trước mắt.

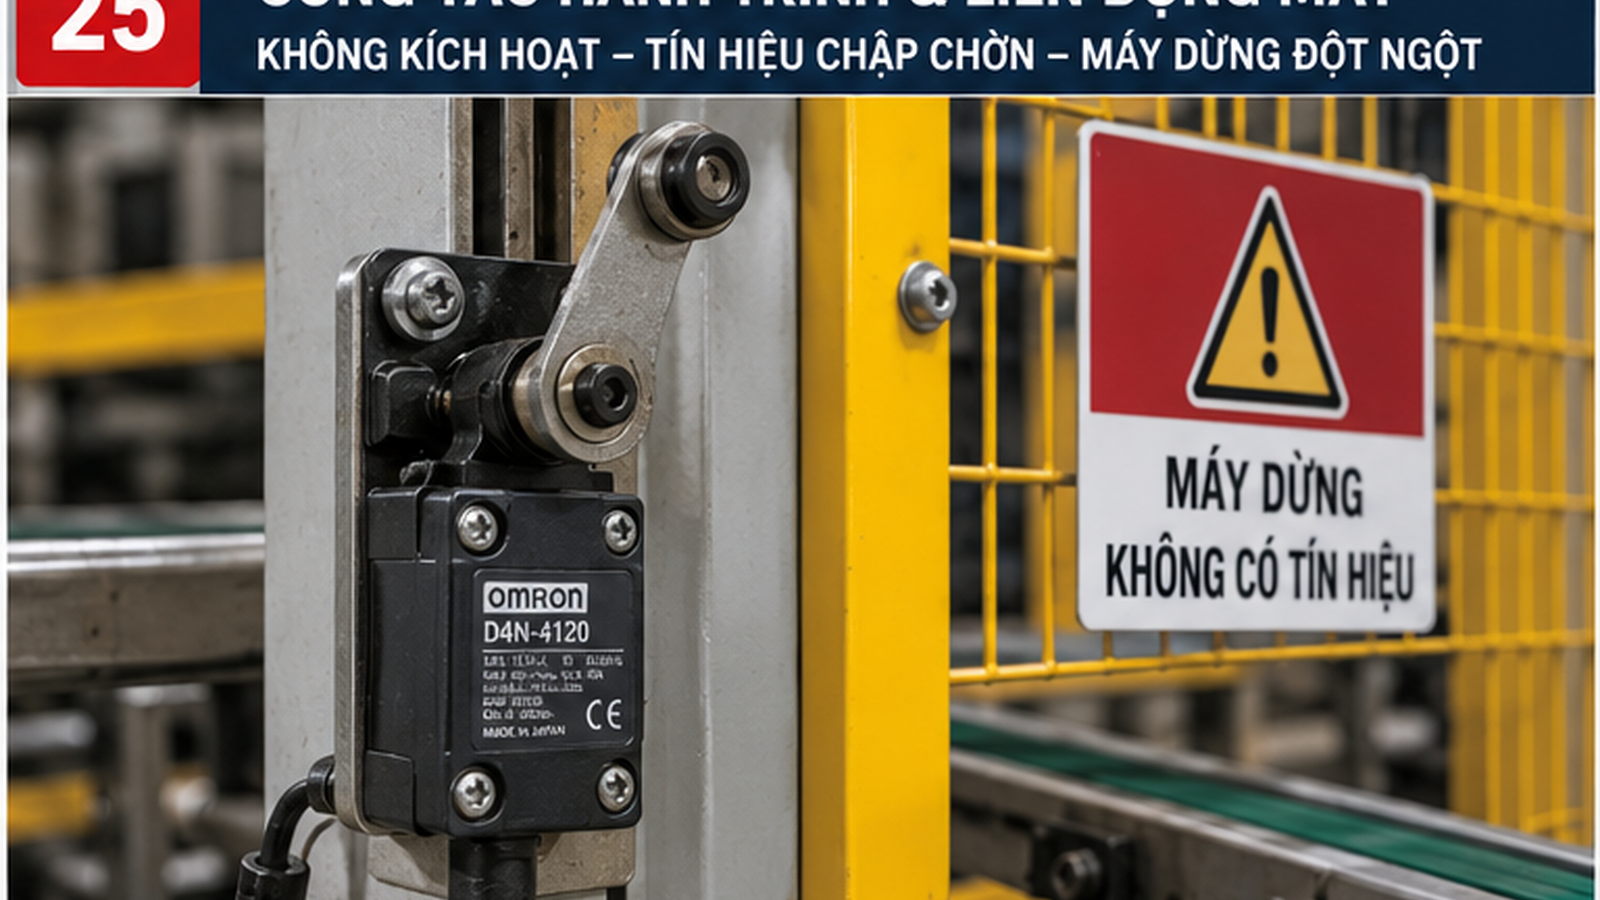
Máy không cho chạy hoặc dừng giữa chu kỳ vì limit switch/sensor vị trí lệch nhưng kỹ thuật dễ nghi PLC hoặc motor trước.

Thiệt hại chínhDowntime khó đoán, công nhân chờ máy, nguy cơ va chạm cơ khí nếu bypass sai.
Dữ liệu cần giữTrạng thái I/O PLC, vị trí cơ khí, switch/sensor, alarm và điều kiện liên động đang thiếu.
Quyết định nhanhTrace chuỗi interlock từ PLC tới công tắc hành trình, sensor và cơ khí trước khi bypass.
Kỹ sư kiểm tra công tắc hành trình tại xưởng SME Việt Nam
Công tắc hành trình nên được kiểm tra bằng ảnh hiện trường, phép đo và checklist trước khi thay thiết bị.

Tóm tắt nhanh

Với công tắc hành trình, hãy ghi hiện tượng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và biết khi nào cần gọi hỗ trợ.

Có thể đối chiếu thêm với sensor và tín hiệu tủ điện và PLC reset để tách lỗi điện, cơ khí, điều khiển và bảo trì trước khi quyết định thay thiết bị.

Dành cho ai?

Phù hợp cho máy ép, máy bế/cắt, đóng gói, jig tự động và máy có nhiều hành trình liên động.

Dành cho chủ xưởng, quản đốc và kỹ thuật tổng hợp cần xử lý công tắc hành trình nhưng vẫn giữ dữ liệu để truy nguyên.

Dấu hiệu công tắc hành trình cần ghi lại

Ghi các dấu hiệu này trước khi reset hoặc thay thử để khoanh vùng công tắc hành trình chính xác hơn.

1

Ghi màn hình lỗi, bước sequence và điều kiện máy không cho chạy.

2

Xem trạng thái I/O PLC của từng công tắc hành trình và sensor vị trí.

3

Kiểm cơ cấu tác động, gá switch, dây, đầu nối và nguồn sensor.

4

Chạy test từng điều kiện liên động với tốc độ/chế độ an toàn.

Checklist công tắc hành trình tại hiện trường

Đi theo checklist này giúp xử lý công tắc hành trình bằng dữ liệu thay vì phỏng đoán.

  • Không câu tắt switch vội: công tắc hành trình nằm trong chuỗi an toàn/liên động.
  • Kiểm I/O thật: đèn sensor sáng không luôn nghĩa PLC nhận tín hiệu.
  • Kiểm gá cơ khí: lệch vài mm có thể làm máy không xác nhận vị trí.
  • Kiểm dây và jack: rung máy làm tín hiệu chập chờn.
  • Kiểm nguồn sensor: sụt 24VDC làm tín hiệu mất ngẫu nhiên.
  • So sequence: biết bước nào thiếu điều kiện trước khi nghi PLC.
  • Test manual an toàn: giới hạn hành trình và tốc độ khi thử.
  • Cập nhật I/O list: lưu điều kiện chạy sau khi sửa.

Bảng khoanh vùng nguyên nhân công tắc hành trình

Bảng này giúp chọn hướng kiểm tra công tắc hành trình trong một ca bảo trì.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Máy không cho startThiếu điều kiện interlockXem I/O PLC và màn hình alarmKhông rõ điều kiện nào thiếu
Dừng giữa chu kỳSwitch lệch, kẹt hoặc sensor chập chờnKiểm vị trí tác động và dâyCó nguy cơ va chạm
Đèn sensor sáng PLC không nhậnDây, COM, nguồn hoặc module I/OĐo tại terminal PLCCần truy dây trong tủ
Bypass chạy đượcSwitch/sensor hoặc cơ khí saiKhông giữ bypass, sửa nguyên nhânLiên quan an toàn máy

Sai lầm dễ gặp khi xử lý công tắc hành trình

Công tắc hành trình có thể giảm tạm sau khi chỉnh tay, nhưng lỗi sẽ quay lại nếu bỏ qua nguyên nhân gốc.

Đừng bypass liên động để chạy sản xuất lâu dài

Bypass công tắc hành trình có thể giúp máy chạy tạm nhưng làm mất bảo vệ trình tự và tăng nguy cơ va chạm cơ khí.

Không thử hành trình khi người còn trong vùng kẹp/cắt

Liên động sai có thể làm cơ cấu chạy bất ngờ. Test phải có người giám sát và chế độ an toàn.

Công tắc hành trình: khi nào nên gọi hỗ trợ?

Nếu công tắc hành trình báo sai vị trí hoặc làm máy không start, cần trace I/O PLC và cơ cấu tác động. Công tắc hành trình không nên bị bypass khi chưa đánh giá liên động an toàn.

Câu hỏi thường gặp

Công tắc hành trình hỏng có làm máy không chạy không?

Có. Nếu PLC không nhận đủ điều kiện vị trí, máy có thể không start hoặc dừng giữa chu kỳ.

Đèn sensor sáng nhưng máy vẫn lỗi vì sao?

Có thể PLC không nhận tín hiệu do dây, COM, module I/O hoặc logic điều kiện khác chưa đủ.

Có nên câu tắt switch để chạy tạm không?

Không nên nếu chưa đánh giá an toàn và nguyên nhân. Bypass dễ gây va chạm hoặc mất bảo vệ liên động.

Cần xử lý lỗi thực tế?

Gửi ảnh switch, màn hình lỗi và trạng thái I/O PLC

Kỹ Thuật Nhà Máy sẽ giúp trace điều kiện liên động và xác định lỗi switch, sensor, dây hay logic PLC.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Cân điện tử & loadcell

Cân Định Lượng Sai Số Hoặc Trôi Điểm 0: 8 Bước Kiểm Loadcell Trước Khi Chỉnh Hệ Số

Cân định lượng sai số không nên xử lý bằng đoán mò. Bài này gom các bước kiểm tra thực tế để SME biết lỗi nằm ở đâu trước khi thay linh kiện hoặc gọi thợ.

Cân định lượng sai số là kiểu vấn đề làm xưởng mất tiền âm thầm: máy vẫn chạy nhưng chi phí, downtime hoặc phế phẩm tăng dần.

Cân đóng bao, cân bồn hoặc cân phối liệu trôi điểm 0 khiến xưởng phát hiện muộn khi kho lệch hoặc khách khiếu nại.

Thiệt hại chínhThiếu/thừa nguyên liệu, sai recipe, phế phẩm và mất uy tín giao hàng.
Dữ liệu cần giữSai số theo tải, điểm 0, ảnh loadcell, junction box, đầu cân và recipe.
Quyết định nhanhKiểm cơ khí-loadcell-cáp trước, sau đó mới hiệu chuẩn toàn dải và chỉnh PLC/HMI.
Kỹ sư kiểm tra cân định lượng sai số tại xưởng SME Việt Nam
Cân định lượng sai số cần được đo và ghi dữ liệu hiện trường trước khi thay thiết bị.

Tóm tắt nhanh

Với cân định lượng sai số, hãy ghi triệu chứng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và thấy rõ hạng mục SME nên trả tiền xử lý.

Có thể đối chiếu thêm với kiểm tra sensor và nguồn 24V backup logic cân PLC/HMI để tách lỗi điện, điều khiển và bảo trì trước khi mở rộng phạm vi sửa máy.

Dành cho ai?

Dành cho xưởng thức ăn chăn nuôi, thực phẩm, hóa chất, nhựa, vật liệu xây dựng, đóng bao và phối trộn.

Bài này phù hợp cho chủ xưởng, quản đốc và kỹ thuật tổng hợp cần xử lý cân định lượng sai số bằng checklist rõ ràng.

Dấu hiệu cân định lượng sai số cần ghi lại trước khi sửa

Đừng reset hoặc chỉnh tham số ngay. Với cân định lượng sai số, dữ liệu tại thời điểm lỗi quan trọng hơn cảm giác kinh nghiệm.

1

Ghi sai số ở điểm 0, tải thấp, tải giữa và tải gần mức vận hành thật.

2

Kiểm tra chân cân, kẹt cơ khí, rung, gió, vật cạ và nền móng trước khi chỉnh hệ số.

3

Mở kiểm loadcell, dây tín hiệu, junction box, chống ẩm và đầu cân.

4

Hiệu chuẩn lại toàn dải rồi đối chiếu giá trị trên PLC/HMI với đầu cân.

Checklist cân định lượng sai số tại hiện trường

Đi theo checklist này giúp khoanh vùng cân định lượng sai số theo nguyên nhân thật, từ đo đạc đến quyết định sửa hoặc cải tạo.

  • Không chỉnh hệ số theo một điểm: cân có thể đúng tại một tải nhưng sai toàn dải.
  • Kiểm cơ khí trước: vật cạ, kẹt gối hoặc rung làm cân trôi.
  • Kiểm điểm 0: zero trôi liên tục thường không phải lỗi vận hành đơn giản.
  • Kiểm junction box: ẩm, oxy hóa hoặc dây lỏng gây sai số ngẫu nhiên.
  • Kiểm loadcell: so tín hiệu từng cell nếu cân nhiều chân.
  • Kiểm cáp tín hiệu: shield, đứt ngầm và nhiễu từ motor/VFD.
  • So đầu cân và PLC: sai scaling trong PLC/HMI cũng tạo lệch.
  • Lưu biên bản: ghi tải chuẩn, sai số trước-sau và người hiệu chuẩn.

Bảng khoanh vùng nguyên nhân cân định lượng sai số

Bảng dưới đây giúp đội sản xuất và bảo trì thống nhất hướng kiểm tra cân định lượng sai số trong một ca làm việc.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Trôi điểm 0Kẹt cơ khí, loadcell hoặc ẩm hộp nốiKiểm zero nhiều lần và mở junction boxLỗi quay lại sau mỗi ca
Sai nhiều ở tải caoHiệu chuẩn sai dải hoặc loadcell yếuTest nhiều điểm tảiẢnh hưởng đơn hàng lớn
Giá trị nhảy liên tụcNhiễu, cáp hoặc rungKiểm shield và nguồn tín hiệuRecipe bị dao động
Đầu cân đúng, HMI saiScaling PLC/HMI lệchSo raw value và engineering unitCần chỉnh chương trình có backup

Các lỗi xử lý cân định lượng sai số dễ làm tốn thêm tiền

Những cách xử lý tạm có thể làm cân định lượng sai số biến mất vài giờ nhưng khiến nguyên nhân gốc khó tìm hơn.

Đừng bù tay recipe để che sai số cân

Bù tay làm số liệu kho và chất lượng khó truy nguyên. Cân định lượng sai số cần được kiểm cơ khí, loadcell và scaling.

Không chỉnh calibration khi cân đang kẹt cơ khí

Nếu cân bị cạ, rung hoặc kẹt chân, hiệu chuẩn mới sẽ hợp thức hóa một trạng thái sai và làm lỗi nặng hơn.

Câu hỏi thường gặp

Cân định lượng sai số nên kiểm gì đầu tiên?

Kiểm cơ khí, điểm 0 và junction box trước khi chỉnh hệ số. Sau đó mới hiệu chuẩn nhiều điểm tải.

Loadcell hỏng có biểu hiện thế nào?

Có thể trôi zero, nhảy số, lệch khi tải thay đổi hoặc sai nhiều ở một góc/chân cân.

Có cần kiểm PLC/HMI không?

Có. Đầu cân đúng nhưng PLC/HMI scaling sai vẫn làm recipe hoặc đóng bao bị lệch.

Cần xử lý lỗi thực tế?

Gửi ảnh đầu cân, junction box, loadcell và sai số theo tải

Kỹ Thuật Nhà Máy sẽ giúp khoanh vùng lỗi cơ khí, loadcell, cáp tín hiệu hoặc scaling PLC/HMI.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Sensor & Instrumentation

Sensor Chập Chờn Và Scaling Sai: 8 Bước Khoanh Vùng Trước Khi Máy Dừng Lặp Lại

Sensor Chập Chờn Và Scaling Sai: 8 Bước Khoanh Vùng Trước Khi Máy Dừng Lặp Lại là tình huống cần giữ dữ liệu trước khi reset hoặc chạy tạm. Cách làm tốt nhất là khoanh vùng logic,

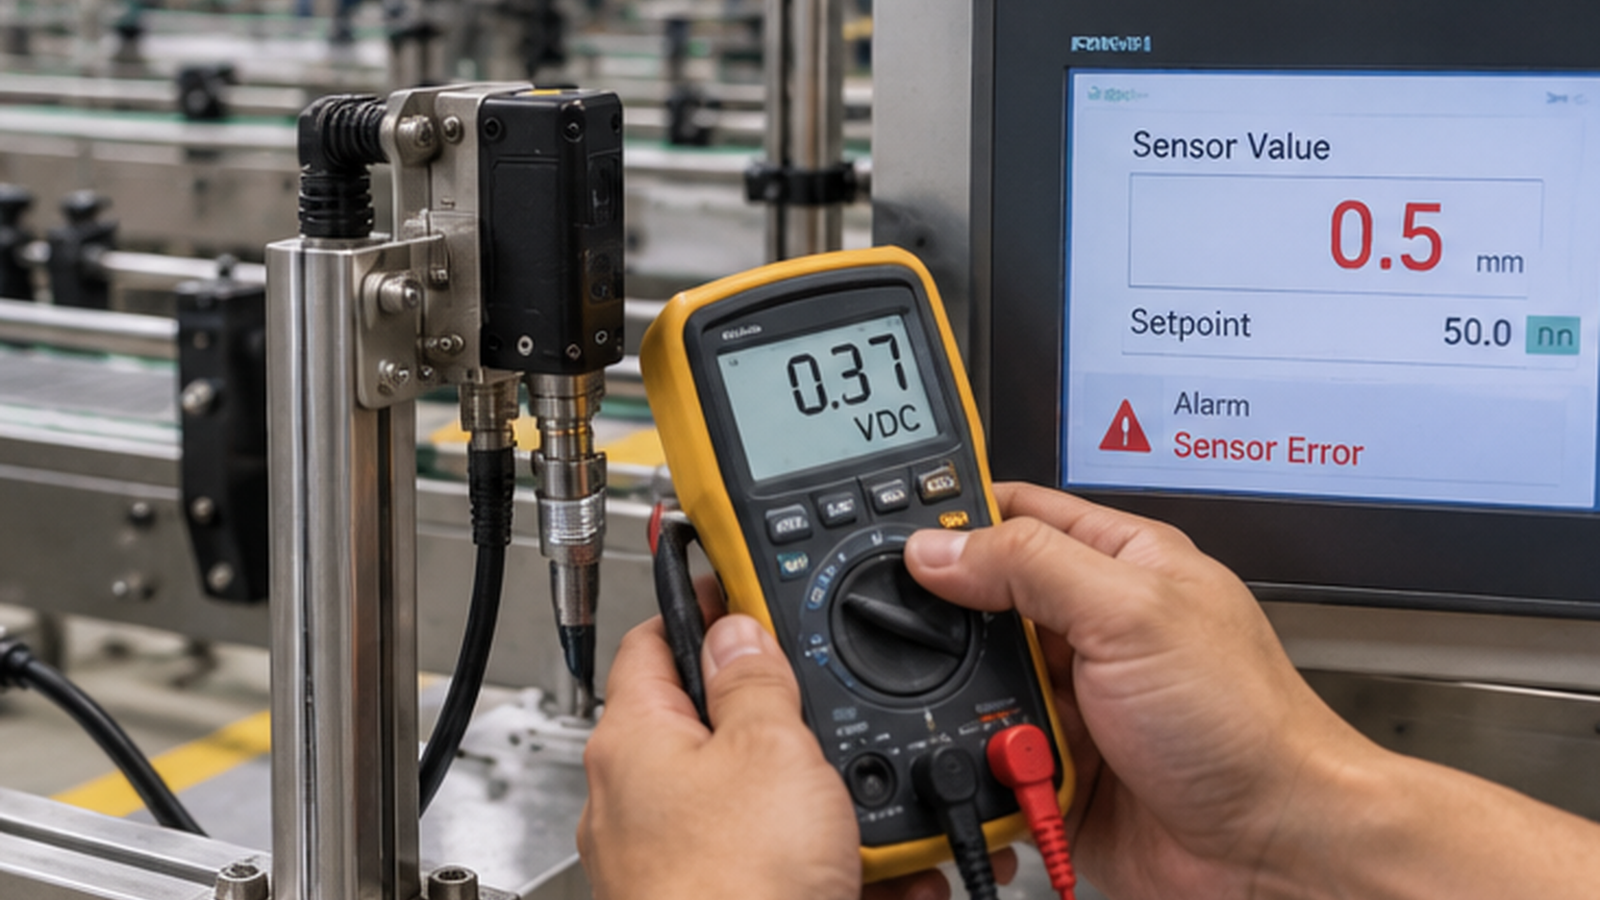
Khi sensor chập chờn và scaling sai, đội bảo trì không nên chỉ nhìn một tín hiệu đang ON rồi kết luận thiết bị còn tốt. Cần kiểm tra toàn bộ chuỗi điều kiện tạo lỗi.

Pain point từ sheet hôm nay là: Sensor chập chờn/scaling sai gây dừng máy – tình huống/case lặp lại #4 Bài này giữ cấu trúc SEO đã dùng cho batch trước để người xử lý biết phải đo gì trước.

Câu trả lời nhanhsensor chập chờn và scaling sai thường phải kiểm tra theo chuỗi: hiện tượng, log, tín hiệu, logic điều khiển và điều kiện vận hành thật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái input/output, thay đổi gần nhất và tác động downtime thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng log hoặc đo kiểm rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
sensor chập chờn và scaling sai trong nhà máy cần kiểm tra theo checklist hiện trường
Khi sensor chập chờn và scaling sai, cần giữ dữ liệu hiện trường trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu gặp sensor chập chờn và scaling sai, hãy chụp trạng thái máy, giữ log, ghi điều kiện vận hành và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý sự cố tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa, SCADA và trưởng ca khi cần xử lý lỗi lặp trong nhà máy.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao sensor chập chờn và scaling sai có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu sensor chập chờn và scaling sai cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt sensor chập chờn và scaling sai là lỗi thiết bị, lỗi logic, lỗi cấu hình hay lỗi thiếu dữ liệu bảo trì.

1

Ghi trạng thái raw input/analog value ngay khi máy dừng.

2

Đo nguồn cấp sensor, wiring, shield và điểm nối mass trong tủ.

3

So scaling PLC/HMI với datasheet, range 4-20mA hoặc 0-10V thực tế.

4

Chạy test có trend để phân biệt sensor hỏng, nhiễu và logic debounce sai.

Checklist xử lý sensor chập chờn và scaling sai tại hiện trường

Thứ tự dưới đây giúp xử lý sensor chập chờn và scaling sai có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Không chỉ thay sensor nếu chưa đo raw signal tại module I/O.
  • Bước 2: Kiểm tra đầu nối lỏng, dầu nước, bụi hoặc rung ở vị trí lắp.
  • Bước 3: Đo 24VDC tại sensor khi máy chạy tải thật, không chỉ khi máy idle.
  • Bước 4: So mA/V thực tế với giá trị PLC đọc được để tìm lỗi scaling.
  • Bước 5: Kiểm tra shield, cáp đi chung VFD và nhiễu từ contactor.
  • Bước 6: Kiểm tra debounce/filter time nếu sensor digital nhấp nháy.
  • Bước 7: So alarm limit với range kỹ thuật và recipe đang chạy.
  • Bước 8: Lưu trend trước/sau sửa để chứng minh lỗi đã hết.

Bảng khoanh vùng nguyên nhân khi sensor chập chờn và scaling sai

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Giá trị nhảy ngẫu nhiênNhiễu, wiring hoặc nguồn yếuĐo raw signal và kiểm tra shieldMáy dừng lặp nhiều ca
PLC đọc lệch toàn dảiScaling hoặc range saiSo 4-20mA/0-10V với engineering unitSản phẩm ra sai chất lượng
Sensor mới vẫn lỗiVị trí, rung hoặc logic filterKiểm tra gá lắp và debounceKhông tìm được root cause
Chỉ lỗi khi motor chạyEMC hoặc sụt áp tảiSo timestamp với VFD/contactorCần xử lý chống nhiễu tại tủ

Không nên làm khi sensor chập chờn và scaling sai

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với sensor chập chờn và scaling sai, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

sensor chập chờn và scaling sai có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT, SCADA hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi sensor chập chờn và scaling sai

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Sensor & Jam Detection

Photoeye Không Phát Hiện Kẹt: 8 Bước Kiểm Tra Logic Jam Detection Khi Máy Vẫn Thấy Sản Phẩm

Photoeye Không Phát Hiện Kẹt: 8 Bước Kiểm Tra Logic Jam Detection Khi Máy Vẫn Thấy Sản Phẩm là tình huống cần giữ dữ liệu trước khi reset hoặc chạy tạm. Cách làm tốt nhất là khoanh vùng logic,

Khi photoeye, đội bảo trì không nên chỉ nhìn một tín hiệu đang ON rồi kết luận thiết bị còn tốt. Cần kiểm tra toàn bộ chuỗi điều kiện tạo lỗi.

Pain point từ sheet hôm nay là: Photoeye vẫn nhìn thấy sản phẩm nhưng logic jam detection viết sai kiểu counter/edge hoặc đảo polarity nên máy không phát hiện kẹt đúng lúc;

Câu trả lời nhanhphotoeye thường phải kiểm tra theo chuỗi: hiện tượng, log, tín hiệu, logic điều khiển và điều kiện vận hành thật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái input/output, thay đổi gần nhất và tác động downtime thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng log hoặc đo kiểm rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
photoeye trong nhà máy cần kiểm tra theo checklist hiện trường
Khi photoeye, cần giữ dữ liệu hiện trường trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu gặp photoeye, hãy chụp trạng thái máy, giữ log, ghi điều kiện vận hành và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý sự cố tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa, SCADA và trưởng ca khi cần xử lý lỗi lặp trong nhà máy.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao photoeye có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu photoeye cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt photoeye là lỗi thiết bị, lỗi logic, lỗi cấu hình hay lỗi thiếu dữ liệu bảo trì.

1

Chụp trạng thái photoeye, sản phẩm và vùng kẹt ngay khi lỗi xảy ra.

2

Ghi input PLC theo thời gian thực: ON/OFF, cạnh lên, cạnh xuống và trạng thái invert.

3

So logic counter, timer, debounce và reset condition với tốc độ băng tải thật.

4

Chạy thử bằng sản phẩm mẫu để chứng minh máy dừng đúng trước khi trả line.

Checklist xử lý photoeye tại hiện trường

Thứ tự dưới đây giúp xử lý photoeye có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Kiểm tra photoeye có đổi trạng thái thật khi sản phẩm che tia.
  • Bước 2: Đối chiếu polarity NO/NC trong wiring, module input và logic PLC.
  • Bước 3: Xem counter jam có reset quá sớm khi sản phẩm rời vùng phát hiện.
  • Bước 4: Kiểm tra edge detection nếu sản phẩm đứng yên nhưng logic chỉ bắt cạnh.
  • Bước 5: Tăng/giảm debounce theo nhiễu thật, không chỉnh timer theo cảm tính.
  • Bước 6: So khoảng cách photoeye với vị trí kẹt cơ khí thực tế.
  • Bước 7: Thêm alarm phân biệt sensor fault, product present và jam timeout.
  • Bước 8: Lưu trend input trong một ca để tìm lỗi lặp theo tốc độ máy.

Bảng khoanh vùng nguyên nhân khi photoeye

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Photoeye ON nhưng không dừngLogic chỉ bắt cạnh, không giữ trạng tháiMonitor bit input và jam timerSản phẩm dồn gây kẹt cơ khí
Đôi lúc phát hiện, đôi lúc bỏ quaDebounce hoặc timer sai với tốc độ lineSo thời gian che tia theo tốc độ thậtLỗi lặp khó tái hiện
Input PLC ngược trạng tháiSai polarity hoặc đấu NO/NCChe tia và đo input tại moduleDừng sai hoặc không dừng
Reset jam quá nhanhCondition reset đặt sai vị tríTrace logic reset counterMáy chạy tiếp khi đã kẹt

Không nên làm khi photoeye

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với photoeye, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

photoeye có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT, SCADA hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi photoeye

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Sensor & Bảo vệ Conveyor

Sensor Chống Kẹt Bị Vô Hiệu Hóa: Vì Sao Conveyor Vẫn Chạy Đến Khi Vật Liệu Tràn Ra Ngoài?

Sensor Chống Kẹt Bị Vô Hiệu Hóa: Vì Sao Conveyor Vẫn Chạy Đến Khi Vật Liệu Tràn Ra Ngoài? là tình huống khiến downtime bị kéo dài vì nguyên nhân thật không nằm ở thao tác reset đơn giản.

Khi sensor chống kẹt bị vô hiệu hóa, đội bảo trì cần biến hiện tượng đang thấy thành dữ liệu kiểm tra được thay vì chỉ thử chạy lại. Nếu bỏ qua bước này, lỗi nhỏ rất dễ trở thành sự cố lớn hơn.

Pain point từ sheet hôm nay là: Thiết bị phát hiện chute bị nghẹt vẫn tồn tại nhưng bị tháo khỏi vị trí làm việc; PLC không có alarm nên conveyor tiếp tục chạy.

Câu trả lời nhanhsensor chống kẹt bị vô hiệu hóa thường cần xử lý theo hướng root-cause: giữ log, kiểm tra điều kiện gần nhất và tách lỗi vận hành khỏi lỗi kỹ thuật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái thiết bị liên quan, thay đổi gần nhất và tác động sản xuất thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng đo kiểm hoặc log, rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
sensor chống kẹt bị vô hiệu hóa trong nhà máy cần kiểm tra theo checklist hiện trường
Khi sensor chống kẹt bị vô hiệu hóa, cần ghi dữ liệu trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu sensor chống kẹt bị vô hiệu hóa, hãy dừng thao tác thử sai, chụp trạng thái hiện trường, giữ alarm hoặc log, ghi điều kiện tải và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý downtime tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa và trưởng ca khi cần quyết định nhanh nhưng vẫn phải giữ bằng chứng kỹ thuật.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao sensor chống kẹt bị vô hiệu hóa có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu sensor chống kẹt bị vô hiệu hóa cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt sensor chống kẹt bị vô hiệu hóa là lỗi thiết bị, lỗi cấu hình, lỗi vận hành hay lỗi thiếu dữ liệu bảo trì.

1

Chụp vị trí sensor chống kẹt bị vô hiệu hóa và trạng thái tín hiệu vào PLC.

2

Ghi conveyor vẫn chạy bao lâu sau khi chute nghẹt hoặc vật liệu bắt đầu tràn.

3

Kiểm tra có alarm, interlock hoặc permissive nào bị force, bypass hay không.

4

Xác nhận sensor đang nhìn đúng vật liệu, đúng khoảng cách và đúng logic fail-safe.

Checklist xử lý sensor chống kẹt bị vô hiệu hóa tại hiện trường

Thứ tự dưới đây giúp xử lý sensor chống kẹt bị vô hiệu hóa có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Không chỉ gắn lại sensor rồi cho chạy nếu chưa kiểm tra logic alarm.
  • Bước 2: Kiểm tra input PLC đổi trạng thái thật khi sensor bị che hoặc tháo khỏi vị trí.
  • Bước 3: Tìm force, jumper, bypass switch hoặc logic disable trong HMI.
  • Bước 4: Kiểm tra vị trí gá, rung, bụi, vật liệu bám và hướng phát hiện.
  • Bước 5: Đặt alarm rõ cho chute block, sensor fault và bypass active.
  • Bước 6: Yêu cầu xác nhận vận hành khi bypass bảo vệ được bật.
  • Bước 7: Chạy thử bằng tình huống giả lập nghẹt trước khi trả máy.

Bảng khoanh vùng nguyên nhân khi sensor chống kẹt bị vô hiệu hóa

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Sensor treo ngoài lan canBảo vệ bị vô hiệu hóa vật lýKiểm tra vị trí gá và tín hiệu PLCCó nguy cơ tràn vật liệu
Input luôn OKJumper, force hoặc logic bypassSo online PLC và wiringKhông rõ ai đã bypass
Sensor bẩn nhưng không alarmThiếu alarm sensor faultChe thử sensor và xem HMILine vận hành không nhìn thấy lỗi
Gắn lại vẫn báo saiSai khoảng cách hoặc môi trường bụiCăn chỉnh, vệ sinh và test fail-safeCần đổi loại sensor

Không nên làm khi sensor chống kẹt bị vô hiệu hóa

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với sensor chống kẹt bị vô hiệu hóa, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

sensor chống kẹt bị vô hiệu hóa có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi sensor chống kẹt bị vô hiệu hóa

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.