Cân điện tử & loadcell
Cân Định Lượng Sai Số Hoặc Trôi Điểm 0: 8 Bước Kiểm Loadcell Trước Khi Chỉnh Hệ Số
Cân định lượng sai số không nên xử lý bằng đoán mò. Bài này gom các bước kiểm tra thực tế để SME biết lỗi nằm ở đâu trước khi thay linh kiện hoặc gọi thợ.
Cân định lượng sai số là kiểu vấn đề làm xưởng mất tiền âm thầm: máy vẫn chạy nhưng chi phí, downtime hoặc phế phẩm tăng dần.
Cân đóng bao, cân bồn hoặc cân phối liệu trôi điểm 0 khiến xưởng phát hiện muộn khi kho lệch hoặc khách khiếu nại.
Tóm tắt nhanh
Với cân định lượng sai số, hãy ghi triệu chứng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và thấy rõ hạng mục SME nên trả tiền xử lý.
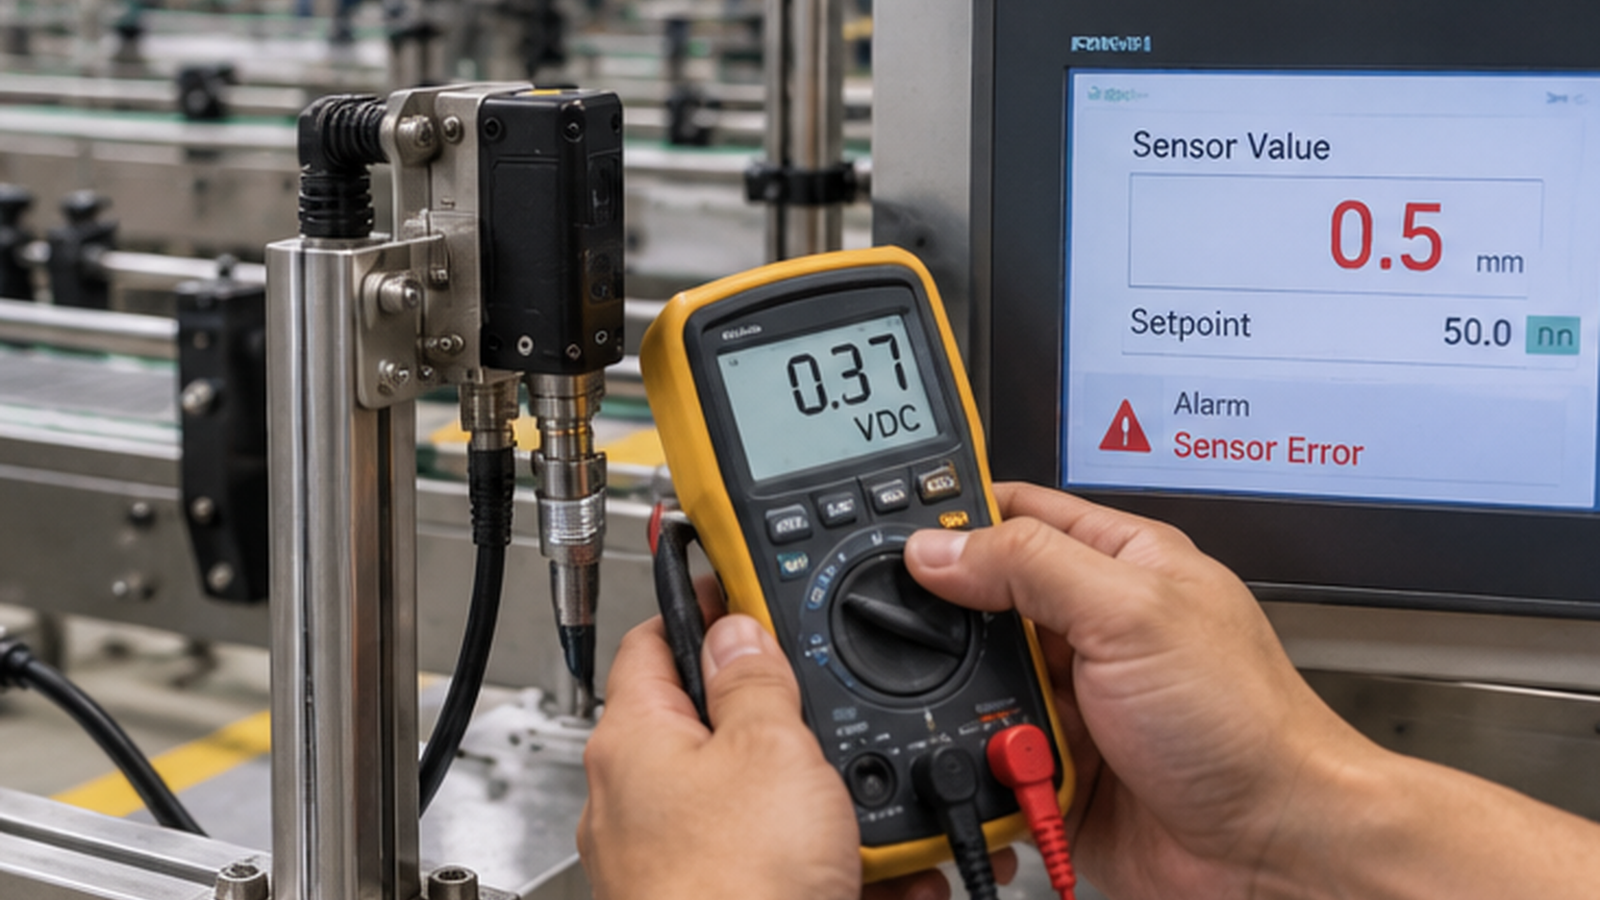
Có thể đối chiếu thêm với kiểm tra sensor và nguồn 24V backup logic cân PLC/HMI để tách lỗi điện, điều khiển và bảo trì trước khi mở rộng phạm vi sửa máy.
Dành cho ai?
Dành cho xưởng thức ăn chăn nuôi, thực phẩm, hóa chất, nhựa, vật liệu xây dựng, đóng bao và phối trộn.
Bài này phù hợp cho chủ xưởng, quản đốc và kỹ thuật tổng hợp cần xử lý cân định lượng sai số bằng checklist rõ ràng.
Dấu hiệu cân định lượng sai số cần ghi lại trước khi sửa
Đừng reset hoặc chỉnh tham số ngay. Với cân định lượng sai số, dữ liệu tại thời điểm lỗi quan trọng hơn cảm giác kinh nghiệm.
Ghi sai số ở điểm 0, tải thấp, tải giữa và tải gần mức vận hành thật.
Kiểm tra chân cân, kẹt cơ khí, rung, gió, vật cạ và nền móng trước khi chỉnh hệ số.
Mở kiểm loadcell, dây tín hiệu, junction box, chống ẩm và đầu cân.
Hiệu chuẩn lại toàn dải rồi đối chiếu giá trị trên PLC/HMI với đầu cân.
Checklist cân định lượng sai số tại hiện trường
Đi theo checklist này giúp khoanh vùng cân định lượng sai số theo nguyên nhân thật, từ đo đạc đến quyết định sửa hoặc cải tạo.
- Không chỉnh hệ số theo một điểm: cân có thể đúng tại một tải nhưng sai toàn dải.
- Kiểm cơ khí trước: vật cạ, kẹt gối hoặc rung làm cân trôi.
- Kiểm điểm 0: zero trôi liên tục thường không phải lỗi vận hành đơn giản.
- Kiểm junction box: ẩm, oxy hóa hoặc dây lỏng gây sai số ngẫu nhiên.
- Kiểm loadcell: so tín hiệu từng cell nếu cân nhiều chân.
- Kiểm cáp tín hiệu: shield, đứt ngầm và nhiễu từ motor/VFD.
- So đầu cân và PLC: sai scaling trong PLC/HMI cũng tạo lệch.
- Lưu biên bản: ghi tải chuẩn, sai số trước-sau và người hiệu chuẩn.
Bảng khoanh vùng nguyên nhân cân định lượng sai số
Bảng dưới đây giúp đội sản xuất và bảo trì thống nhất hướng kiểm tra cân định lượng sai số trong một ca làm việc.
| Triệu chứng | Nhóm nguyên nhân | Cách kiểm tra | Khi nên gọi hỗ trợ |
|---|---|---|---|
| Trôi điểm 0 | Kẹt cơ khí, loadcell hoặc ẩm hộp nối | Kiểm zero nhiều lần và mở junction box | Lỗi quay lại sau mỗi ca |
| Sai nhiều ở tải cao | Hiệu chuẩn sai dải hoặc loadcell yếu | Test nhiều điểm tải | Ảnh hưởng đơn hàng lớn |
| Giá trị nhảy liên tục | Nhiễu, cáp hoặc rung | Kiểm shield và nguồn tín hiệu | Recipe bị dao động |
| Đầu cân đúng, HMI sai | Scaling PLC/HMI lệch | So raw value và engineering unit | Cần chỉnh chương trình có backup |
Các lỗi xử lý cân định lượng sai số dễ làm tốn thêm tiền
Những cách xử lý tạm có thể làm cân định lượng sai số biến mất vài giờ nhưng khiến nguyên nhân gốc khó tìm hơn.
Đừng bù tay recipe để che sai số cân
Bù tay làm số liệu kho và chất lượng khó truy nguyên. Cân định lượng sai số cần được kiểm cơ khí, loadcell và scaling.
Không chỉnh calibration khi cân đang kẹt cơ khí
Nếu cân bị cạ, rung hoặc kẹt chân, hiệu chuẩn mới sẽ hợp thức hóa một trạng thái sai và làm lỗi nặng hơn.
Câu hỏi thường gặp
Cân định lượng sai số nên kiểm gì đầu tiên?
Kiểm cơ khí, điểm 0 và junction box trước khi chỉnh hệ số. Sau đó mới hiệu chuẩn nhiều điểm tải.
Loadcell hỏng có biểu hiện thế nào?
Có thể trôi zero, nhảy số, lệch khi tải thay đổi hoặc sai nhiều ở một góc/chân cân.
Có cần kiểm PLC/HMI không?
Có. Đầu cân đúng nhưng PLC/HMI scaling sai vẫn làm recipe hoặc đóng bao bị lệch.
Cần xử lý lỗi thực tế?
Gửi ảnh đầu cân, junction box, loadcell và sai số theo tải
Kỹ Thuật Nhà Máy sẽ giúp khoanh vùng lỗi cơ khí, loadcell, cáp tín hiệu hoặc scaling PLC/HMI.