Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • máy nén khí quá nhiệt

Máy Nén Khí Quá Nhiệt Và Tự Dừng: Checklist Xử Lý Nhanh

Máy nén khí quá nhiệt cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

Máy nén khí trục vít chạy được một lúc thì báo nhiệt độ cao và tự dừng. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là chủ xưởng / quản đốc / kỹ thuật tổng hợp. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.
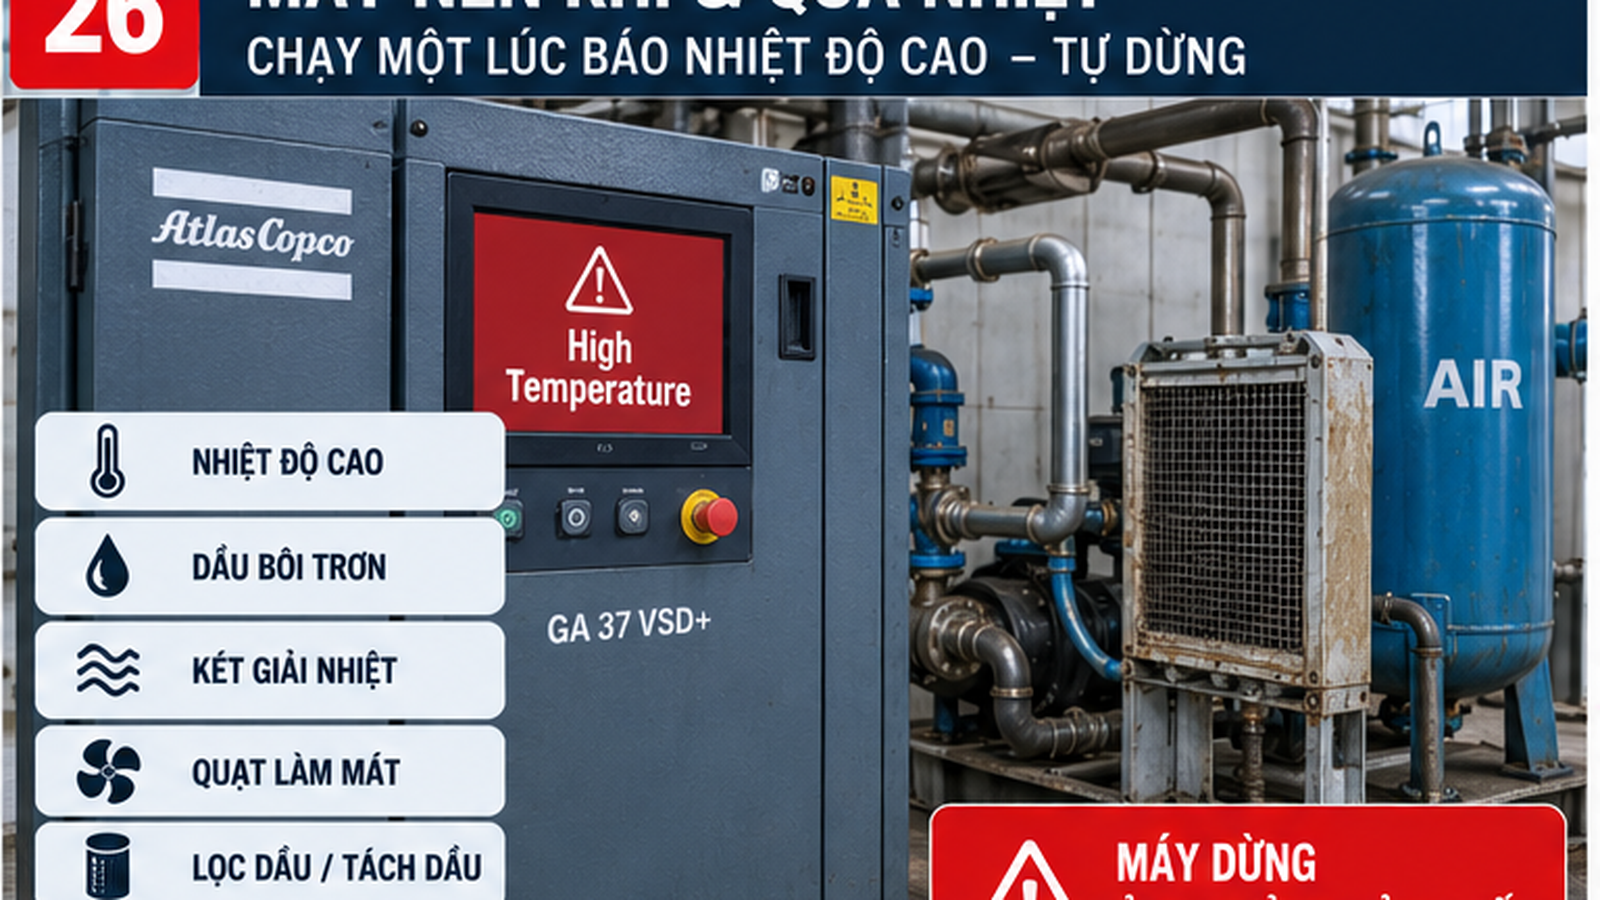
Pain point chínhMáy nén khí trục vít chạy được một lúc thì báo nhiệt độ cao và tự dừng; kỹ thuật SME thường chỉ reset máy nhưng không xác định được do thiếu dầu, két …
Ảnh hưởng kinh doanhMáy nén dừng làm cả cụm thiết bị khí nén thiếu áp; dây chuyền có thể dừng theo. Nếu tiếp tục chạy nóng có nguy cơ hỏng đầu nén/vòng bi và tăng mạnh ch…
Dịch vụ nên bánGói cứu máy nén khí quá nhiệt: onsite chẩn đoán 1-3M; vệ sinh két/thay dầu-lọc-quạt-van theo hạng mục; upsell bảo dưỡng định kỳ theo giờ chạy….
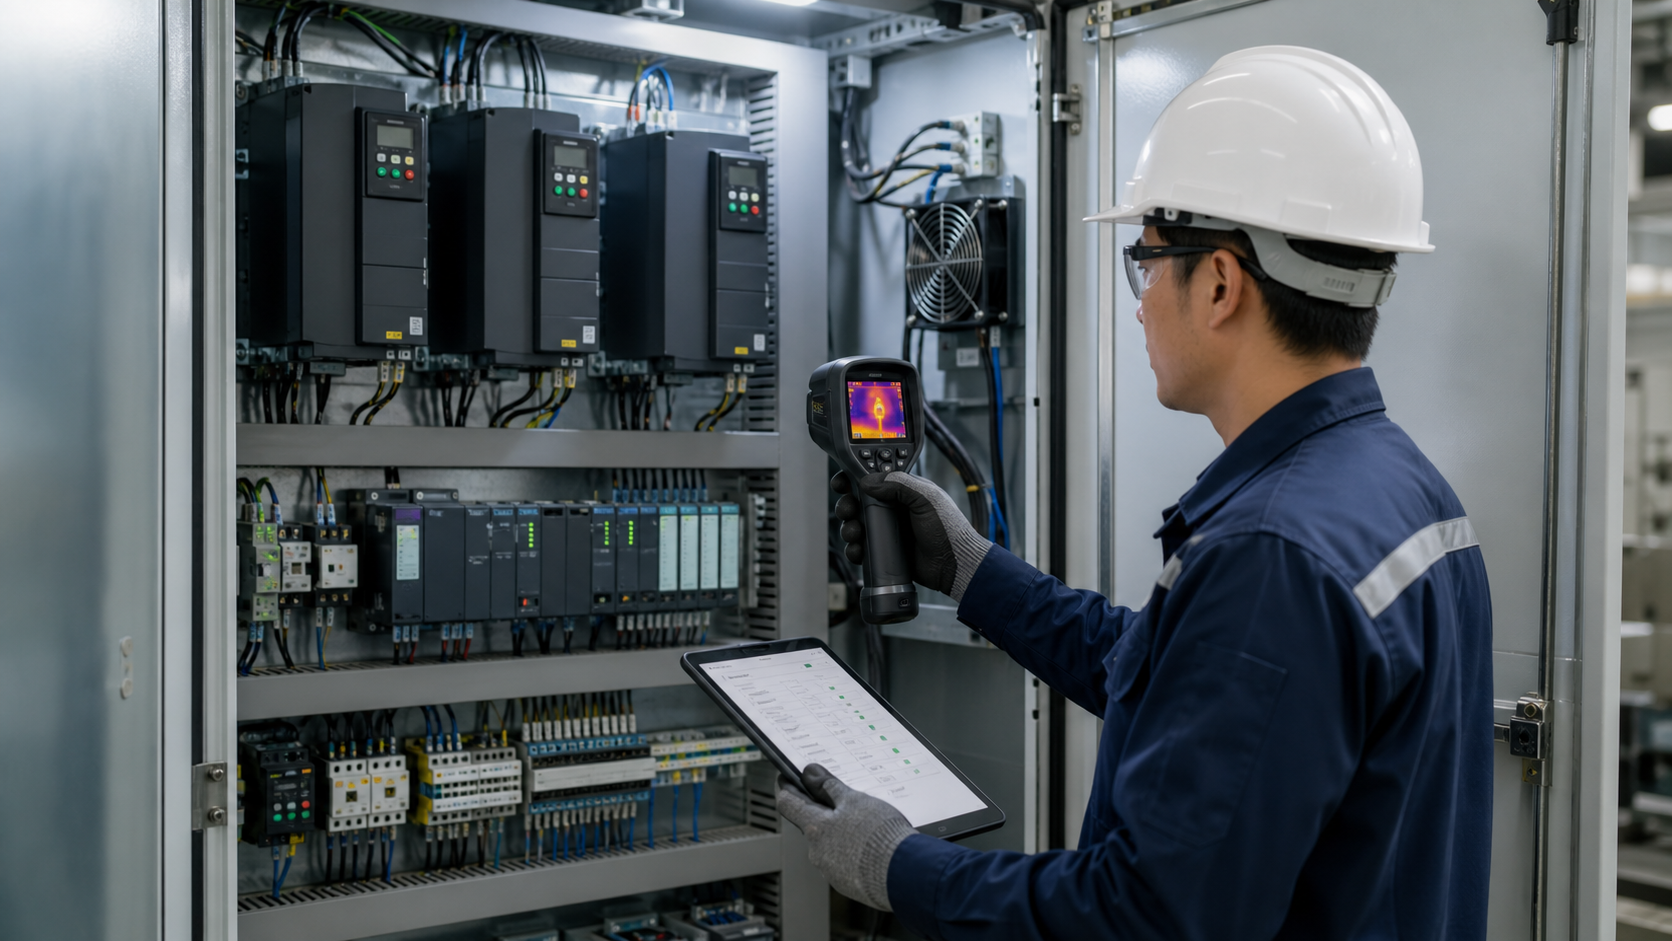
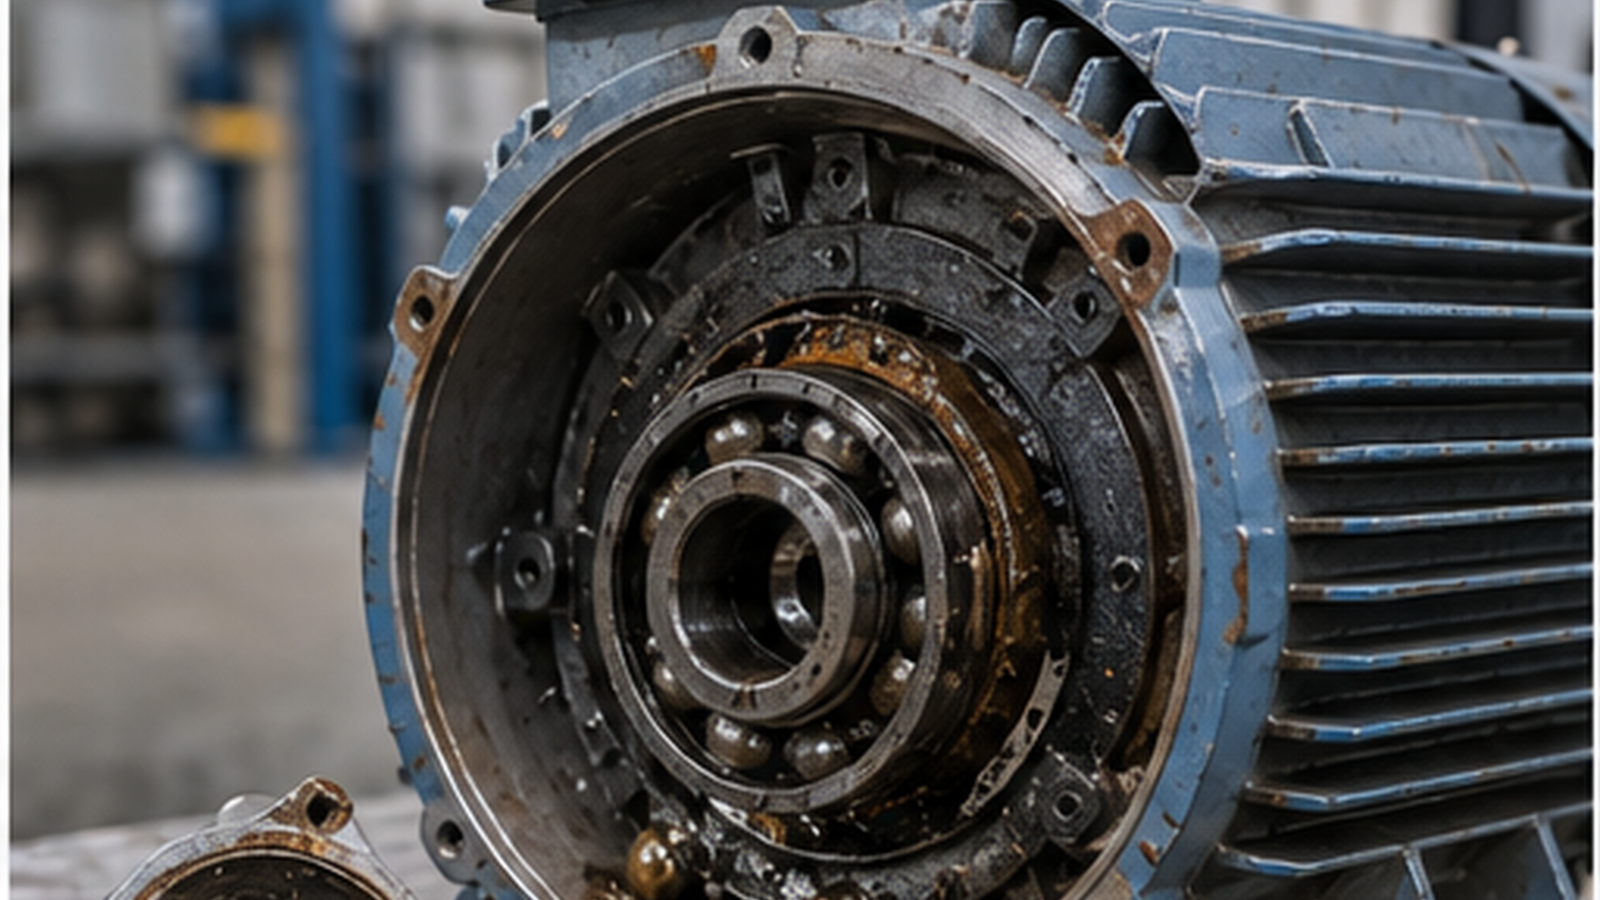
Kỹ thuật viên kiểm tra máy nén khí quá nhiệt tại xưởng SME Việt Nam - máy nén khí quá nhiệt
Ảnh hiện trường minh họa quy trình kiểm tra máy nén khí quá nhiệt trước khi thay linh kiện.

Tóm tắt nhanh

Với máy nén khí quá nhiệt, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Xưởng cơ khí, nhựa, gỗ, bao bì, dệt, thực phẩm dùng máy nén khí trục vít 7,5-75 kW chạy nhiều giờ/ngày.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu máy nén khí quá nhiệt cần ghi lại trước khi xử lý

Máy có thể chạy một lúc rồi báo nhiệt; nếu không xử lý sớm có thể cháy dầu, kẹt đầu nén, hỏng vòng bi. Két giải nhiệt bám bụi, quạt yếu và dầu xuống cấp là các nguyên nhân trực tiếp.

1

Ghi chính xác hiện tượng máy nén khí quá nhiệt, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra máy nén khí quá nhiệt tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp máy nén khí quá nhiệt.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của máy nén khí quá nhiệt.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân máy nén khí quá nhiệt

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý máy nén khí quá nhiệt.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm máy nén khí quá nhiệt nặng hơn

Reset alarm, mở cửa phòng máy, dùng quạt ngoài, châm thêm dầu hoặc thổi bụi sơ bộ; máy chạy lại tạm thời nhưng lỗi nhiệt thường quay lại khi tải cao.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp máy nén khí quá nhiệt, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Máy nén dừng làm cả cụm thiết bị khí nén thiếu áp; dây chuyền có thể dừng theo. Nếu tiếp tục chạy nóng có nguy cơ hỏng đầu nén/vòng bi và tăng mạnh chi phí sửa. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị…

Câu hỏi thường gặp

Máy nén khí quá nhiệt có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu máy nén khí quá nhiệt lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy nén khí quá nhiệt và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Bơm công nghiệp & lưu lượng

Bơm Không Lên Nước, Lưu Lượng Hoặc Áp Yếu: 8 Bước Kiểm Trước Khi Thay Bơm

Bơm không lên nước là lỗi SME dễ xử lý theo thói quen nhưng rất cần đo đúng điểm trước khi thay linh kiện.

Bơm không lên nước có thể làm xưởng mất sản lượng, tốn vật tư và tăng downtime nếu chỉ sửa phần nhìn thấy trước mắt.

Bơm vẫn quay nhưng không cấp đủ nước nên kỹ thuật dễ thay motor hoặc thay bơm trước khi kiểm đường hút và điểm làm việc.

Thiệt hại chínhMất nước làm mát/cấp liệu, dừng máy, thay sai bơm và lỗi đường ống vẫn còn.
Dữ liệu cần giữÁp hút-đẩy, chiều quay, mồi nước, rọ lọc, cánh bơm, phớt và dòng motor.
Quyết định nhanhKiểm đường hút, chiều quay, lưu lượng và phớt trước khi quyết định sửa hoặc thay bơm.
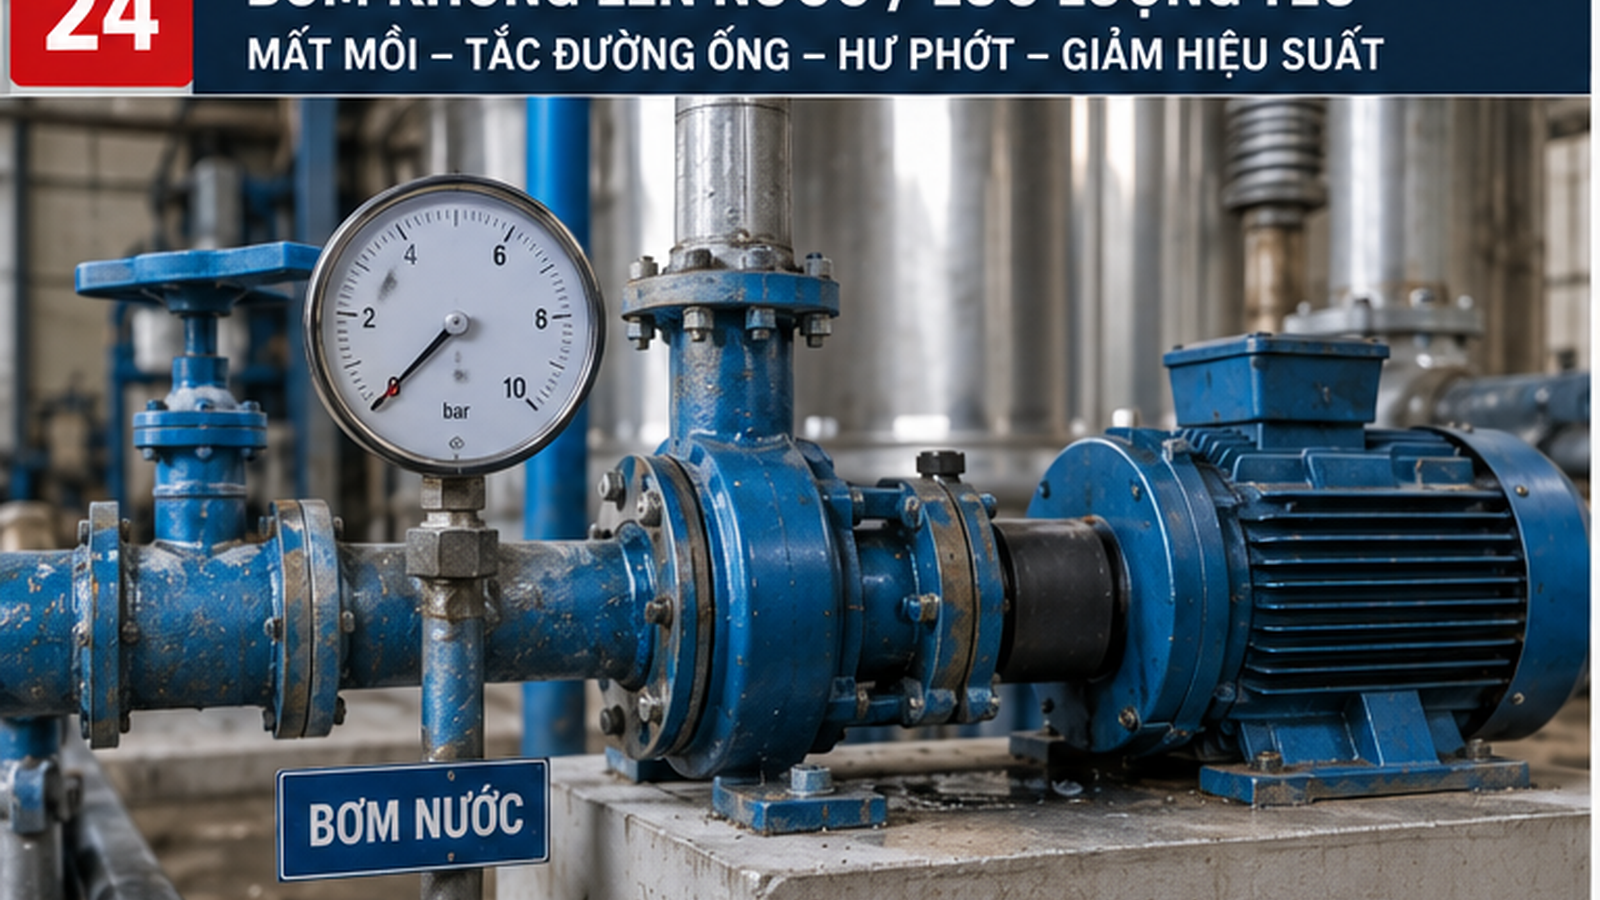
Kỹ sư kiểm tra bơm không lên nước tại xưởng SME Việt Nam
Bơm không lên nước nên được kiểm tra bằng ảnh hiện trường, phép đo và checklist trước khi thay thiết bị.

Tóm tắt nhanh

Với bơm không lên nước, hãy ghi hiện tượng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và biết khi nào cần gọi hỗ trợ.

Có thể đối chiếu thêm với motor 3 pha mất pha biến tần và motor để tách lỗi điện, cơ khí, điều khiển và bảo trì trước khi quyết định thay thiết bị.

Dành cho ai?

Phù hợp cho SME thực phẩm, xử lý nước, nhựa, làm mát, cấp nước và hóa chất nhẹ dùng bơm ly tâm 1-37 kW.

Dành cho chủ xưởng, quản đốc và kỹ thuật tổng hợp cần xử lý bơm không lên nước nhưng vẫn giữ dữ liệu để truy nguyên.

Dấu hiệu bơm không lên nước cần ghi lại

Ghi các dấu hiệu này trước khi reset hoặc thay thử để khoanh vùng bơm không lên nước chính xác hơn.

1

Xác nhận bơm đã mồi, van đúng vị trí và đường hút không hở khí.

2

Kiểm chiều quay, dòng motor, áp hút, áp đẩy và lưu lượng thực tế.

3

Kiểm rọ lọc, cánh bơm, phớt, coupling và căn tâm motor-bơm.

4

So điểm làm việc với nhu cầu thực tế trước khi chọn lại bơm.

Checklist bơm không lên nước tại hiện trường

Đi theo checklist này giúp xử lý bơm không lên nước bằng dữ liệu thay vì phỏng đoán.

  • Không thay bơm ngay: bơm không lên nước thường do đường hút hoặc mồi.
  • Kiểm chiều quay: đảo pha sai làm lưu lượng yếu.
  • Kiểm hở hút: lọt khí làm bơm mất mồi và áp yếu.
  • Kiểm rọ lọc: nghẹt rác làm bơm quay nhưng không đủ nước.
  • Đo áp hút-đẩy: số đo giúp tách lỗi bơm và đường ống.
  • Kiểm cánh bơm: mòn hoặc kẹt làm lưu lượng giảm.
  • Kiểm phớt: rò cổ trục là dấu hiệu cần sửa đúng cụm.
  • So đường kính ống: ống nhỏ hoặc quá nhiều co gây tổn thất lớn.

Bảng khoanh vùng nguyên nhân bơm không lên nước

Bảng này giúp chọn hướng kiểm tra bơm không lên nước trong một ca bảo trì.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Bơm quay không lên nướcMất mồi, hở hút hoặc quay ngượcKiểm mồi, hút và chiều quayDừng hệ làm mát/cấp nước
Áp yếu khi tải caoCánh mòn, rọ nghẹt hoặc ống tổn thấtĐo áp và kiểm rọ/cánhKhông đủ quy trình sản xuất
Rò cổ trụcPhớt hỏng hoặc lệch tâmKiểm mechanical seal và căn tâmRò hóa chất/nước gây nguy hiểm
Thay bơm vẫn yếuChọn sai điểm làm việc hoặc đường ống lỗiSo curve với hệ thực tếCần tính lại hệ bơm

Sai lầm dễ gặp khi xử lý bơm không lên nước

Bơm không lên nước có thể giảm tạm sau khi chỉnh tay, nhưng lỗi sẽ quay lại nếu bỏ qua nguyên nhân gốc.

Đừng đảo pha thử nhiều lần mà không ghi kết quả

Đảo pha có thể sửa chiều quay, nhưng cần ghi rõ trước-sau và kiểm lại áp/lưu lượng để tránh tạo lỗi khác.

Không chạy khô bơm lâu để thử

Chạy khô có thể làm cháy phớt, hỏng cánh hoặc quá nhiệt bơm.

Bơm không lên nước: khi nào nên gọi hỗ trợ?

Nếu bơm không lên nước sau khi đã mồi và kiểm chiều quay, cần đo áp hút-đẩy và lưu lượng. Bơm không lên nước nhiều lần thường không nên xử lý bằng thay bơm theo cảm tính.

Câu hỏi thường gặp

Bơm không lên nước do đâu phổ biến?

Do chưa mồi, hở đường hút, quay ngược, nghẹt rọ, cánh mòn hoặc phớt hở.

Có nên thay motor khi bơm yếu không?

Chỉ nên sau khi đo dòng, áp và xác nhận motor không đủ công suất hoặc có lỗi điện.

Cần đo gì trước khi chọn lại bơm?

Cần áp hút, áp đẩy, lưu lượng, cao trình, đường kính ống và điểm làm việc mong muốn.

Cần xử lý lỗi thực tế?

Gửi ảnh bơm, đường hút, nameplate và số đo áp hút-đẩy

Kỹ Thuật Nhà Máy sẽ giúp tách lỗi đường hút, chiều quay, cánh, phớt hoặc chọn sai bơm.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Vòng bi & tình trạng motor

Vòng Bi Motor Rung, Kêu Hoặc Chạy Nóng: 8 Bước Kiểm Trước Khi Cháy Motor

Vòng bi motor là lỗi SME dễ xử lý theo thói quen nhưng rất cần đo đúng điểm trước khi thay linh kiện.

Vòng bi motor có thể làm xưởng mất sản lượng, tốn vật tư và tăng downtime nếu chỉ sửa phần nhìn thấy trước mắt.

Motor vẫn chạy nên xưởng thường chờ đến khi tiếng kêu lớn, bi vỡ hoặc motor kẹt mới xử lý.

Thiệt hại chínhTừ thay bi rẻ thành quấn motor, thay trục, hỏng coupling/pump/fan và downtime đột xuất.
Dữ liệu cần giữTiếng kêu, nhiệt motor, dòng tải, độ rung, độ rơ trục và lịch bôi trơn.
Quyết định nhanhĐo rung-nhiệt-dòng, kiểm căn tâm và thay vòng bi đúng mã trước khi hỏng lan.
Kỹ sư kiểm tra vòng bi motor tại xưởng SME Việt Nam
Vòng bi motor nên được kiểm tra bằng ảnh hiện trường, phép đo và checklist trước khi thay thiết bị.

Tóm tắt nhanh

Với vòng bi motor, hãy ghi hiện tượng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và biết khi nào cần gọi hỗ trợ.

Có thể đối chiếu thêm với bảo vệ motor 3 pha trục conveyor và coupling để tách lỗi điện, cơ khí, điều khiển và bảo trì trước khi quyết định thay thiết bị.

Dành cho ai?

Phù hợp cho xưởng gỗ, nhựa, cơ khí, bơm, quạt, băng tải, máy nén dùng nhiều motor 0,75-75 kW.

Dành cho chủ xưởng, quản đốc và kỹ thuật tổng hợp cần xử lý vòng bi motor nhưng vẫn giữ dữ liệu để truy nguyên.

Dấu hiệu vòng bi motor cần ghi lại

Ghi các dấu hiệu này trước khi reset hoặc thay thử để khoanh vùng vòng bi motor chính xác hơn.

1

Ghi motor nào rung/kêu/nóng và điều kiện tải khi xuất hiện.

2

Đo nhiệt vỏ motor, dòng từng pha và rung tại hai đầu bạc.

3

Kiểm coupling, pulley, dây đai, quạt làm mát và căn tâm tải kéo.

4

Lên lịch thay vòng bi, cân tâm và chạy thử có đo lại trước-sau.

Checklist vòng bi motor tại hiện trường

Đi theo checklist này giúp xử lý vòng bi motor bằng dữ liệu thay vì phỏng đoán.

  • Không chỉ tra thêm mỡ: vòng bi motor mòn có thể hỏng nặng hơn nếu bơm sai mỡ.
  • Đo nhiệt: nhiệt tăng là tín hiệu ma sát hoặc quá tải.
  • Đo dòng: dòng tăng giúp tách lỗi cơ khí và điện.
  • Nghe tiếng bi: tiếng rít, lạo xạo hoặc gõ khác nhau về mức nguy hiểm.
  • Kiểm độ rơ: rơ trục làm hỏng seal và coupling.
  • Kiểm căn tâm: lệch tâm làm bi hỏng lặp lại.
  • Kiểm môi trường: bụi, nước và hóa chất làm bi xuống nhanh.
  • Lưu mã bi: chuẩn bị spare đúng mã cho motor critical.

Bảng khoanh vùng nguyên nhân vòng bi motor

Bảng này giúp chọn hướng kiểm tra vòng bi motor trong một ca bảo trì.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Motor kêu lạo xạoBi mòn hoặc khô mỡNghe, đo rung và kiểm nhiệtMáy critical chưa có spare
Nóng một đầu bạcBi, căn tâm hoặc tải kéoĐo nhiệt hai đầu và kiểm couplingCó nguy cơ kẹt trục
Dòng tăng cùng rungCơ khí kẹt hoặc lệch tâmSo dòng, rung và tảiTránh cháy cuộn
Thay bi vẫn hỏngLắp sai, lệch tâm hoặc môi trường xấuKiểm quy trình thay và căn tâmHỏng lặp theo tháng

Sai lầm dễ gặp khi xử lý vòng bi motor

Vòng bi motor có thể giảm tạm sau khi chỉnh tay, nhưng lỗi sẽ quay lại nếu bỏ qua nguyên nhân gốc.

Đừng chờ bi vỡ mới dừng máy

Khi vòng bi motor vỡ, chi phí thường không còn là thay bi mà có thể thành thay trục, quấn motor hoặc dừng cả dây chuyền.

Không tháo motor khi chưa đánh dấu căn tâm

Tháo lắp thiếu đánh dấu làm lệch coupling, khiến vòng bi mới hỏng nhanh hơn.

Vòng bi motor: khi nào nên gọi hỗ trợ?

Nếu vòng bi motor rung, kêu, nóng hoặc dòng tăng, nên đo rung và nhiệt trước khi tra thêm mỡ. Vòng bi motor hỏng lặp lại thường liên quan căn tâm, tải kéo hoặc môi trường bụi nước.

Câu hỏi thường gặp

Vòng bi motor kêu có chạy tiếp được không?

Có thể chạy tạm nhưng rủi ro tăng nhanh nếu nhiệt, rung hoặc dòng tăng.

Tra thêm mỡ có giải quyết được không?

Chỉ khi thiếu bôi trơn đúng loại và chưa hỏng. Nếu bi mòn, tra mỡ không thay thế sửa chữa.

Nên đo gì để quyết định thay bi?

Đo rung, nhiệt, dòng tải, độ rơ và kiểm căn tâm tải kéo.

Cần xử lý lỗi thực tế?

Gửi video tiếng motor, ảnh nameplate và số đo nhiệt/dòng

Kỹ Thuật Nhà Máy sẽ giúp đánh giá mức nguy hiểm và lịch thay vòng bi phù hợp.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Băng tải & truyền động cơ khí

Băng Tải Chạy Lệch, Trượt Hoặc Cạ Thành: 8 Bước Căn Chỉnh Trước Khi Hỏng Belt

Băng tải chạy lệch là lỗi SME dễ xử lý theo thói quen nhưng rất cần đo đúng điểm trước khi thay linh kiện.

Băng tải chạy lệch có thể làm xưởng mất sản lượng, tốn vật tư và tăng downtime nếu chỉ sửa phần nhìn thấy trước mắt.

Băng tải bị chỉnh đi chỉnh lại nhưng lỗi tái phát vì nguyên nhân có thể nằm ở pulley bẩn, con lăn kẹt, tension hoặc máng cấp liệu lệch.

Thiệt hại chínhDừng dây chuyền, rơi hàng, mòn belt nhanh và hỏng con lăn/khung.
Dữ liệu cần giữVị trí lệch, hướng lệch, tình trạng pulley, con lăn, tension và tải trên belt.
Quyết định nhanhCăn tâm toàn tuyến, xử lý điểm cấp liệu và chỉ lắp chống lệch khi cơ khí đã đúng.
Kỹ sư kiểm tra băng tải chạy lệch tại xưởng SME Việt Nam
Băng tải chạy lệch nên được kiểm tra bằng ảnh hiện trường, phép đo và checklist trước khi thay thiết bị.

Tóm tắt nhanh

Với băng tải chạy lệch, hãy ghi hiện tượng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và biết khi nào cần gọi hỗ trợ.

Có thể đối chiếu thêm với conveyor gãy trục sensor và cân định lượng để tách lỗi điện, cơ khí, điều khiển và bảo trì trước khi quyết định thay thiết bị.

Dành cho ai?

Phù hợp cho xưởng thực phẩm, bao bì, kho, gỗ, vật liệu, tái chế và cơ khí có băng tải chạy liên tục.

Dành cho chủ xưởng, quản đốc và kỹ thuật tổng hợp cần xử lý băng tải chạy lệch nhưng vẫn giữ dữ liệu để truy nguyên.

Dấu hiệu băng tải chạy lệch cần ghi lại

Ghi các dấu hiệu này trước khi reset hoặc thay thử để khoanh vùng băng tải chạy lệch chính xác hơn.

1

Ghi băng lệch về bên nào, tại vị trí nào và sau bao lâu chạy.

2

Kiểm pulley, con lăn, khung, máng cấp liệu và điểm vật liệu rơi lên belt.

3

Kiểm lực căng hai bên và dấu mòn/cạ trên mép belt.

4

Chạy thử có đánh dấu trước-sau để xác nhận căn chỉnh ổn định.

Checklist băng tải chạy lệch tại hiện trường

Đi theo checklist này giúp xử lý băng tải chạy lệch bằng dữ liệu thay vì phỏng đoán.

  • Không vặn con lăn theo cảm tính: băng tải chạy lệch cần nhìn toàn tuyến.
  • Kiểm pulley: bám bẩn hoặc lệch tâm kéo belt lệch.
  • Kiểm con lăn: kẹt hoặc sai góc làm belt tự chạy lệch.
  • Kiểm tension: căng không đều hai bên gây trượt và cạ.
  • Kiểm máng cấp liệu: cấp lệch tâm làm belt lệch liên tục.
  • Kiểm khung: khung vênh làm chỉnh mãi không hết.
  • Kiểm công tắc lệch: dùng để bảo vệ, không thay thế căn cơ khí.
  • Ghi before-after: ảnh mép belt giúp thấy lỗi tái phát.

Bảng khoanh vùng nguyên nhân băng tải chạy lệch

Bảng này giúp chọn hướng kiểm tra băng tải chạy lệch trong một ca bảo trì.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lệch về một bênPulley/con lăn/tension lệchCăn tâm và đo hai bênBelt cạ thành liên tục
Trượt khi tải nặngThiếu tension hoặc pulley bẩnKiểm căng belt và bề mặt pulleyRơi vật liệu hoặc dừng line
Lệch sau điểm cấp liệuMáng cấp liệu lệch tâmQuan sát tải rơi lên beltMòn belt nhanh
Chỉnh rồi lại lệchKhung vênh hoặc con lăn kẹtKiểm toàn tuyếnCần sửa cơ khí tổng thể

Sai lầm dễ gặp khi xử lý băng tải chạy lệch

Băng tải chạy lệch có thể giảm tạm sau khi chỉnh tay, nhưng lỗi sẽ quay lại nếu bỏ qua nguyên nhân gốc.

Đừng căng belt quá mức để chống lệch

Căng quá mức có thể làm hỏng bạc đạn, pulley và belt nhanh hơn trong khi băng tải chạy lệch vẫn còn nguyên nhân.

Không canh băng bằng tay khi băng tải đang chạy

Can thiệp gần pulley, con lăn và belt đang chạy có nguy cơ cuốn kẹt rất cao.

Câu hỏi thường gặp

Băng tải chạy lệch do đâu nhiều nhất?

Thường do pulley bẩn/lệch, con lăn kẹt, tension không đều, khung lệch hoặc cấp liệu lệch tâm.

Có nên lắp công tắc chống lệch không?

Nên lắp cho bảo vệ, nhưng vẫn phải căn cơ khí đúng trước.

Bao lâu nên kiểm băng tải?

Nên kiểm theo ca với tuyến critical và định kỳ theo mức bụi/tải của xưởng.

Cần xử lý lỗi thực tế?

Gửi video băng lệch, ảnh pulley và vị trí cấp liệu

Kỹ Thuật Nhà Máy sẽ giúp khoanh vùng pulley, con lăn, tension, khung hoặc máng cấp liệu.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Bảo trì & Bôi Trơn

Hệ Bôi Trơn Tự Động Vẫn Chạy Nhưng Bearing Vẫn Hỏng: 8 Kiểm Tra Flow, Line Dầu Và Nhiễm Bẩn

Hệ Bôi Trơn Tự Động Vẫn Chạy Nhưng Bearing Vẫn Hỏng: 8 Kiểm Tra Flow, Line Dầu Và Nhiễm Bẩn là tình huống cần giữ dữ liệu trước khi reset hoặc chạy tạm. Cách làm tốt nhất là khoanh vùng logic,

Khi hệ bôi trơn tự động, đội bảo trì không nên chỉ nhìn một tín hiệu đang ON rồi kết luận thiết bị còn tốt. Cần kiểm tra toàn bộ chuỗi điều kiện tạo lỗi.

Pain point từ sheet hôm nay là: Hệ bôi trơn tự động vẫn có bơm nhưng line dầu bị gập/tắc hoặc dầu nhiễm sawdust nên linear bearing/ball screw chạy thiếu dầu;

Câu trả lời nhanhhệ bôi trơn tự động thường phải kiểm tra theo chuỗi: hiện tượng, log, tín hiệu, logic điều khiển và điều kiện vận hành thật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái input/output, thay đổi gần nhất và tác động downtime thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng log hoặc đo kiểm rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
hệ bôi trơn tự động trong nhà máy cần kiểm tra theo checklist hiện trường
Khi hệ bôi trơn tự động, cần giữ dữ liệu hiện trường trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu gặp hệ bôi trơn tự động, hãy chụp trạng thái máy, giữ log, ghi điều kiện vận hành và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý sự cố tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa, SCADA và trưởng ca khi cần xử lý lỗi lặp trong nhà máy.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao hệ bôi trơn tự động có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu hệ bôi trơn tự động cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt hệ bôi trơn tự động là lỗi thiết bị, lỗi logic, lỗi cấu hình hay lỗi thiếu dữ liệu bảo trì.

1

Xác nhận bơm chạy không đồng nghĩa dầu đến đúng từng bearing.

2

Mở điểm cuối line dầu để kiểm tra flow thật thay vì chỉ nhìn đèn báo.

3

Kiểm tra line gập, tắc, đầu chia, van một chiều và dầu nhiễm bẩn.

4

Sau khi sửa, ghi chu kỳ bơm, lượng dầu và tình trạng bearing theo tuần.

Checklist xử lý hệ bôi trơn tự động tại hiện trường

Thứ tự dưới đây giúp xử lý hệ bôi trơn tự động có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Kiểm tra mức dầu, loại dầu và dấu hiệu nhiễm bụi hoặc sawdust.
  • Bước 2: Xem bơm có tạo áp nhưng distributor có chia dầu đều không.
  • Bước 3: Mở từng nhánh gần bearing để xác nhận dầu ra thật.
  • Bước 4: Tìm line bị gập, bẹp, rò hoặc bị lắp nhầm sau bảo trì.
  • Bước 5: Kiểm tra ball screw, linear guide và bearing có dấu khô nóng không.
  • Bước 6: So chu kỳ bôi trơn với tốc độ sản xuất thực tế.
  • Bước 7: Vệ sinh đầu cấp dầu trước khi thay bearing mới.
  • Bước 8: Ghi ảnh before/after để chứng minh lỗi không nằm ở bearing đơn lẻ.

Bảng khoanh vùng nguyên nhân khi hệ bôi trơn tự động

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Bơm vẫn chạyDầu không tới điểm cần bôi trơnMở line cuối để xem flowBearing hỏng lặp lại
Dầu ra ít hoặc đứt quãngLine gập, tắc hoặc distributor lỗiKiểm tra từng nhánhThiếu dầu cục bộ
Dầu bẩn nhiều mạtNhiễm sawdust hoặc bụi công nghệLấy mẫu dầu và vệ sinh bìnhMòn nhanh cụm trượt
Thay bearing vẫn hỏngRoot cause bôi trơn chưa xử lýSo chu kỳ, flow và tảiChi phí phụ tùng tăng

Không nên làm khi hệ bôi trơn tự động

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với hệ bôi trơn tự động, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

hệ bôi trơn tự động có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT, SCADA hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi hệ bôi trơn tự động

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Conveyor & Spare Part

Conveyor Gãy Trục Nhưng Không Có Spare: Cách Giảm Downtime Vì Chờ Phụ Tùng Khẩn Cấp

Conveyor Gãy Trục Nhưng Không Có Spare: Cách Giảm Downtime Vì Chờ Phụ Tùng Khẩn Cấp là tình huống khiến downtime bị kéo dài vì nguyên nhân thật không nằm ở thao tác reset đơn giản.

Khi conveyor gãy trục, đội bảo trì cần biến hiện tượng đang thấy thành dữ liệu kiểm tra được thay vì chỉ thử chạy lại. Nếu bỏ qua bước này, lỗi nhỏ rất dễ trở thành sự cố lớn hơn.

Pain point từ sheet hôm nay là: Drive roller hoặc shaft của conveyor gãy đột ngột nhưng site gần đó không có spare tương thích; thời gian sửa phụ thuộc logistics.

Câu trả lời nhanhconveyor gãy trục thường cần xử lý theo hướng root-cause: giữ log, kiểm tra điều kiện gần nhất và tách lỗi vận hành khỏi lỗi kỹ thuật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái thiết bị liên quan, thay đổi gần nhất và tác động sản xuất thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng đo kiểm hoặc log, rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
conveyor gãy trục trong nhà máy cần kiểm tra theo checklist hiện trường
Khi conveyor gãy trục, cần ghi dữ liệu trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu conveyor gãy trục, hãy dừng thao tác thử sai, chụp trạng thái hiện trường, giữ alarm hoặc log, ghi điều kiện tải và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý downtime tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa và trưởng ca khi cần quyết định nhanh nhưng vẫn phải giữ bằng chứng kỹ thuật.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao conveyor gãy trục có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu conveyor gãy trục cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt conveyor gãy trục là lỗi thiết bị, lỗi cấu hình, lỗi vận hành hay lỗi thiếu dữ liệu bảo trì.

1

Ghi đúng vị trí conveyor gãy trục, chiều dài, đường kính, then và kiểu gối đỡ.

2

Chụp nameplate, bản vẽ hoặc mã phụ tùng nếu còn trong hồ sơ máy.

3

Tách downtime do sửa kỹ thuật khỏi downtime do chờ mua và vận chuyển.

4

Xác định cụm nào phải có spare tại site, cụm nào có thể dùng nguồn vùng.

Checklist xử lý conveyor gãy trục tại hiện trường

Thứ tự dưới đây giúp xử lý conveyor gãy trục có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Đo kích thước trục, roller, bearing và coupling trước khi đặt hàng.
  • Bước 2: Kiểm tra tải kẹt, lệch tâm, bạc đạn bó hoặc tension băng tải quá cao.
  • Bước 3: Tìm cụm tương thích ở line khác nhưng không tháo nếu chưa đánh giá rủi ro.
  • Bước 4: Lập danh mục critical spare theo thiết bị làm dừng cả line.
  • Bước 5: Ghi lead time thật của nhà cung cấp, không dùng lead time chào giá đẹp.
  • Bước 6: Chuẩn hóa mã phụ tùng, ảnh, kích thước và vị trí lưu kho.
  • Bước 7: Sau khi thay, kiểm tra nguyên nhân gãy để spare mới không hỏng lặp lại.

Bảng khoanh vùng nguyên nhân khi conveyor gãy trục

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Gãy trục ngay trước cao điểmKhông có critical spare tại siteSo danh mục spare và lead time thậtLine không có bypass
Không biết mã trụcThiếu hồ sơ kỹ thuậtĐo trực tiếp và chụp cụm lắpCần gia công khẩn cấp
Thay trục xong vẫn rungLệch tâm hoặc tải cơ khí chưa xử lýKiểm tra bearing, tension, alignmentRủi ro gãy lại
Có spare nhưng không vừaSai revision hoặc sai kích thướcSo bản vẽ, serial và vị trí lắpKho phụ tùng nhiều mã gần giống

Không nên làm khi conveyor gãy trục

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với conveyor gãy trục, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

conveyor gãy trục có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi conveyor gãy trục

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Bảo trì & Reliability

Dừng Máy Bảo Trì Bị Cắt: 7 Cách Chặn Breakdown Tăng Khi Planned Downtime Giảm

Dừng Máy Bảo Trì Bị Cắt: 7 Cách Chặn Breakdown Tăng Khi Planned Downtime Giảm là tình huống khiến downtime bị kéo dài vì nguyên nhân thật không nằm ở thao tác reset đơn giản.

Khi dừng máy bảo trì, đội bảo trì cần biến hiện tượng đang thấy thành dữ liệu kiểm tra được thay vì chỉ thử chạy lại. Nếu bỏ qua bước này, lỗi nhỏ rất dễ trở thành sự cố lớn hơn.

Pain point từ sheet hôm nay là: Production không cho cửa sổ dừng máy để làm PM đã xác định; các lỗi có thể phòng ngừa tích tụ rồi biến thành breakdown lớn.

Câu trả lời nhanhdừng máy bảo trì thường cần xử lý theo hướng root-cause: giữ log, kiểm tra điều kiện gần nhất và tách lỗi vận hành khỏi lỗi kỹ thuật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái thiết bị liên quan, thay đổi gần nhất và tác động sản xuất thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng đo kiểm hoặc log, rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
dừng máy bảo trì trong nhà máy cần kiểm tra theo checklist hiện trường
Khi dừng máy bảo trì, cần ghi dữ liệu trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu dừng máy bảo trì, hãy dừng thao tác thử sai, chụp trạng thái hiện trường, giữ alarm hoặc log, ghi điều kiện tải và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý downtime tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa và trưởng ca khi cần quyết định nhanh nhưng vẫn phải giữ bằng chứng kỹ thuật.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao dừng máy bảo trì có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu dừng máy bảo trì cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt dừng máy bảo trì là lỗi thiết bị, lỗi cấu hình, lỗi vận hành hay lỗi thiếu dữ liệu bảo trì.

1

Ghi danh sách hạng mục PM đã bị hoãn và số lần hoãn trong tháng.

2

Tách việc bắt buộc phải dừng máy khỏi việc có thể làm online hoặc theo cụm.

3

Đổi backlog bảo trì thành rủi ro downtime, an toàn, chất lượng và chi phí.

4

Chốt cửa sổ dừng máy tối thiểu theo thiết bị critical, không theo cảm tính.

Checklist xử lý dừng máy bảo trì tại hiện trường

Thứ tự dưới đây giúp xử lý dừng máy bảo trì có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Lập danh sách thiết bị critical đang quá hạn PM.
  • Bước 2: Ước tính MTTR nếu breakdown xảy ra ngoài kế hoạch.
  • Bước 3: So chi phí planned downtime với chi phí mất sản lượng khi hỏng đột ngột.
  • Bước 4: Chọn hạng mục PM không thể trì hoãn: siết terminal, kiểm tra nguồn, vệ sinh, backup.
  • Bước 5: Gom các việc nhỏ vào cùng một cửa sổ để giảm số lần xin dừng máy.
  • Bước 6: Ghi bằng chứng nhiệt, rung, alarm, trip hoặc leak trước khi đề xuất dừng.
  • Bước 7: Sau PM, ghi lỗi đã loại bỏ để production thấy giá trị thực tế.

Bảng khoanh vùng nguyên nhân khi dừng máy bảo trì

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
PM quá hạn nhiều lầnLỗi nhỏ tích tụXem lịch hoãn và thiết bị criticalLine chạy 24/7 không có backup
Trip lặp nhưng vẫn cho chạyBreakdown đang tiến gầnSo alarm history và tần suất resetCó nguy cơ hỏng drive, motor hoặc tủ điện
Không có dữ liệu thuyết phụcPM bị xem là chi phíQuy đổi downtime thành tiền và rủi roCần trình bày với production
Dừng máy quá dàiScope PM chưa được chia nhỏTách việc theo mức criticalKhông đủ nhân sự nội bộ

Không nên làm khi dừng máy bảo trì

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với dừng máy bảo trì, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

dừng máy bảo trì có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi dừng máy bảo trì

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

Relay weld index table: 8 bước tìm đúng lỗi trước khi cưỡng bức cơ khí

Bài này đổi sang cấu trúc fault-tree để người đọc không kiểm tra mọi thứ ngang hàng. Mục tiêu là ép đúng thứ tự suy luận trước khi chạm vào phần cơ khí.

Relay weld index table Command → Output → Feedback Command Output Feedback

Với lỗi relay weld index table, cách suy luận đúng là đi từ command → output → feedback rồi mới chạm đến cưỡng bức cơ khí. Nếu làm ngược, relay dính tiếp điểm hoặc output chưa nhả rất dễ bị hiểu nhầm thành kẹt bàn xoay.

Khoanh nguyên nhân theo 3 lớp

Nhóm thường gặp

Relay dính tiếp điểm, output PLC còn giữ lệnh, socket relay nóng hoặc dây feedback chập chờn.

Nhóm ít gặp

Sequence step treo, timer liên động chưa reset, sensor home lệch sau bảo trì.

Nhóm kiểm tra sau

Kẹt cơ khí thật, mòn chốt index, lệch cam hoặc cụm truyền động cản nặng.

8 bước kiểm tra trước khi cưỡng bức cơ khí

  1. Ghi step sequence đang dừng và trạng thái home/in-position.
  2. Xác nhận command quay bàn còn hay đã nhả.
  3. Đo output thật ở relay hoặc contactor, không chỉ nhìn bit màn hình.
  4. Kiểm tra relay có dính tiếp điểm, nóng chân đế hoặc socket đổi màu không.
  5. So feedback sensor home, in-position, clamp với trạng thái cơ khí thực tế.
  6. Thử chế độ jog/manual có kiểm soát để tách lỗi sequence khỏi lỗi phần cứng.
  7. Chỉ khi command, output và feedback đều hợp lý mới chuyển sang kiểm tra kẹt cơ khí.
  8. Thay relay đúng tải và đúng chuẩn chân đế nếu đã xác nhận weld.

Bảng kiểm command, output, feedback

Lớp kiểm traCâu hỏi phải trả lờiNếu sai thì nghĩ tới
CommandPLC còn phát lệnh quay bàn hay không?Sequence treo, timer không reset, interlock chưa thỏa.
OutputRelay hoặc contactor thực có còn giữ điện hay không?Relay weld, output module dính, socket lỏng hoặc dây chập.
FeedbackSensor home/in-position có phản ánh đúng vị trí bàn không?Sensor lệch, cữ cơ khí trôi, dây feedback chập chờn.

Không nên làm

  • Không xoay bàn bằng tay hoặc cưỡng bức cơ khí khi chưa biết output điện đã nhả chưa.
  • Không thay relay ngay khi thấy bàn đứng yên mà chưa đọc command và feedback.
  • Không reset alarm liên tục làm mất sequence step gây lỗi.
  • Không tăng lực cơ khí hoặc nới interlock để bàn chạy tạm qua ca.

Internal link nên gắn

Contactor chatter liên tục, checklist dừng máy 15 phút đầu, sensor chập chờn, dịch vụ xử lý sự cố máy công nghiệp.

FAQ

Relay weld có phải lúc nào cũng nhìn thấy bằng mắt không?

Không. Có trường hợp tiếp điểm dính nhẹ chỉ lộ ra khi đo output thực hoặc khi command nhả nhưng feedback không đổi.

Index table không chạy thì có nên cưỡng bức cơ khí ngay không?

Không nên. Cần khóa nguyên nhân điện trước vì cưỡng bức khi relay dính có thể làm hỏng chốt và cam.

Cần giữ dữ liệu gì trước khi reset?

Giữ command PLC, trạng thái output, feedback home/in-position, ảnh relay và step sequence đang đứng lại.

Index table đang đứng máy và nghi relay dính?

Gửi video step bị đứng, ảnh relay, sơ đồ I/O và trạng thái sensor home/in-position để khoanh nhanh lỗi điện hay cơ khí.

Gửi video lỗi

Bảo trì & reliability

Bảo trì biến tần PLC: checklist 12 điểm cho tủ điện nhà máy

Bảo trì biến tần PLC theo checklist 12 điểm giúp phát hiện sớm quạt tủ hỏng, nguồn 24VDC yếu, terminal lỏng và thiếu backup chương trình.

bảo trì biến tần PLC là dấu hiệu cần kiểm tra có thứ tự trong nhà máy.

bảo trì phòng ngừa biến tần tủ điện PLC là vấn đề đội bảo trì cần xử lý có thứ tự, vì chỉ một lần đoán sai có thể kéo dài downtime và làm mất thêm dữ liệu hiện trường.

Bảo trì phòng ngừa trong nhà máy thường được làm tốt ở phần cơ khí: bôi trơn, thay bạc đạn, kiểm tra dây đai, vệ sinh máy.

Nhưng với hệ điện điều khiển như biến tần, tủ điện, PLC, nguồn 24VDC và HMI, nhiều nơi chỉ xử lý khi đã lỗi.

bảo trì biến tần PLC trong tủ điện nhà máy
Ảnh minh họa tình huống kỹ thuật trong nhà máy để người đọc nhận diện nhanh vấn đề trước khi đi vào checklist.
Ai nên đọc?Chủ xưởng, quản lý bảo trì, đội kỹ thuật muốn giảm lỗi lặp lại.
Vấn đề chínhTủ điện, biến tần, PLC chỉ được xử lý khi đã dừng máy hoặc cháy thiết bị.
Mục tiêuCó checklist theo chu kỳ, biết hạng mục cần đo và cách ưu tiên rủi ro downtime.
bảo trì biến tần PLC: cách xử lý nhanh tại hiện trường
  • bảo trì biến tần PLC cần được ghi nhận bằng ảnh tủ điện, mã lỗi và thời điểm xảy ra.
  • Khi nghi bảo trì biến tần PLC, hãy đo nguồn, kiểm tra terminal và lưu trạng thái trước khi reset.
  • Với bảo trì biến tần PLC, đội bảo trì nên so sánh lịch sử lỗi thay vì thay linh kiện theo cảm tính.
  • Nếu bảo trì biến tần PLC lặp lại, cần audit nguyên nhân gốc để giảm downtime.

Đọc thêm: Biến tần báo lỗi: checklist 7 bước Tài liệu kỹ thuật.

Lưu ý hiện trường: đừng thay thiết bị hoặc reset lỗi liên tục khi chưa lưu ảnh, mã lỗi, thời điểm xảy ra và điều kiện vận hành. Dữ liệu đúng giúp giảm thời gian khoanh vùng nguyên nhân.
bảo trì phòng ngừa biến tần tủ điện PLC cần được ghi nhận như một sự cố có quy trình.

Khi gặp bảo trì phòng ngừa biến tần tủ điện PLC, hãy lưu ảnh tủ điện, mã lỗi, thời điểm xảy ra, thao tác trước đó và người đã can thiệp.

Các dữ liệu này giúp kỹ sư khoanh vùng nguyên nhân nhanh hơn thay vì thay linh kiện hoặc chỉnh tham số theo cảm tính.

Bảo trì phòng ngừa trong nhà máy thường được làm tốt ở phần cơ khí: bôi trơn, thay bạc đạn, kiểm tra dây đai, vệ sinh máy.

Nhưng với hệ điện điều khiển như biến tần, tủ điện, PLC, nguồn 24VDC và HMI, nhiều nơi chỉ xử lý khi đã lỗi.

Vấn đề là lỗi điện điều khiển thường gây dừng máy bất ngờ.

Một quạt biến tần yếu, terminal lỏng, nguồn 24VDC già, pin PLC hết, lọc gió nghẹt hoặc file backup thất lạc có thể không làm máy dừng ngay hôm nay, nhưng sẽ trở thành downtime lớn khi sản xuất đang gấp.

Checklist bảo trì phòng ngừa giúp đội kỹ thuật phát hiện rủi ro trước khi nó thành sự cố.

Mục tiêu không phải là làm thêm giấy tờ, mà là giảm lỗi lặp lại, giảm thời gian sửa chữa và giúp nhà máy có dữ liệu để quyết định sửa, thay hay nâng cấp.

bảo trì biến tần PLC: tóm tắt nhanh

  • Bảo trì phòng ngừa hệ điều khiển nên tập trung vào nhiệt, bụi, nguồn, terminal, quạt, pin PLC, backup chương trình và thông số thiết bị.
  • Checklist phải có số đo và ảnh hiện trạng, không chỉ tick "đã kiểm tra".
  • Các hạng mục quan trọng nên được theo dõi xu hướng: nhiệt tủ, điện áp 24VDC, lỗi biến tần, tình trạng quạt, ngày backup.
  • Nếu lỗi lặp lại nhiều lần, nên audit nguyên nhân gốc thay vì chỉ vệ sinh và reset.

Những lỗi có thể phát hiện sớm

1. Quạt biến tần yếu hoặc lọc gió nghẹt

Biến tần hoạt động trong môi trường nóng sẽ giảm tuổi thọ. Quạt yếu, bụi bám heatsink hoặc tủ điện kín làm nhiệt tăng.

Dấu hiệu ban đầu có thể chỉ là lỗi quá nhiệt thỉnh thoảng, sau đó mới thành hỏng module công suất hoặc tụ DC bus.

2. Terminal lỏng hoặc điểm nối nóng

Terminal nguồn, U-V-W motor, contactor, CB, relay và terminal 24VDC có thể lỏng theo thời gian do rung, nhiệt hoặc thao tác sửa chữa. Điểm nối lỏng làm nóng, sụt áp, mất pha, cháy đầu dây hoặc lỗi chập chờn.

3. Nguồn 24VDC yếu

Nguồn 24VDC nuôi PLC, cảm biến, relay, van và module. Khi nguồn già hoặc quá tải, máy có thể dừng ngẫu nhiên. Đo nguồn định kỳ tại nhiều điểm giúp phát hiện sớm trước khi PLC reset hoặc cảm biến báo sai.

4. Pin PLC và file backup bị bỏ quên

Một số PLC cũ cần pin để giữ dữ liệu. Nếu pin yếu mà không thay đúng lúc, mất điện có thể làm mất chương trình. Ngoài ra, nhiều nhà máy không biết file backup đang ở đâu hoặc file có đúng phiên bản không.

5. Tủ điện thiếu vệ sinh và nhãn dây

Bụi, dầu, hơi ẩm và nhãn mờ làm bảo trì khó hơn. Khi sự cố xảy ra, đội kỹ thuật mất thời gian dò dây, dễ đấu nhầm hoặc bỏ sót tín hiệu.

Checklist bảo trì theo chu kỳ

Hàng tuần

  • Quan sát đèn báo lỗi PLC, HMI, biến tần, servo và nguồn.
  • Ghi nhận lỗi lặp lại trong tuần: thời điểm, ca sản xuất, mã lỗi, máy liên quan.
  • Kiểm tra nhiệt bất thường bằng cảm nhận an toàn hoặc camera nhiệt nếu có.
  • Kiểm tra quạt tủ có quay, lọc gió có nghẹt, tủ có bụi hoặc hơi ẩm không.
  • Chụp ảnh nhanh các điểm có dấu hiệu đổi màu, nóng hoặc mùi khét.

Hàng tháng

  • Đo điện áp 24VDC tại nguồn, PLC và điểm xa trong tủ khi máy chạy.
  • Kiểm tra terminal nguồn, terminal motor, contactor, relay, CB, MCB và điểm nối PE.
  • Vệ sinh lọc gió, quạt tủ, khu vực biến tần và nguồn.
  • Kiểm tra lịch sử alarm trên HMI/biến tần nếu có.
  • Rà lại các sửa chữa tạm, dây câu tạm hoặc thiết bị thay chưa cập nhật bản vẽ.

Hàng quý

  • Backup chương trình PLC/HMI và thông số biến tần/servo.
  • Kiểm tra pin PLC, ngày thay pin và cảnh báo battery.
  • Cập nhật bản vẽ điện nếu có thay đổi dây, cảm biến, relay, biến tần.
  • Kiểm tra danh sách thiết bị obsolete hoặc khó mua.
  • Đánh giá top 5 lỗi gây downtime và quyết định hành động phòng ngừa.

Bảng hạng mục kiểm tra

Hạng mụcDấu hiệu cần chú ýTác động nếu bỏ quaHành động
Biến tầnQuạt yếu, bụi, quá nhiệt, lỗi lặp lạiDừng motor, hỏng VFD, cháy thiết bịVệ sinh, thay quạt, kiểm tra tải và thông số
Nguồn 24VDCĐiện áp tụt, nguồn nóng, tải tăngPLC reset, cảm biến sai, relay nhảĐo nhiều điểm, tách tải, thay nguồn
TerminalLỏng, nóng, đổi màu, dây cháy xémMất pha, chập chờn, cháy tủSiết lại theo quy trình, thay terminal hỏng
PLC/HMIBattery alarm, mất backup, HMI treoDừng dài khi mất chương trìnhBackup, kiểm tra pin, lưu phiên bản
Tủ điệnBụi, ẩm, nhãn mờ, dây rốiSửa lỗi lâu, đấu nhầmVệ sinh, đánh nhãn, cập nhật bản vẽ

Làm sao để checklist không chỉ là hình thức?

Một checklist tốt cần có dữ liệu. Ví dụ thay vì ghi "nguồn OK", hãy ghi 24.1V tại nguồn, 23.6V tại PLC, 23.2V tại van khi máy chạy.

Thay vì ghi "biến tần OK", hãy ghi nhiệt tủ, tình trạng quạt, lỗi trong tuần và ảnh màn hình nếu có alarm.

Nên lưu checklist theo máy hoặc dây chuyền, không gom chung quá nhiều.

Khi một máy dừng, đội bảo trì có thể xem lại lịch sử gần nhất: tuần trước nguồn đã thấp chưa, terminal nào từng nóng, biến tần nào từng báo lỗi, PLC đã backup ngày nào.

Nếu nhà máy có nhiều máy nhưng ít nhân sự, hãy ưu tiên máy gây thiệt hại lớn nhất khi dừng. Không cần làm hoàn hảo ngay từ đầu. Chỉ cần bắt đầu với top 5 máy quan trọng và top 10 hạng mục dễ gây downtime.

Khi nào nên thuê audit kỹ thuật?

Nếu nhà máy đã bảo trì định kỳ nhưng lỗi vẫn lặp lại, nghĩa là checklist hiện tại chưa chạm đúng nguyên nhân gốc.

Những dấu hiệu nên audit gồm: máy dừng ngẫu nhiên, biến tần lỗi nhiều lần, PLC/HMI không có backup, tủ điện sửa tạm nhiều, nguồn 24VDC sụt, thiết bị obsolete hoặc mỗi lần lỗi phải gọi người ngoài.

Audit kỹ thuật giúp biến các quan sát rời rạc thành danh sách rủi ro có ưu tiên: hạng mục nào cần xử lý ngay, hạng mục nào lên kế hoạch, hạng mục nào chỉ cần theo dõi.

Cần xử lý lỗi thực tế?

Gửi mã lỗi, ảnh tủ điện hoặc video hiện trạng

Kỹ Thuật Nhà Máy sẽ giúp rà soát checklist bảo trì hiện tại, xác định điểm có nguy cơ gây downtime và đề xuất hạng mục ưu tiên cho đội kỹ thuật.

Gửi vấn đề đang gặp
Kỹ Thuật Nhà MáyGiảm downtime • Backup • Retrofit • Bảo trì tự động hóa