SME Việt Nam • máy dán thùng carton
Máy Dán Thùng Carton Băng Keo Lệch, Nhăn, Bong: Checklist Đầu Dán Và Con Lăn
Máy dán thùng carton nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
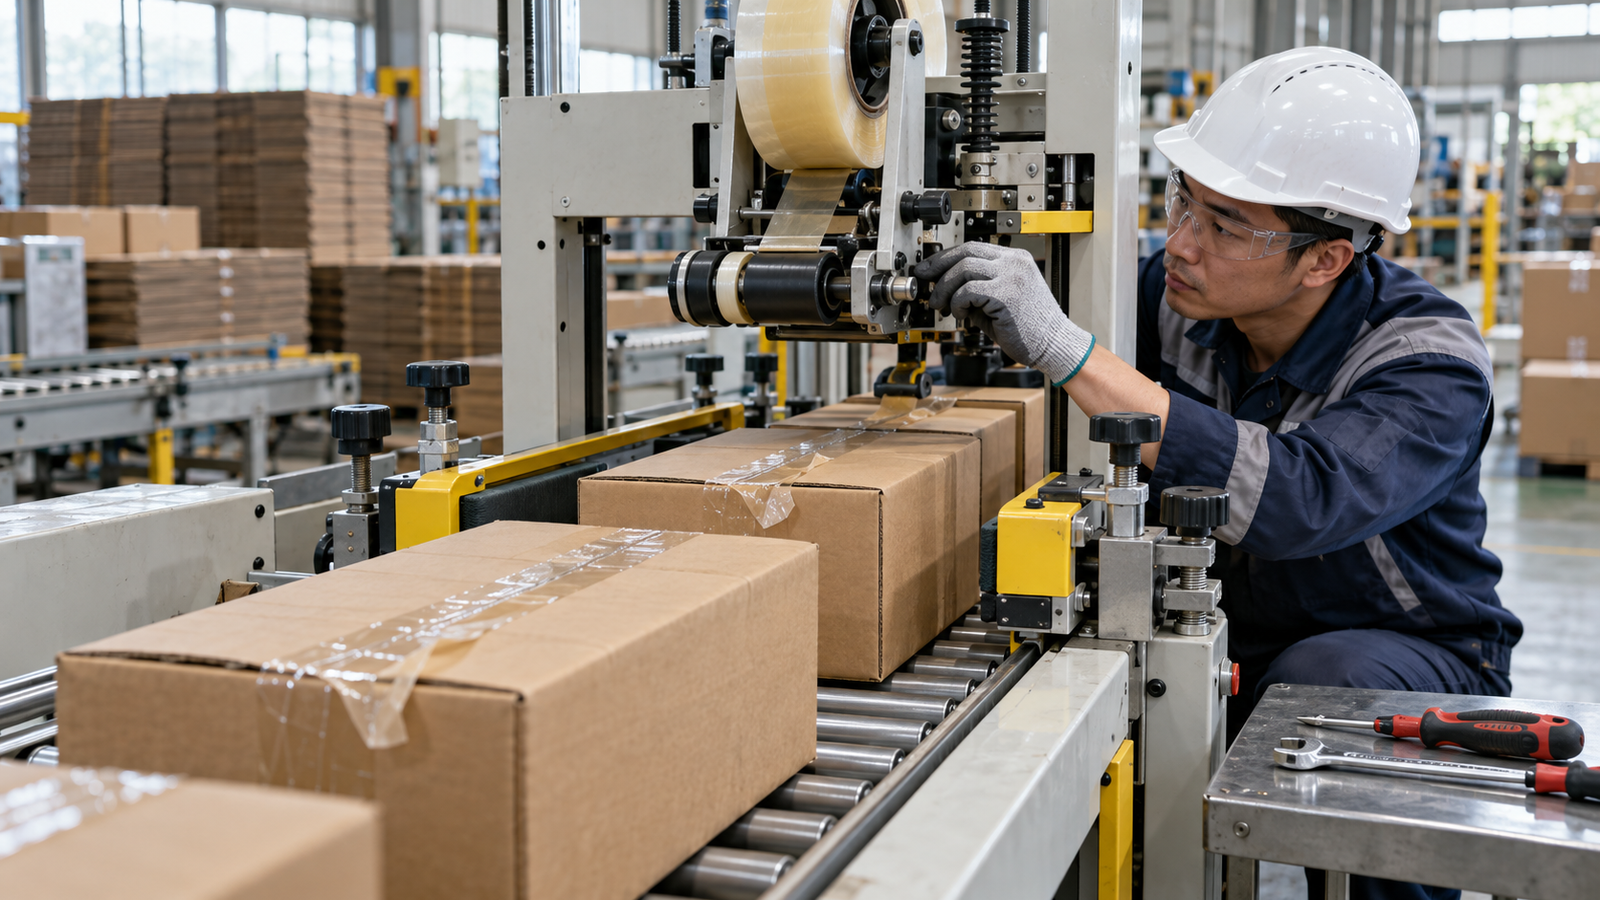
Máy dán thùng carton bán tự động vẫn kéo thùng nhưng băng keo dán lệch tâm, nhăn hoặc bong ở hai đầu thùng; thợ cứ tăng lực ép/đổi cuộn băng keo mà chưa kiểm tra con lăn cao su chai mòn, cụm dẫn băng keo, dao cắt và vị trí đầu dán.
Biên bản kiểm tra: Với máy dán thùng carton, cần giữ lại thùng lỗi và kiểm đường đi băng keo qua đầu dán trước khi tăng lực ép hoặc thay cả cuộn băng.
Đọc đường đi băng keo trước khi tăng lực ép
Nguồn dịch vụ Việt Nam ghi nhận băng keo dán không đều, lệch, nhăn hoặc bong do con lăn mòn/chai, lực miết sai và đầu dán lệch; Anypack bán linh kiện thay thế và nhận sửa/bảo trì máy đóng gói. Đây là lỗi niêm phong thùng bằng băng keo, không trùng máy đóng đai hoặc hàn túi.
Checklist xử lý máy dán thùng carton tại hiện trường
- Ghi rõ hiện tượng máy dán thùng carton, thời điểm xảy ra, ca sản xuất và điều kiện tải.
- Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
- Giữ lại thùng lỗi để xem băng keo lệch ở đầu vào, giữa thùng hay cuối thùng.
- Kiểm con lăn cao su có chai, mòn, dính keo hoặc quay không trơn không.
- Kiểm cụm dẫn băng keo, dao cắt, đầu dán và lực căng cuộn băng keo.
- Chạy thử 5-10 thùng cùng kích thước sau khi căn, đo tỷ lệ bung hoặc nhăn.
- Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
Bảng đọc nhanh nguyên nhân và hướng xử lý
| Dấu hiệu | Nghi ngờ | Cách kiểm |
|---|---|---|
| Băng keo lệch tâm | Dẫn hướng băng keo, đầu dán hoặc thùng vào lệch | Canh đường băng và test thùng mẫu |
| Nhăn/bong hai đầu | Con lăn chai mòn, lực miết sai hoặc dao cắt kéo băng | Kiểm con lăn, dao và lực căng |
| Phải dán tay lại | Checklist đầu dán chưa ổn định theo ca | Lập kiểm tra trước ca và dự phòng vật tư |
Cách xưởng đang tự xử lý
Nhân viên dán lại bằng tay, thay băng keo, siết tăng đơ, lau con lăn hoặc tiếp tục chạy tốc độ thấp; thiếu checklist test đầu dán trước ca và dự phòng dao/con lăn.
Ảnh hưởng kinh doanh
Thùng phải dán lại, tăng công đóng gói, hao băng keo, nguy cơ bung kiện khi vận chuyển và ùn thùng ở cuối chuyền; chưa có số tiền thiệt hại thực tế xác minh.
Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.
Câu hỏi thường gặp về máy dán thùng carton
Máy dán thùng carton có nên xử lý bằng cách chỉnh tạm không?
Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy dán thùng carton, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.
Khi nào nên gọi hỗ trợ ngoài?
Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.
Cần chuẩn bị gì trước khi kỹ thuật đến?
Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.
Cần xử lý lỗi thực tế?
Gửi hiện tượng máy dán thùng carton và ảnh hiện trường
Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.