SME Việt Nam • CNC plasma
CNC Plasma Không Nhận Arc OK, THC Không Bám Chiều Cao: Checklist Tín Hiệu Cắt
Cnc plasma nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
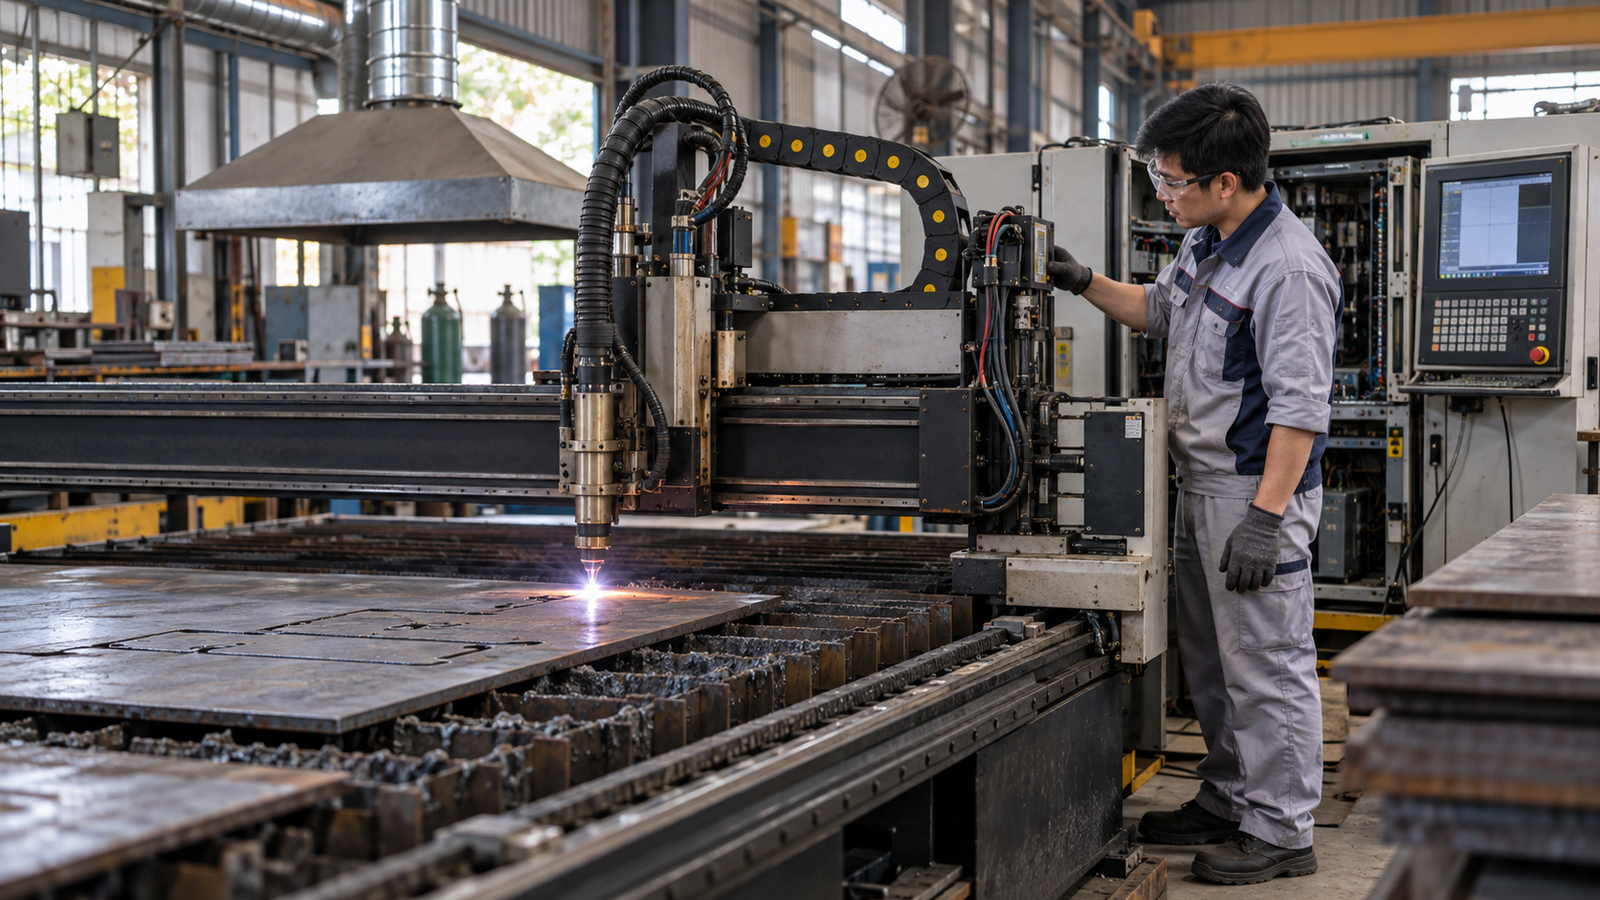
Máy cắt CNC plasma phát tia mồi hoặc nguồn plasma đã lên hồ quang nhưng trục X/Y không bắt đầu chạy, hay mỏ không tự bám chiều cao tấm tôn; kỹ thuật xưởng dễ nghi lỗi chương trình CNC/motor trong khi tín hiệu Arc OK (Transfer), tiếp mass phôi, bộ chia áp hoặc bộ điều khiển chiều cao THC chưa hoạt động đúng.
Biên bản kiểm tra: CNC plasma không nhận Arc OK phải được đo từ nguồn plasma về controller; hồ quang đã sáng không đồng nghĩa bộ điều khiển đã nhận tín hiệu cho X/Y chạy.
Đọc chuỗi Arc OK trước khi nghi motor hoặc chương trình
Việt Machine mô tả lệnh M3 đã phát, nguồn plasma có tia nhưng X/Y đứng yên khi thiếu tín hiệu Transfer/Arc OK; Hùng Vương nêu THC sai setup hoặc hỏng khiến mỏ không tự bám mặt phôi. Đây là triệu chứng điều khiển cắt plasma riêng, không phải lỗi cắt laser hay servo thông thường.
Checklist xử lý CNC plasma tại hiện trường
- Ghi rõ hiện tượng CNC plasma, thời điểm xảy ra, ca sản xuất và điều kiện tải.
- Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
- Xác nhận M3 đã bật nguồn plasma và hồ quang đã chuyển sang cắt thật trên phôi.
- Đo tín hiệu Arc OK/Transfer từ nguồn plasma về bộ điều khiển CNC khi có hồ quang.
- Kiểm mass phôi, cáp mỏ, bộ chia áp và dây tín hiệu THC chống nhiễu.
- Cắt mẫu ngắn sau khi sửa để kiểm mỏ tự bám chiều cao và X/Y bắt đầu chạy đúng thời điểm.
- Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
Bảng đọc nhanh nguyên nhân và hướng xử lý
| Dấu hiệu | Nghi ngờ | Cách kiểm |
|---|---|---|
| Có tia nhưng X/Y đứng yên | Thiếu Arc OK/Transfer hoặc wiring I/O sai | Đo tín hiệu tại nguồn và controller |
| Mỏ không bám mặt phôi | THC setup sai, chia áp lỗi hoặc nhiễu tín hiệu | Kiểm điện áp hồ quang và nối mass |
| Hỏng béc, cắt xấu | Chiều cao mỏ sai hoặc mass phôi kém | Cắt mẫu và kiểm THC |
Cách xưởng đang tự xử lý
Thợ bật tắt CNC, mồi lại, đổi thông số Mach3, kiểm tra cáp mỏ hoặc chỉnh chiều cao thủ công; khi chưa có người biết kiểm tra chuỗi tín hiệu Arc OK/THC, máy tiếp tục đứng hoặc cắt lỗi.
Ảnh hưởng kinh doanh
Dừng bàn cắt, mất giờ gia công và hỏng tôn/béc khi mỏ đặt sai độ cao; phải thuê cắt ngoài hoặc trễ đơn bản mã, chi phí thực tế tùy đơn hàng.
Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.
Câu hỏi thường gặp về CNC plasma
Cnc plasma có nên xử lý bằng cách chỉnh tạm không?
Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với CNC plasma, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.
Khi nào nên gọi hỗ trợ ngoài?
Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.
Cần chuẩn bị gì trước khi kỹ thuật đến?
Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.
Cần xử lý lỗi thực tế?
Gửi hiện tượng CNC plasma và ảnh hiện trường
Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.