Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • máy chà nhám thùng

Máy Chà Nhám Thùng Lệch, Đứt Băng Nhám: Kiểm Photocell, Áp Khí Và Rulo Căng

Máy chà nhám thùng nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy chà nhám thùng tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy chà nhám thùng trong bối cảnh xưởng SME.

Máy chà nhám thùng ở xưởng gỗ đang chạy thì báo lệch/đứt băng nhám hoặc thiếu khí và dừng; thay băng mới vẫn lặp lại vì cơ cấu dao động băng nhám, mắt quang dò mép, áp khí điều khiển hoặc rulo căng không ổn định. Đây là băng nhám tốc độ cao bên trong máy, không phải băng tải vận chuyển bị lệch.

Biên bản kiểm tra: Với máy chà nhám thùng, thay băng nhám mới chỉ là bước tạm; cần đo áp khí và kiểm photocell dò mép khi máy đang chạy.

Đọc cơ cấu đảo băng trước khi thay băng mới

Hai nguồn cung cấp máy tại Việt Nam xác nhận riêng cơ chế theo dõi băng nhám bằng photocell và bảo vệ dừng khi lệch/đứt/thiếu khí. Đây là bằng chứng kỹ thuật về dạng sự cố, chưa phải hồ sơ ca sửa thực tế đã xác minh.

Checklist xử lý máy chà nhám thùng tại hiện trường

  1. Ghi rõ hiện tượng máy chà nhám thùng, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi lỗi xuất hiện ở tốc độ nào, loại băng nhám nào và sau bao lâu chạy.
  4. Đo áp khí điều khiển dao động băng nhám khi máy đang chạy, không chỉ lúc đứng máy.
  5. Vệ sinh và căn photocell dò mép, kiểm dây tín hiệu và phản hồi đảo băng.
  6. Kiểm rulo căng, rulo dẫn, bạc đạn và mặt băng nhám có bị lệch/rách từ mép không.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Băng nhám chạy lệchPhotocell bẩn/lệch, áp khí yếu hoặc cơ cấu đảo băng kẹtKiểm mắt quang và áp khí động
Đứt băng lặp lạiRulo căng, mép băng, bạc đạn hoặc dao động không ổn địnhSoi mép băng và rulo
Máy báo thiếu khí rồi dừngÁp khí cấp không đủ hoặc van khí chập chờnĐo áp tại máy khi tải

Cách xưởng đang tự xử lý

Thợ thay băng nhám, căng lại băng, vệ sinh mắt quang, reset rồi chạy thử; nếu tiếp tục lệch phải ngừng chà, gọi bên bán máy hoặc thợ ngoài.

Ảnh hưởng kinh doanh

Ngừng công đoạn chà, dồn phôi bán thành phẩm, hao băng nhám và có nguy cơ xước/hỏng mặt veneer; mức tiền tổn thất tùy số tấm và giá vật tư, chưa có số thực đo.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy chà nhám thùng

Máy chà nhám thùng có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy chà nhám thùng, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy chà nhám thùng và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • CNC plasma

CNC Plasma Không Nhận Arc OK, THC Không Bám Chiều Cao: Checklist Tín Hiệu Cắt

Cnc plasma nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

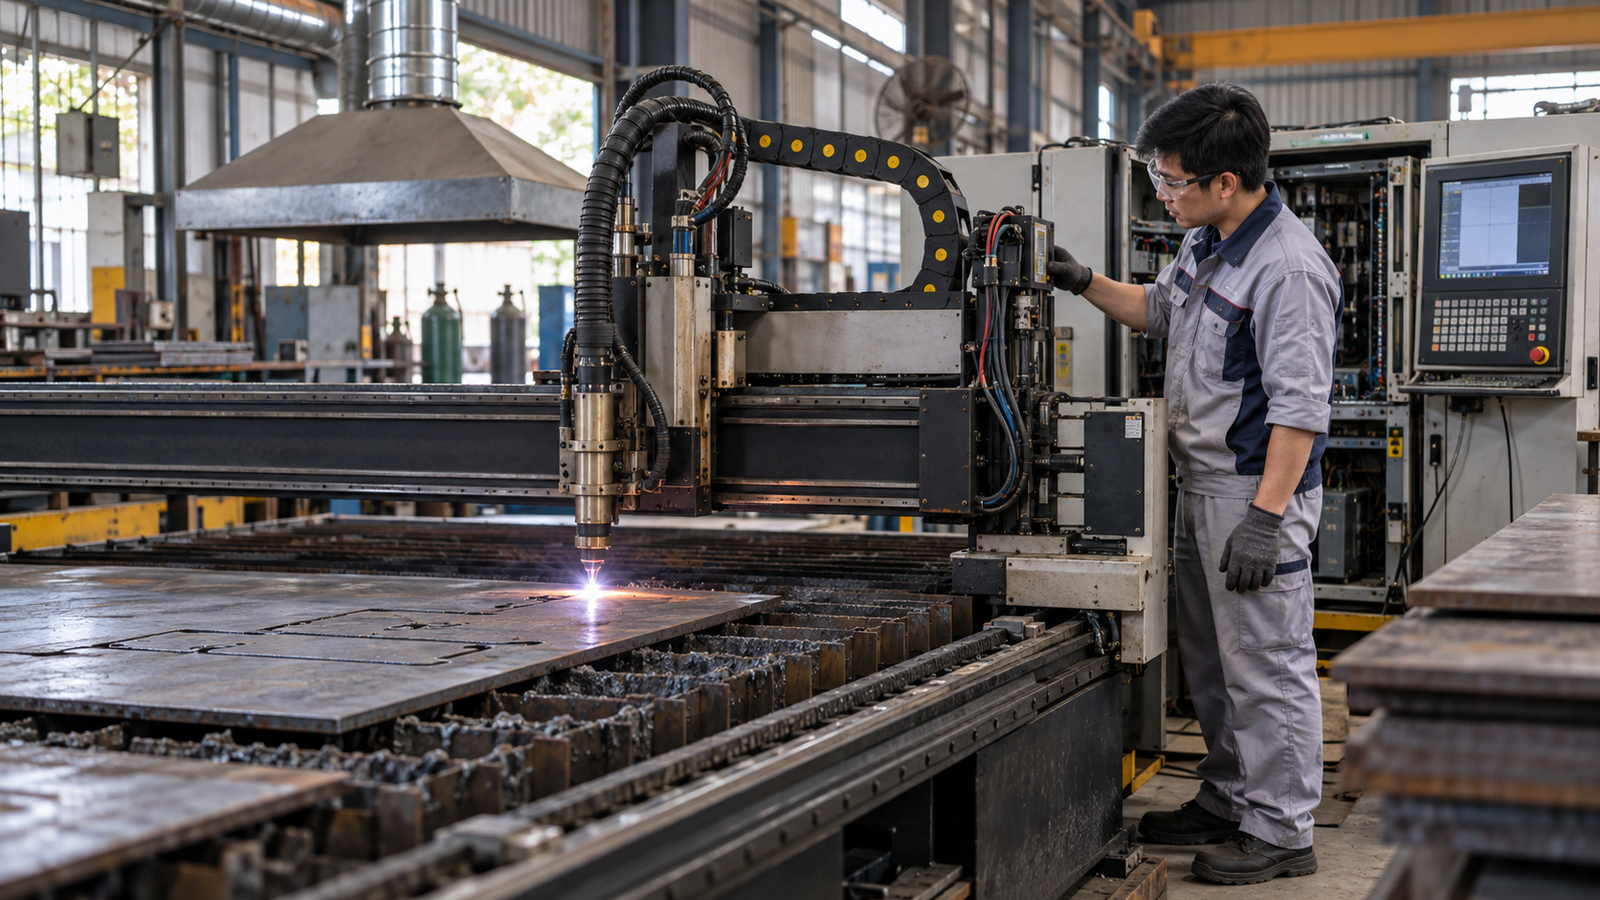
Kỹ thuật viên kiểm tra CNC plasma tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra CNC plasma trong bối cảnh xưởng SME.

Máy cắt CNC plasma phát tia mồi hoặc nguồn plasma đã lên hồ quang nhưng trục X/Y không bắt đầu chạy, hay mỏ không tự bám chiều cao tấm tôn; kỹ thuật xưởng dễ nghi lỗi chương trình CNC/motor trong khi tín hiệu Arc OK (Transfer), tiếp mass phôi, bộ chia áp hoặc bộ điều khiển chiều cao THC chưa hoạt động đúng.

Biên bản kiểm tra: CNC plasma không nhận Arc OK phải được đo từ nguồn plasma về controller; hồ quang đã sáng không đồng nghĩa bộ điều khiển đã nhận tín hiệu cho X/Y chạy.

Đọc chuỗi Arc OK trước khi nghi motor hoặc chương trình

Việt Machine mô tả lệnh M3 đã phát, nguồn plasma có tia nhưng X/Y đứng yên khi thiếu tín hiệu Transfer/Arc OK; Hùng Vương nêu THC sai setup hoặc hỏng khiến mỏ không tự bám mặt phôi. Đây là triệu chứng điều khiển cắt plasma riêng, không phải lỗi cắt laser hay servo thông thường.

Checklist xử lý CNC plasma tại hiện trường

  1. Ghi rõ hiện tượng CNC plasma, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Xác nhận M3 đã bật nguồn plasma và hồ quang đã chuyển sang cắt thật trên phôi.
  4. Đo tín hiệu Arc OK/Transfer từ nguồn plasma về bộ điều khiển CNC khi có hồ quang.
  5. Kiểm mass phôi, cáp mỏ, bộ chia áp và dây tín hiệu THC chống nhiễu.
  6. Cắt mẫu ngắn sau khi sửa để kiểm mỏ tự bám chiều cao và X/Y bắt đầu chạy đúng thời điểm.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Có tia nhưng X/Y đứng yênThiếu Arc OK/Transfer hoặc wiring I/O saiĐo tín hiệu tại nguồn và controller
Mỏ không bám mặt phôiTHC setup sai, chia áp lỗi hoặc nhiễu tín hiệuKiểm điện áp hồ quang và nối mass
Hỏng béc, cắt xấuChiều cao mỏ sai hoặc mass phôi kémCắt mẫu và kiểm THC

Cách xưởng đang tự xử lý

Thợ bật tắt CNC, mồi lại, đổi thông số Mach3, kiểm tra cáp mỏ hoặc chỉnh chiều cao thủ công; khi chưa có người biết kiểm tra chuỗi tín hiệu Arc OK/THC, máy tiếp tục đứng hoặc cắt lỗi.

Ảnh hưởng kinh doanh

Dừng bàn cắt, mất giờ gia công và hỏng tôn/béc khi mỏ đặt sai độ cao; phải thuê cắt ngoài hoặc trễ đơn bản mã, chi phí thực tế tùy đơn hàng.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về CNC plasma

Cnc plasma có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với CNC plasma, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng CNC plasma và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy tách màu nhựa

Máy Tách Màu Nhựa Phân Loại Sai: Kiểm Camera, Kính Và Van Phun Khí

Máy tách màu nhựa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

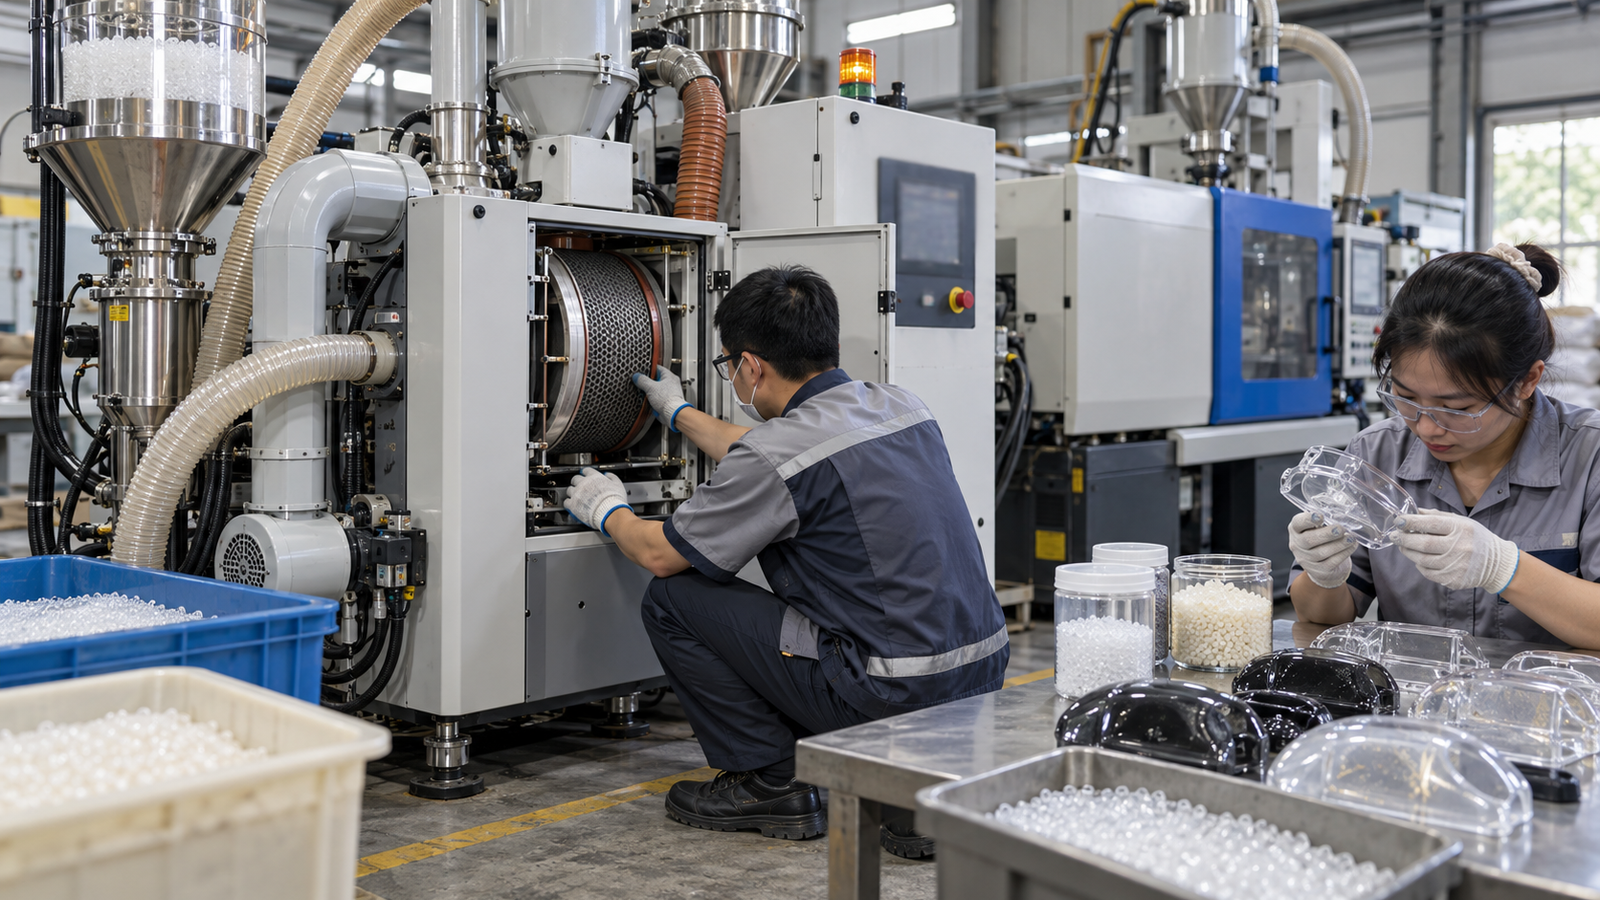
Kỹ thuật viên kiểm tra máy tách màu nhựa tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy tách màu nhựa trong bối cảnh xưởng SME.

Máy tách màu hạt nhựa tái chế vẫn chạy nhưng phân loại sai màu, bắn bỏ nhiều hạt tốt hoặc để lọt hạt lẫn màu; kỹ thuật xưởng chỉ chỉnh ngưỡng phân loại mà không phân biệt được kính/camera bẩn, sai recipe, van khí phun yếu, áp khí dao động hay bo điều khiển.

Biên bản kiểm tra: Máy tách màu nhựa nên được đo tỷ lệ lọt màu và tỷ lệ bắn nhầm trước-sau vệ sinh kính, vì chỉnh ngưỡng bằng cảm tính dễ làm mất thêm hạt tốt.

Đo tỷ lệ loại nhầm trước khi chỉnh ngưỡng

Bảo Chiến ghi nhận lỗi camera nhận sai màu, bo điều khiển, khí nén không ổn định và sai thông số làm giảm độ chính xác, hao nguyên liệu và gián đoạn sản xuất; công khai dịch vụ sửa tận nơi.

Checklist xử lý máy tách màu nhựa tại hiện trường

  1. Ghi rõ hiện tượng máy tách màu nhựa, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Lấy mẫu đầu vào, dòng giữ lại và dòng bị bắn bỏ để tính tỷ lệ lọt/loại nhầm.
  4. Vệ sinh kính, đèn và vùng camera rồi chạy lại cùng recipe để so kết quả.
  5. Kiểm áp khí động, lọc nước, van phun và thời điểm phun theo từng kênh.
  6. Lưu recipe hiện tại trước khi chỉnh ngưỡng, tránh mất mốc so sánh.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Bắn bỏ nhiều hạt tốtNgưỡng sai, camera bẩn hoặc van phun lệch thời điểmSo mẫu trước/sau vệ sinh và test van
Lọt hạt lẫn màuĐèn-camera, recipe hoặc tốc độ cấp liệu chưa phù hợpGiảm tải và kiểm nhận diện màu
Kết quả dao động theo caÁp khí, nước trong khí hoặc bụi bám kínhĐo áp khi máy đang tách

Cách xưởng đang tự xử lý

Giảm độ nhạy, tăng số lượt phân loại, thuê công nhân nhặt thủ công, lau kính hoặc reset máy; khó kiểm chứng thời điểm van phun và áp suất động.

Ảnh hưởng kinh doanh

Mất hạt nhựa tốt vào dòng phế, lẫn màu làm giảm giá bán lô hạt, phải chạy lại nhiều lần và tốn khí nén; chưa có số tiền tổn thất xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy tách màu nhựa

Máy tách màu nhựa có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy tách màu nhựa, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy tách màu nhựa và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • sấy tách ẩm hạt nhựa

Sấy Tách Ẩm Hạt Nhựa Điểm Sương Không Đạt: Cách Kiểm Rotor, Tái Sinh Và Dew Point

Sấy tách ẩm hạt nhựa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

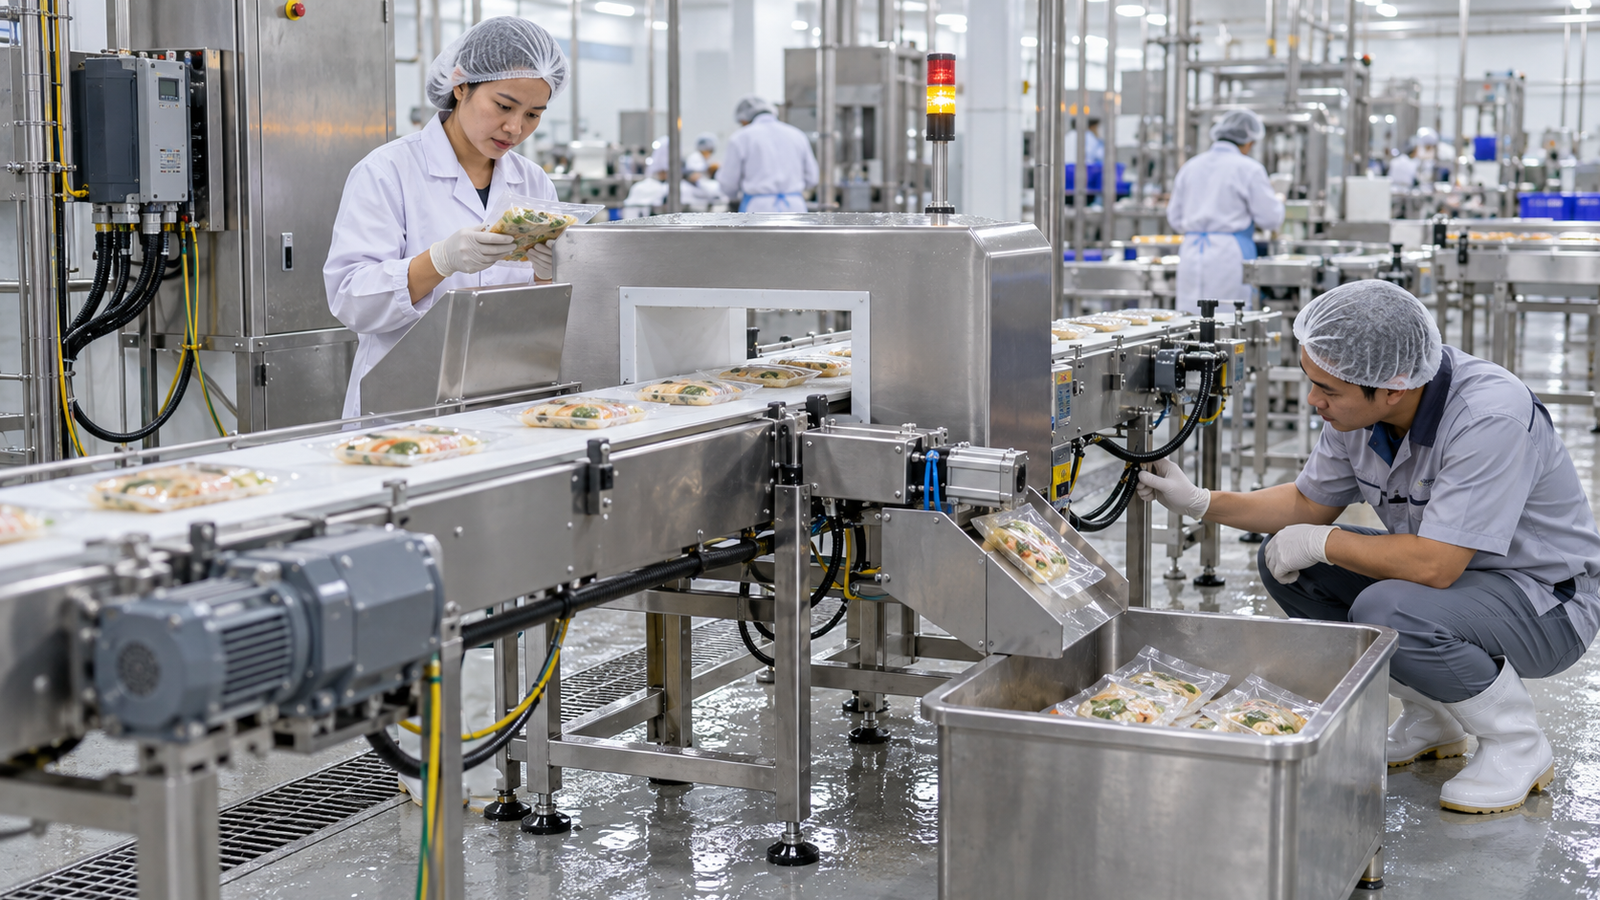
Kỹ thuật viên kiểm tra sấy tách ẩm hạt nhựa tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra sấy tách ẩm hạt nhựa trong bối cảnh xưởng SME.

Sấy tách ẩm hạt nhựa điểm sương không đạt là lỗi dễ bị nhầm với lỗi máy ép hoặc lỗi khuôn. Khi sấy tách ẩm hạt nhựa vẫn nóng nhưng hạt còn ẩm, sản phẩm ép có thể nổi bọt khí, rỗ hoặc sọc bạc.

Điểm sương quan trọng hơn nhiệt độ phễu

Nguồn Việt Nam nêu lỗi Dew Point High, rotor tổ ong nghẹt/bão hòa, heater tái sinh lỗi, cảm biến điểm sương sai; sản phẩm nhựa có bọt/rỗ khi sấy không đạt.

Checklist xử lý sấy tách ẩm hạt nhựa tại hiện trường

  1. Ghi rõ hiện tượng sấy tách ẩm hạt nhựa, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Đo hoặc ghi điểm sương hiển thị khi máy ổn định, không chỉ xem nhiệt độ phễu.
  4. Kiểm lọc gió, đường hồi khí và rò rỉ ở nắp phễu/ống cấp liệu.
  5. Kiểm heater tái sinh, quạt tái sinh và chiều gió qua rotor.
  6. Đối chiếu loại hạt, thời gian sấy, nhiệt sấy và lỗi bề mặt sản phẩm theo từng mẻ.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Dew point caoRotor bão hòa, tái sinh yếu hoặc cảm biến saiĐo độc lập và kiểm heater/quạt tái sinh
Sản phẩm rỗ/sọc bạcHạt còn ẩm hoặc recipe sấy saiSo mẫu trước/sau sấy và loại hạt
Máy nóng nhưng không khôKhí hồi rò, lọc bẩn hoặc rotor không hiệu quảKiểm đường gió và lọc

Ghi chú nhanh về sấy tách ẩm hạt nhựa

Với sấy tách ẩm hạt nhựa, nên ghi dew point, nhiệt sấy, loại hạt và lỗi bề mặt trên cùng một phiếu. Khi sấy tách ẩm hạt nhựa vẫn nóng nhưng sản phẩm còn rỗ hoặc sọc bạc, điểm kiểm đầu tiên là đường khí khô, rotor và tái sinh.

Cách xưởng đang tự xử lý

Tăng nhiệt/thời gian sấy, đổi lô hạt, vệ sinh sơ lọc hoặc đổ lỗi khuôn/máy ép; thiếu đo điểm sương và kiểm tra rotor tái sinh.

Ảnh hưởng kinh doanh

Phế phẩm tăng theo mẻ, tốn hạt nhựa và thời gian ép lại; nếu không khôi phục độ khô phải giảm tốc/dừng ép, kéo dài giao hàng; chưa có số tiền thiệt hại cụ thể.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về sấy tách ẩm hạt nhựa

Sấy tách ẩm hạt nhựa có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với sấy tách ẩm hạt nhựa, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng sấy tách ẩm hạt nhựa và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • mắt thần máy đóng gói

Mắt Thần Máy Đóng Gói Đọc Mark Sai: 7 Điểm Căn Lại

Mắt thần máy đóng gói nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra mắt thần máy đóng gói tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra mắt thần máy đóng gói theo bối cảnh sự cố thực tế.

Máy đóng gói dùng màng in sẵn cắt lệch hình, bao dài ngắn hoặc đường hàn lệch vì mắt thần không bắt đúng mark.

Mắt thần đọc mark là lỗi tín hiệu, không chỉ lỗi HMI

Kính bẩn, góc gá lệch, dây tín hiệu chập chờn hoặc đổi sang màng bóng/phản quang đều có thể làm sensor đọc sai.

7 Điểm Căn Lại

  1. Ghi rõ lúc lỗi mắt thần máy đóng gói xuất hiện: sản phẩm, tốc độ, ca sản xuất và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu.
  3. Vệ sinh mặt kính và kiểm dầu/bụi bám bằng đèn nghiêng.
  4. Căn góc đọc mark theo hướng chạy màng và khoảng cách sensor.
  5. Teach lại nền/mark bằng chính cuộn màng đang sản xuất.
  6. Kiểm dây tín hiệu, nguồn sensor và nhiễu từ motor kéo màng.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Cắt lệch lặp lạiMark đọc trễ/sớmCăn lại vị trí sensor và offset HMI
Lúc đọc lúc khôngKính bẩn hoặc dây chập chờnVệ sinh, lắc dây test tín hiệu
Đổi màng thì lỗiMàng bóng/phản quangĐổi contrast sensor hoặc teach lại

Lau mắt thần, xoay/chỉnh sensor, tăng giảm sensitivity, kéo lại màng hoặc reset máy.

Cắt lệch artwork/đường hàn làm bao bì thành phế phẩm, mất màng, giảm tốc độ và có thể dừng cả ca.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về mắt thần máy đóng gói

Mắt thần máy đóng gói có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với mắt thần máy đóng gói, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng mắt thần máy đóng gói và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy dò kim loại

Máy Dò Kim Loại Báo Giả: 6 Bước Giảm False Reject

Máy dò kim loại nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy dò kim loại tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy dò kim loại theo bối cảnh sự cố thực tế.

Máy dò kim loại liên tục báo giả hoặc loại nhầm sản phẩm tốt dù không có dị vật; nếu chỉ giảm độ nhạy, xưởng có thể giảm false reject nhưng lại tăng rủi ro bỏ sót kim loại thật.

Đừng giảm độ nhạy trước khi đo nhiễu

False reject có thể đến từ hiệu ứng sản phẩm ẩm/mặn, rung cơ khí, nhiễu motor-biến tần, tiếp địa hoặc recipe chưa đúng.

6 Bước Giảm False Reject

  1. Ghi rõ lúc lỗi máy dò kim loại xuất hiện: sản phẩm, tốc độ, ca sản xuất và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu.
  3. Test mẫu chuẩn Fe/Non-Fe/SUS theo đúng hướng chạy sản phẩm.
  4. Kiểm rung băng tải và chân máy trước khi chỉnh độ nhạy.
  5. Tách nhiễu điện từ từ motor, biến tần và dây nguồn.
  6. Tạo recipe riêng cho sản phẩm ẩm, mặn hoặc có hiệu ứng nền cao.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Báo giả theo từng cụmRung/nhiễu tại vị trí đóKiểm chân máy, băng tải, dây motor
Báo giả với sản phẩm ẩm/mặnProduct effectTeach recipe riêng, test mẫu chuẩn lại
Reject không đúng vị tríCơ cấu reject/timingKiểm encoder/timer và khí nén reject

Tăng ngưỡng, giảm độ nhạy, chạy lại sản phẩm bị reject, đổi vị trí máy hoặc reset recipe.

Loại nhầm làm mất sản phẩm, giảm năng suất, tăng kiểm tra thủ công và làm QA mất niềm tin vào hệ thống.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy dò kim loại

Máy dò kim loại có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy dò kim loại, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy dò kim loại và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy in date

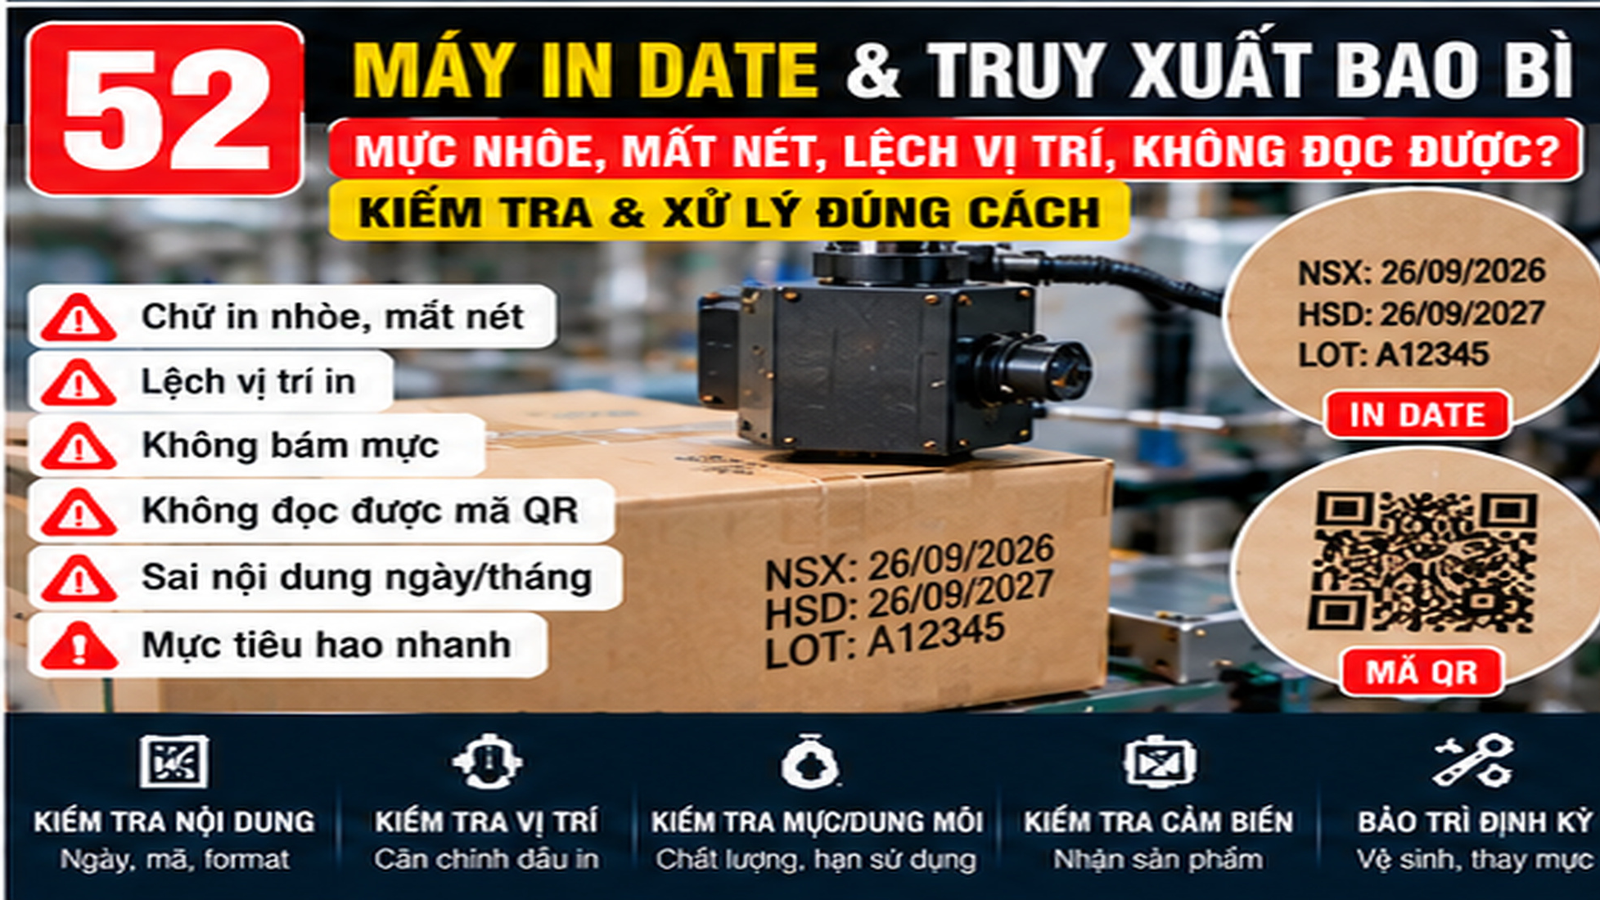
Máy In Date In Mờ, Lem, Mất Chữ: 6 Kiểm Tra Đầu Phun Và Trigger

Máy in date nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy in date tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy in date trong bối cảnh sản xuất SME.

Máy in date trên bao bì, chai hoặc thùng in mờ, lem, mất nét hoặc mất chữ làm NSX-HSD/số lô khó đọc. Thay mực không giải quyết được nếu lỗi nằm ở đầu phun khô, khoảng cách in, bề mặt vật liệu, cảm biến trigger hoặc tốc độ băng tải.

Đầu phunKhô/nghẹt làm mất nét hoặc mất chữ.
Khoảng cáchĐầu in quá xa làm chữ mờ, quá gần dễ lem.
TriggerCảm biến sai làm lệch vị trí hoặc thiếu ký tự.

6 kiểm tra cho máy in date in mờ

  • In test máy in date trên vật liệu thật đang chạy, không chỉ in thử trên giấy.
  • Vệ sinh đầu phun đúng dung dịch, tránh lau khô làm xước mặt phun.
  • Căn khoảng cách đầu phun tới sản phẩm và cố định gá chống rung.
  • Kiểm cảm biến trigger và vị trí sản phẩm trên băng tải.
  • Kiểm tốc độ băng tải, độ trượt sản phẩm và hướng in.
  • Lưu thông số độ đậm, tốc độ và khoảng cách theo từng loại bao bì.

Bảng đọc lỗi bản in date

Bản inKhả năngHành động
Mờ đều toàn bộMực, đầu phun hoặc khoảng cách inVệ sinh, đổi hộp mực test và căn lại gá
Mất vài nét/chữĐầu phun nghẹt hoặc trigger không ổnPurge/test nozzle và kiểm cảm biến
Lem khi chạy nhanhKhoảng cách, bề mặt vật liệu hoặc tốc độCố định sản phẩm và giảm rung băng tải

NSX-HSD/số lô không đọc được làm hàng phải in lại/dán nhãn lại, giảm năng suất và ảnh hưởng truy xuất lô, kiểm soát chất lượng, khả năng xuất hàng.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy in date

Máy in date có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy in date, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy in date và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • cảm biến máy nén khí

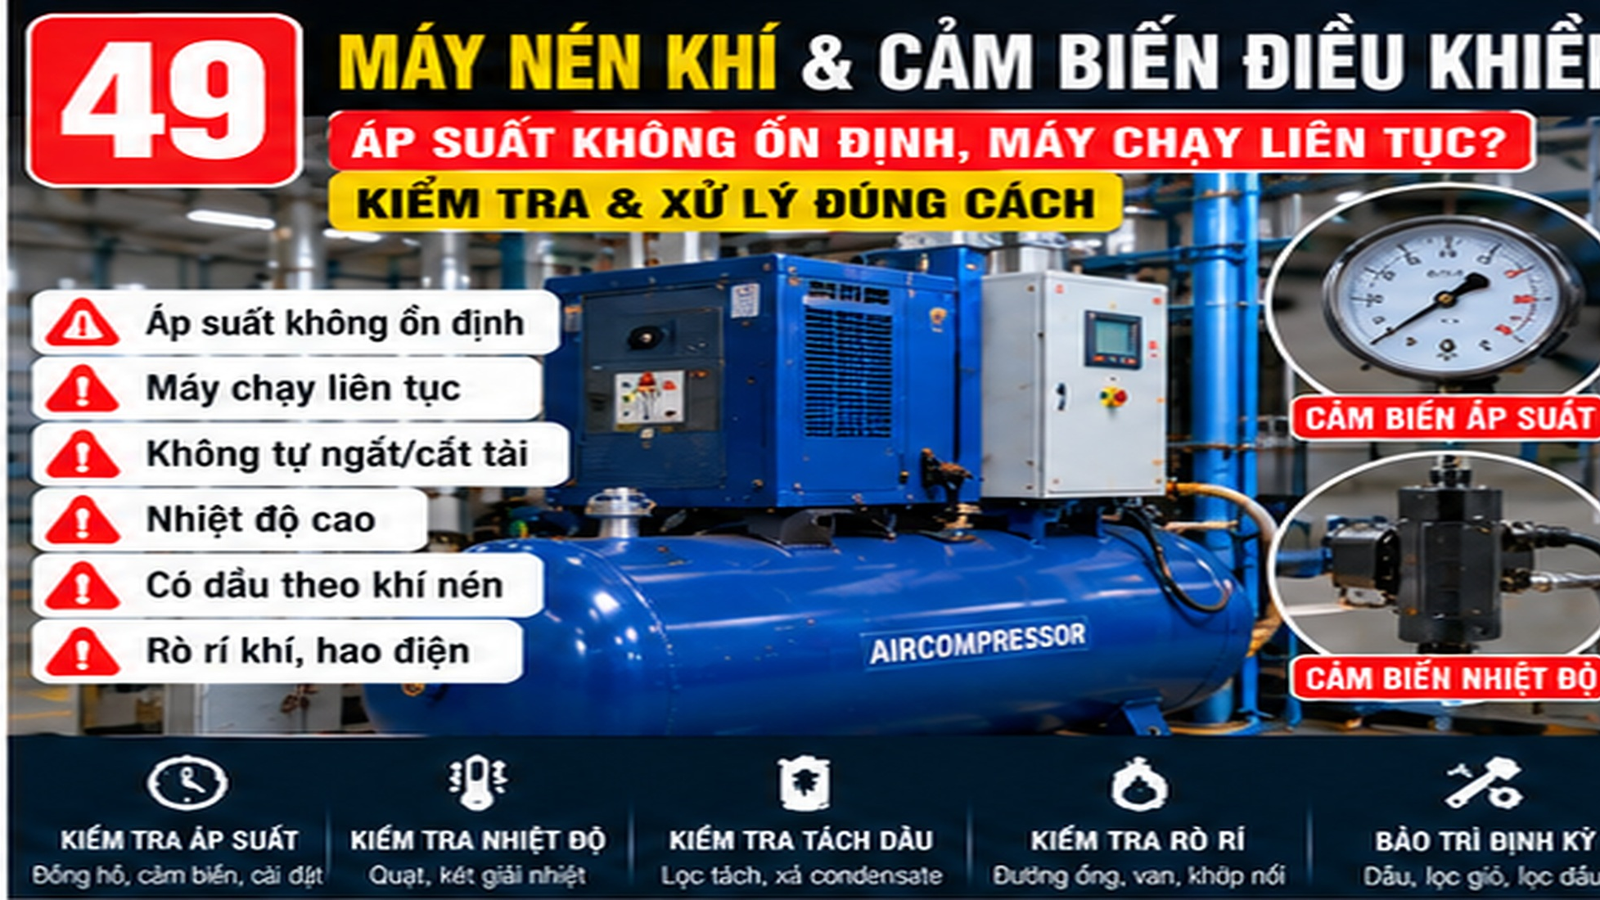
Cảm Biến Máy Nén Khí Lỗi Áp Suất: 5 Phép Đo Trước Khi Thay Van

Cảm biến máy nén khí nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra cảm biến máy nén khí tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra cảm biến máy nén khí theo đúng bối cảnh vận hành tại xưởng SME.

Máy nén khí tự dừng hoặc báo áp suất bất thường dù phần cơ khí chưa chắc hỏng. Nguyên nhân có thể là cảm biến áp suất, mạch tín hiệu, giắc ẩm-oxy hóa, dây chuột cắn hoặc lỗi giao tiếp controller.

Điểm cần nhớ: Cảm biến máy nén khí cần được đối chiếu giữa áp suất cơ và tín hiệu controller để tránh thay nhầm van, bo hoặc cụm cơ.

Đừng thay van vội

Với cảm biến máy nén khí, controller có thể dừng máy chỉ vì tín hiệu áp không còn đáng tin. Cần xác nhận tín hiệu trước khi kết luận phần cơ.

Rủi ro chẩn đoán sai

Máy nén dừng làm tụt áp toàn xưởng. Chẩn đoán sai có thể thay van, bo hoặc cụm cơ không cần thiết và kéo dài downtime.

5 phép đo cảm biến máy nén khí

  1. Đọc mã lỗi controller và lưu ảnh màn hình trước khi reset.
  2. So áp suất cơ trên đồng hồ với giá trị controller đang đọc.
  3. Đo nguồn cấp cảm biến và tín hiệu hồi về bo điều khiển.
  4. Lắc nhẹ giắc/cáp khi máy dừng an toàn để phát hiện lỗi tiếp xúc chập chờn.
  5. Kiểm dấu ẩm, oxy hóa, chuột cắn và tuyến dây đi gần nguồn nhiễu.

Bảng phân biệt sensor, dây và van

Hiện tượngKhả năngCách xác nhận
Áp cơ bình thường nhưng controller báo saiSensor hoặc dây tín hiệuĐo tín hiệu sensor và giắc về bo
Lỗi lúc có lúc khôngGiắc ẩm, oxy hóa, dây đứt ngầmKiểm continuity và rung nhẹ tuyến cáp
Áp thực sự vượt ngưỡngVan, lọc, tải hoặc điều khiển ápKiểm cơ khí sau khi sensor đã xác nhận đúng

Controller có thể tự dừng máy khi mất tín hiệu cảm biến. Cần so áp cơ với tín hiệu sensor và kiểm giắc/dây về bo trước khi kết luận van hoặc cụm cơ.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về cảm biến máy nén khí

Cảm biến máy nén khí có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với cảm biến máy nén khí, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng cảm biến máy nén khí và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • van điện từ khí nén

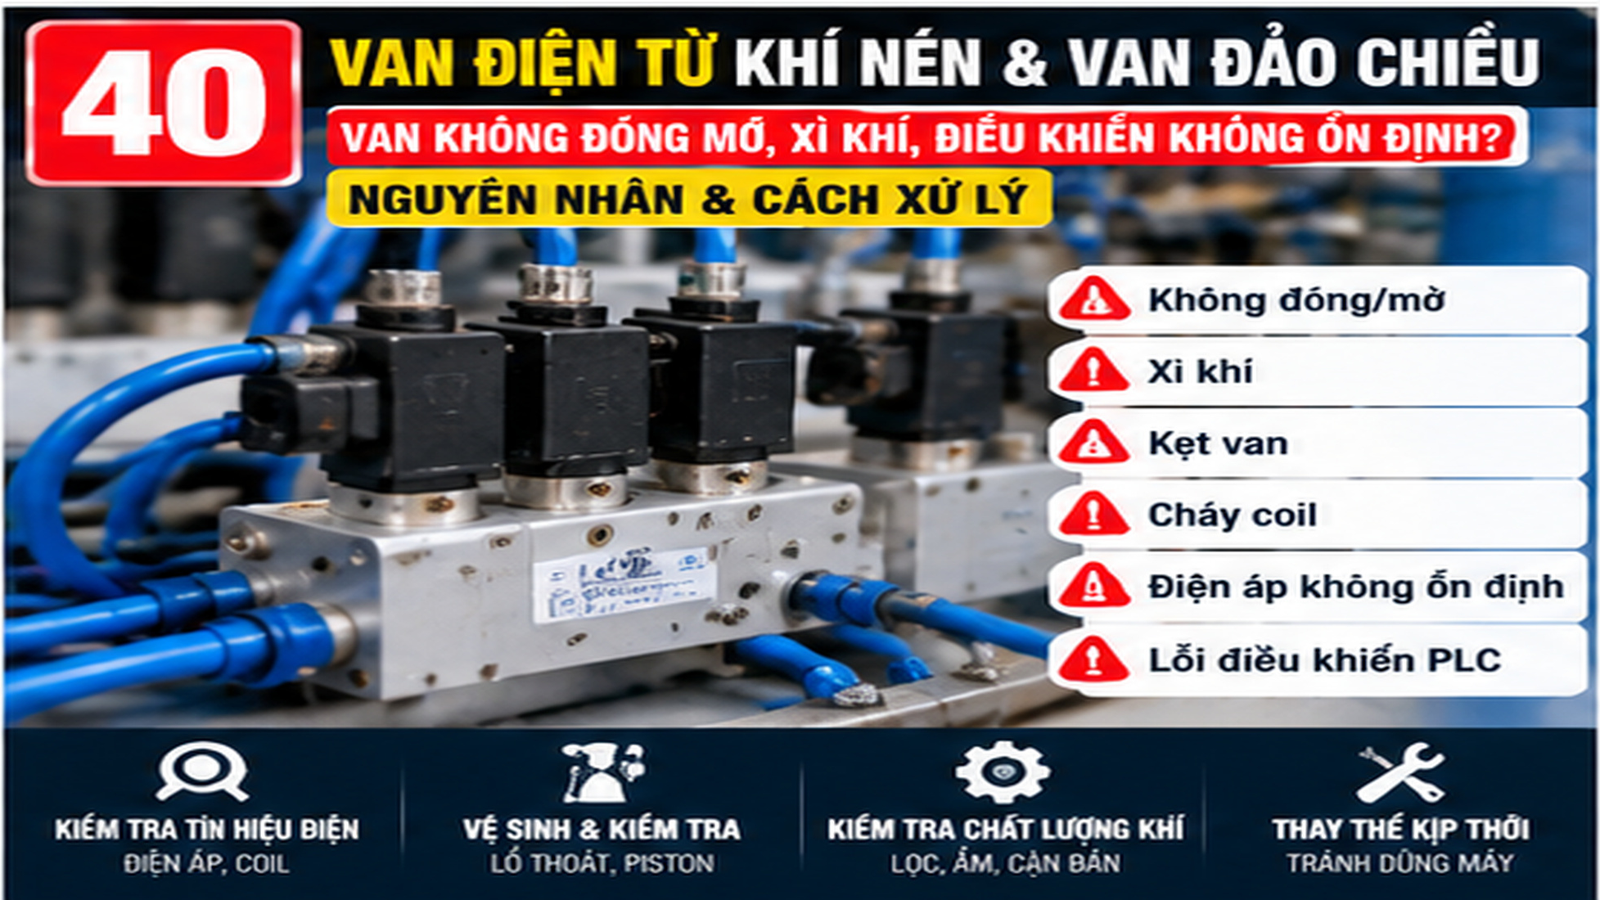
Van Điện Từ Kẹt, Phản Hồi Chậm: 5 Kiểm Tra Nhanh

Van điện từ khí nén nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra van điện từ khí nén tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra van điện từ khí nén theo đúng bối cảnh vận hành tại xưởng SME.

Khi van điện từ khí nén không đảo, hãy đi theo cây quyết định: PLC đã có lệnh chưa, coil có điện chưa, áp khí đủ chưa, van có kẹt không.

Cây quyết định xử lý van điện từ khí nén

  1. Nếu PLC chưa có output, đừng tháo van điện từ khí nén vội; kiểm tra interlock và logic.
  2. Nếu PLC đã có output nhưng coil không có điện, kiểm dây, cầu chì, relay trung gian và điện áp coil.
  3. Nếu coil có điện nhưng van không đảo, kiểm nút manual, lõi van, khí bẩn và áp cấp.
  4. Nếu van đảo nhưng xy lanh không chạy, kiểm cổng P/A/B/R/S, ống khí, tiết lưu và tải cơ khí.
  5. Nếu lỗi lặp lại sau thay van, kiểm chất lượng khí, nước ngưng và mã van dự phòng.

Hiện tượng

Van khí nén phản hồi chậm, kẹt hoặc không đảo dù PLC đã có lệnh làm cơ cấu máy đứng im/sai nhịp; kỹ thuật SME dễ nghi xy lanh hoặc PLC trong khi lỗi có thể do coil, khí bẩn, áp thấp hay đấu sai cổng.

Vì sao dễ đoán sai?

Nhấn nút manual trên van, gõ thân van, thay coil, tăng áp hoặc thay cả xy lanh; đôi khi đổi van cùng kích thước nhưng sai sơ đồ cổng/điện áp làm lỗi tiếp tục.

Bảng phân biệt coil, áp khí và cổng van

Dấu hiệuKhả năng chínhCách kiểm tra
Đèn output PLC sáng, coil imMất điện áp coil hoặc sai điện ápĐo trực tiếp tại coil khi có lệnh
Coil hút nhưng cơ cấu không chạyÁp khí thấp, cổng sai hoặc van kẹtNhấn manual, đo áp P và kiểm sơ đồ 5/2, 5/3
Cơ cấu chạy chậmTiết lưu, khí bẩn, nước hoặc xy lanh tải nặngSo tốc độ hai chiều và kiểm FRL/lọc nước
Thay van vẫn lỗiSai mã van, sai điện áp hoặc lỗi hệ khíSo mã, sơ đồ cổng và chất lượng khí nén

Không quy lỗi PLC quá sớm

Cơ cấu không chạy hoặc sai nhịp gây kẹt máy, phế phẩm và downtime; lỗi van nhỏ nhưng nếu chẩn đoán sai có thể tốn thời gian thay PLC/xy lanh không cần thiết.

Van không hoạt động hoặc phản hồi chậm do coil/nguồn, lõi kẹt bởi khí bẩn, áp thấp và sai cổng; van 24VDC/220VAC được dùng rộng rãi trong tự động hóa.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

5 nhánh quyết định khi cụm van không đảo

  • PLC chưa có output: kiểm interlock trước khi tháo van đảo chiều.
  • Output có nhưng coil không hút: đo điện áp coil, relay trung gian và dây về van.
  • Coil hút nhưng van không đảo: kiểm lõi kẹt, khí bẩn và áp cấp.
  • Van đảo nhưng xy lanh không chạy: kiểm cổng P, A, B, R, S và tiết lưu.
  • Thay van vẫn lỗi: so điện áp, sơ đồ cổng và chất lượng khí nén trước khi nghi PLC.

Nguồn tham khảo cho thiết bị van

Bài viết có đối chiếu nguồn kỹ thuật tại Việt Nam: tham khảo thêm về van khí nén. Khi xử lý thực tế, vẫn cần đo tại máy đang có tải.

Dữ liệu cần ghi khi van điện từ phản hồi chậm

Với van điện từ, hãy ghi thời điểm PLC có lệnh, điện áp tại coil và áp khí tại cổng P. Nếu van điện từ hút coil nhưng cơ cấu không chạy, cần kiểm cổng van, khí bẩn và tiết lưu. Nếu van điện từ không hút coil, ưu tiên đo nguồn và dây về coil.

Câu hỏi thường gặp về cụm van

Van đảo chiều có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với thiết bị van, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng van khí nén và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • bơm định lượng

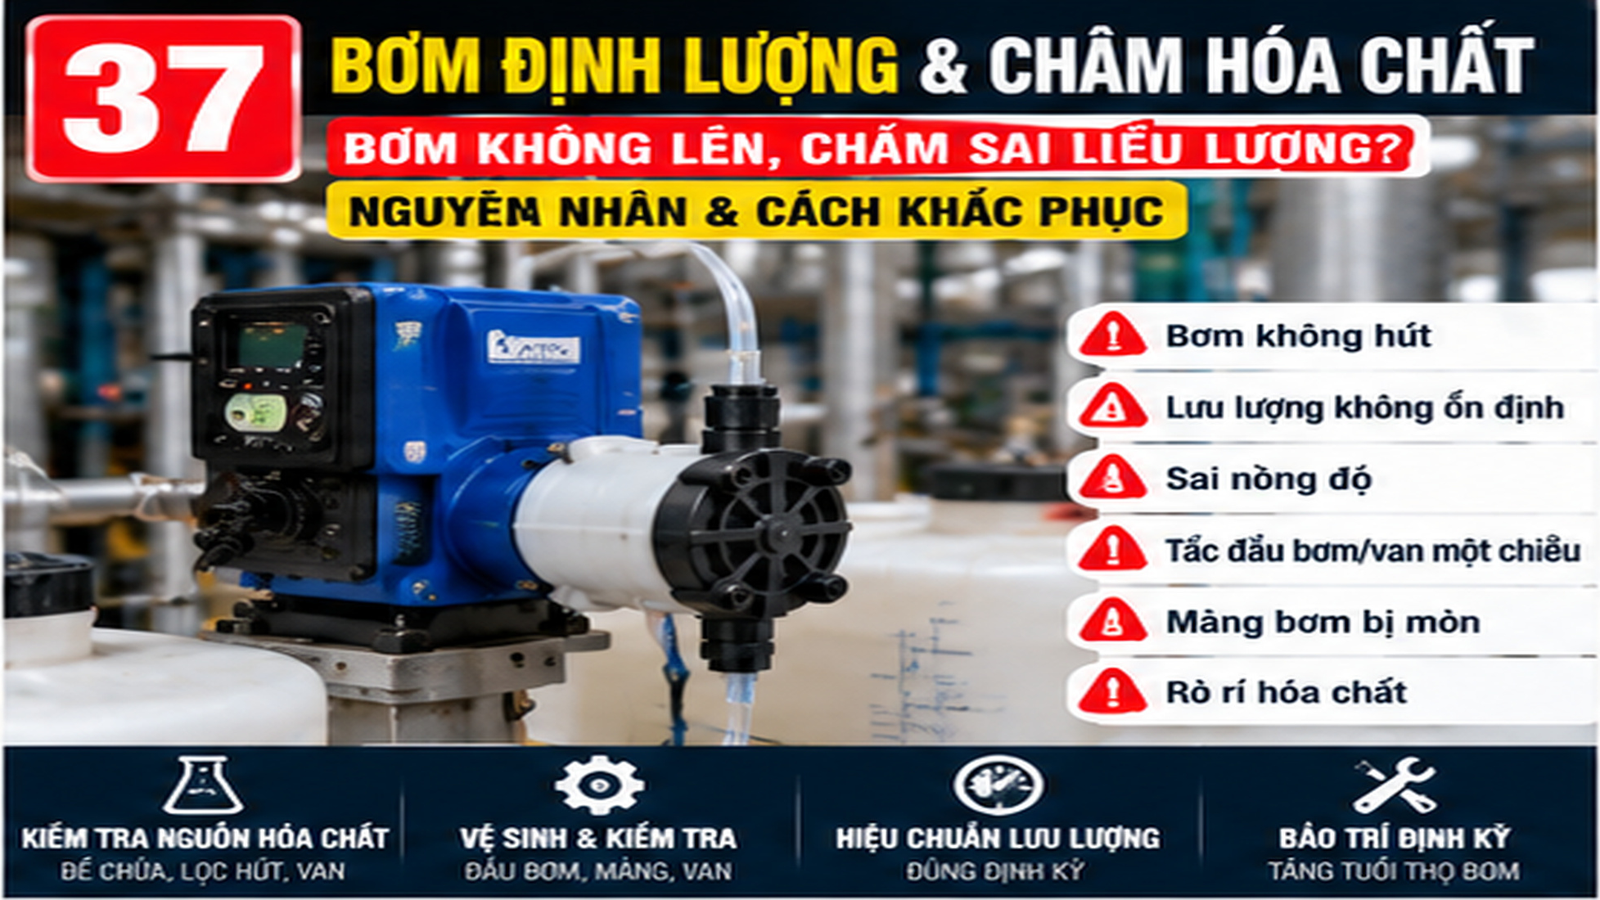
Bơm Định Lượng Không Lên Hóa Chất: Phiếu Xử Lý Nhanh Cho Xưởng SME

Bơm định lượng nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra bơm định lượng tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra bơm định lượng theo đúng bối cảnh vận hành tại xưởng SME.

Hãy xem bơm định lượng như một phiếu sự cố: máy còn chạy, nhưng hóa chất không đi đúng lưu lượng.

Triệu chứng khách gọi

Bơm định lượng vẫn chạy nhưng không lên hóa chất hoặc lưu lượng châm giảm/sai dần; kỹ thuật SME dễ tăng núm định lượng mà không biết nguyên nhân là lọt khí đường hút, van một chiều bẩn/kẹt, màng bơm, tắc điểm châm hoặc áp đường đẩy quá cao.

Tác động kinh doanh

Châm thiếu làm pH/khử trùng/quy trình không đạt; châm thừa lãng phí hóa chất và có thể làm hỏng chất lượng sản phẩm/nước xử lý; rò hóa chất còn tạo rủi ro an toàn.

Phiếu xử lý bơm định lượng trong 30 phút đầu

  1. Ghi hiện tượng bơm định lượng, thời điểm xảy ra và điều kiện tải của máy.
  2. Chụp ảnh cụm thiết bị, đồng hồ áp/điện, tủ điều khiển hoặc vị trí cơ khí liên quan.
  3. Đo khi máy đang có tải, vì nhiều lỗi biến mất khi máy dừng.
  4. So kết quả đo với nguồn tham khảo: tài liệu Việt Nam liên quan.
  5. Tháo đường xả về ca đo để kiểm tra lưu lượng thực tế trong 60 giây.
  6. Mồi lại đường hút, quan sát bọt khí và tình trạng van một chiều.
  7. Kiểm tra áp đường đẩy và điểm châm có đóng cặn hoặc nghẹt không.
  8. Chỉ tăng stroke/tần số sau khi đã chắc đường hút-xả thông.

Nguyên nhân thường gặp của bơm định lượng

Dấu hiệuNghi ngờCách xác nhận
Bơm chạy nhưng không lên hóa chấtLọt khí, van hút/xả bẩn hoặc màng hỏngPrime lại, tháo vệ sinh van và test lưu lượng ra ca đo
Lưu lượng lúc có lúc khôngBọt khí, lọc hút tắc hoặc áp xả dao độngQuan sát đường hút trong suốt và đo áp xả
Tăng chỉnh vẫn thiếu hóa chấtĐiểm châm tắc hoặc áp đường đẩy caoTháo điểm châm, kiểm tra cặn và van một chiều

Việc không nên làm

Tăng stroke/tần số bơm, mồi lại bằng tay, pha loãng hóa chất, tháo ống kiểm tra hoặc thay cả bơm; nếu van/đường hút/điểm châm tắc thì tăng cài đặt không giải quyết gốc.

Bơm không lên hóa chất có thể do van hút/xả kẹt hoặc hở, đường hút tắc/rò khí, màng hỏng; lưu lượng giảm do van bẩn/mòn hoặc áp xả cao.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về bơm định lượng

Bơm định lượng có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với bơm định lượng, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng bơm định lượng và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.