Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

Cải tạo máy / thay đổi sản xuất

Cải Tạo Máy Thêm Sensor Chế Độ Manual Auto: 8 Bước Sửa Logic PLC HMI An Toàn

cải tạo máy là tình huống SME nên xử lý bằng dữ liệu hiện trường thay vì thay linh kiện theo cảm tính. Checklist này giúp khoanh vùng nguyên nhân và quyết định phương án sửa.

Khi cải tạo máy, chủ doanh nghiệp / quản đốc thường bị áp lực chạy hàng. Cần giữ log, ảnh hiện trường và trạng thái máy trước khi reset hoặc can thiệp.

Pain point từ Sheet SME Việt Nam: Máy vẫn chạy nhưng chương trình PLC/HMI không còn phù hợp sản xuất: cần thêm sensor, chế độ manual/auto, thay trình tự, đổi thiết bị hoặc thêm chức năng nhưng SME không có người biết sửa code an toàn.
Câu trả lời nhanhcải tạo máy cần kiểm tra theo chuỗi hiện tượng – dữ liệu – thiết bị – chương trình – cơ cấu trước khi thay hoặc retrofit.
Ai bị ảnh hưởngXưởng thay đổi mẫu sản phẩm thường xuyên: bao bì, thực phẩm, cơ khí, đóng gói, OEM nội địa.
Dịch vụ có thể bánGói cải tạo máy nhỏ: khảo sát 1-2M; chỉnh PLC/HMI 3-10M; nâng cấp sensor/VFD/servo/tủ điện 10-50M tùy phạm vi.
cải tạo máy trong xưởng SME Việt Nam cần kiểm tra tại hiện trường
Ảnh minh họa bối cảnh xử lý cải tạo máy tại xưởng SME, dùng để giữ dữ liệu trước khi reset hoặc thay linh kiện.

Tóm tắt nhanh

Gặp cải tạo máy, hãy ghi dữ liệu lỗi, chụp hiện trường, kiểm tra từng nhánh nguyên nhân và tính downtime trước khi chọn sửa tạm hay retrofit.

Để xử lý có hệ thống, xem thêm bài liên quan trên Kỹ Thuật Nhà Máy và checklist xử lý sự cố tương tự trước khi reset hoặc thay thiết bị.

Dành cho ai?

Bài này dành cho chủ doanh nghiệp / quản đốc tại Xưởng thay đổi mẫu sản phẩm thường xuyên: bao bì, thực phẩm, cơ khí, đóng gói, OEM nội địa.

Nó giúp chủ xưởng hiểu vì sao cải tạo máy có thể kéo dài downtime nếu chỉ tìm hàng thay thế hoặc sửa chắp vá.

Dấu hiệu cải tạo máy cần ghi lại ngay

Nhiều khách không cần mua máy mới mà chỉ cần chỉnh logic, thêm chức năng hoặc thay PLC/HMI để tận dụng máy hiện có.

1

Ghi hiện tượng cải tạo máy, thời điểm lỗi và cụm máy liên quan.

2

Chụp ảnh tủ điện, HMI/alarm, wiring hoặc cơ cấu liên quan đến cải tạo máy.

3

So thay đổi gần nhất: mất điện, đổi sản phẩm, sửa tủ, thay thiết bị hoặc chỉnh chương trình.

4

Khoanh vùng nguyên nhân rồi mới chọn thay linh kiện, sửa chương trình hoặc retrofit.

Checklist 8 bước xử lý cải tạo máy cho SME

Thứ tự này giúp đội kỹ thuật xử lý cải tạo máy theo dữ liệu, tránh mua sai linh kiện và giảm rủi ro downtime kéo dài.

  • Bước 1: Xác nhận lỗi xảy ra ở máy nào, ca nào và chế độ vận hành nào.
  • Bước 2: Giữ nguyên log, alarm, trạng thái I/O và ảnh hiện trường trước khi reset.
  • Bước 3: Đối chiếu pain point thực tế: Máy vẫn chạy nhưng chương trình PLC/HMI không còn phù hợp sản xuất: cần thêm sensor, chế độ manual/auto, thay trình tự, đổi thiết bị hoặc thêm chức năng nhưng SME không có…
  • Bước 4: Kiểm tra tín hiệu quan sát: Nhiều khách không cần mua máy mới mà chỉ cần chỉnh logic, thêm chức năng hoặc thay PLC/HMI để tận dụng máy hiện có.
  • Bước 5: Không lặp lại cách xử lý tạm: Cho công nhân thao tác thủ công, chế thêm relay/timer, nhờ thợ cũ chỉnh code hoặc trì hoãn thay đổi vì sợ máy đang chạy bị lỗi.
  • Bước 6: Đo hoặc audit bằng checklist, không chỉ nhìn đèn báo hoặc cảm giác vận hành.
  • Bước 7: Tính ảnh hưởng kinh doanh: Năng suất thấp, nhiều thao tác tay, dễ sai, không đáp ứng sản phẩm mới; có thể mất cơ hội nhận đơn hàng mới.
  • Bước 8: Chốt phương án dịch vụ: Gói cải tạo máy nhỏ: khảo sát 1-2M; chỉnh PLC/HMI 3-10M; nâng cấp sensor/VFD/servo/tủ điện 10-50M tùy phạm vi.

Bảng khoanh vùng nguyên nhân khi cải tạo máy

Bảng này giúp chọn hướng kiểm tra đầu tiên khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Máy dừng hoặc chạy không ổn địnhMáy vẫn chạy nhưng chương trình PLC/HMI không còn phù hợp sản xuất: cần thêm sensor, chế độ manual/auto, thay trình tự,…Giữ log, ảnh hiện trường và trạng thái I/ONăng suất thấp, nhiều thao tác tay, dễ sai, không đáp ứng sản phẩm mới; có thể mất cơ hội nhận đơn hàng mới.
Sửa tạm rồi lỗi quay lạiCho công nhân thao tác thủ công, chế thêm relay/timer, nhờ thợ cũ chỉnh code hoặc trì hoãn thay đổi vì sợ máy đang chạy…So thời điểm lỗi với tải, nguồn, chương trình và thao tác gần nhấtKhông chứng minh được nguyên nhân gốc
Khó chọn linh kiện thay thếNhiều khách không cần mua máy mới mà chỉ cần chỉnh logic, thêm chức năng hoặc thay PLC/HMI để tận dụng máy hiện có.So model, wiring, chương trình và điều kiện vận hànhDễ mua sai hoặc chờ hàng lâu
Chủ xưởng cần quyết nhanhKhảo sát hiện trạng, chỉnh code PLC/HMI có backup/rollback, thêm sensor/VFD/servo và bàn giao tài liệu.Chọn remote/onsite/retrofit theo mức downtimeChậm đơn hàng hoặc mất cơ hội sản xuất

Không nên làm khi cải tạo máy

Cách tự xử lý hiện tại thường là: Cho công nhân thao tác thủ công, chế thêm relay/timer, nhờ thợ cũ chỉnh code hoặc trì hoãn thay đổi vì sợ máy đang chạy bị lỗi. Những việc này có thể giúp máy chạy tạm nhưng dễ che mất nguyên…

Đừng reset hoặc thay thử trước khi giữ dữ liệu

Với cải tạo máy, trạng thái trước reset là bằng chứng quan trọng. Hãy giữ ảnh, log, alarm và điều kiện vận hành trước khi can thiệp.

Không để giải pháp tạm thành vận hành dài hạn

Chạy tạm hoặc thay sai có thể làm tăng chi phí và vẫn không xử lý được gốc. Ảnh hưởng kinh doanh: Năng suất thấp, nhiều thao tác tay, dễ sai, không đáp ứng sản phẩm mới; có thể mất cơ hội nhận đơn hàng mới.

Câu hỏi thường gặp

cải tạo máy có nên xử lý bằng reset trước không?

Không nên reset trước khi ghi log, ảnh hiện trường và trạng thái I/O. Reset sớm làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì khi gọi hỗ trợ cải tạo máy?

Cần ảnh tủ/máy, mã lỗi, model thiết bị, thời điểm lỗi, cách đã thử và mức ảnh hưởng sản xuất.

SME nên mua dịch vụ gì cho lỗi cải tạo máy?

Gói cải tạo máy nhỏ: khảo sát 1-2M; chỉnh PLC/HMI 3-10M; nâng cấp sensor/VFD/servo/tủ điện 10-50M tùy phạm vi.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi cải tạo máy

Kỹ Thuật Nhà Máy có thể hỗ trợ đọc dữ liệu, phân loại nguyên nhân và chọn bước kiểm tra hoặc retrofit tiếp theo theo đúng tình trạng máy.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

PLC & Cold Start

PLC Chạy Ổn Khi Online Change Nhưng Lỗi Sau Cold Start: 8 Kiểm Tra Trước Khi Shutdown Cuối Tuần

PLC Chạy Ổn Khi Online Change Nhưng Lỗi Sau Cold Start: 8 Kiểm Tra Trước Khi Shutdown Cuối Tuần là tình huống cần giữ dữ liệu trước khi reset hoặc chạy tạm. Cách làm tốt nhất là khoanh vùng logic,

Khi PLC lỗi sau cold start, đội bảo trì không nên chỉ nhìn một tín hiệu đang ON rồi kết luận thiết bị còn tốt. Cần kiểm tra toàn bộ chuỗi điều kiện tạo lỗi.

Pain point từ sheet hôm nay là: Online change chạy ổn khi PLC đang RUN nhưng sau shutdown cuối tuần/cold start nhiều máy đồng loạt boot lỗi vì retentive data, startup logic hoặc trạng thái khởi tạo không được kiểm thử.

Câu trả lời nhanhPLC lỗi sau cold start thường phải kiểm tra theo chuỗi: hiện tượng, log, tín hiệu, logic điều khiển và điều kiện vận hành thật.
Dữ liệu cần giữẢnh hiện trường, alarm history, thời điểm lỗi, trạng thái input/output, thay đổi gần nhất và tác động downtime thực tế.
Bước tiếp theoĐi theo checklist, chứng minh nguyên nhân bằng log hoặc đo kiểm rồi mới reset, bypass, chỉnh tham số hoặc thay phụ tùng.
PLC lỗi sau cold start trong nhà máy cần kiểm tra theo checklist hiện trường
Khi PLC lỗi sau cold start, cần giữ dữ liệu hiện trường trước khi reset để tránh mất dấu nguyên nhân gốc.

Tóm tắt nhanh

Nếu gặp PLC lỗi sau cold start, hãy chụp trạng thái máy, giữ log, ghi điều kiện vận hành và kiểm tra từng nhánh theo checklist trước khi thay thiết bị.

Đối chiếu thêm bài liên quan trong thư viện Kỹ Thuật Nhà Máy và checklist xử lý sự cố tại hiện trường để giữ dữ liệu trước khi reset.

Dành cho ai?

Bài này dành cho đội bảo trì điện, cơ điện, tự động hóa, SCADA và trưởng ca khi cần xử lý lỗi lặp trong nhà máy.

Nó cũng hữu ích cho quản lý sản xuất muốn hiểu vì sao PLC lỗi sau cold start có thể làm downtime tăng nếu chỉ xử lý bằng reset hoặc chạy tạm.

Dấu hiệu PLC lỗi sau cold start cần ghi lại ngay

Những tín hiệu ban đầu giúp phân biệt PLC lỗi sau cold start là lỗi thiết bị, lỗi logic, lỗi cấu hình hay lỗi thiếu dữ liệu bảo trì.

1

Backup chương trình, tham số và giá trị retentive trước khi shutdown.

2

Đọc fault log sau cold start, không chỉ clear lỗi để máy chạy lại.

3

So startup routine, first scan bit, homing state và permissive ban đầu.

4

Test cold start có kiểm soát trước cuối tuần thay vì chờ production tự phát hiện.

Checklist xử lý PLC lỗi sau cold start tại hiện trường

Thứ tự dưới đây giúp xử lý PLC lỗi sau cold start có kiểm soát và giảm rủi ro thay sai linh kiện hoặc che mất nguyên nhân gốc.

  • Bước 1: Kiểm tra tag nào cần retain và tag nào phải khởi tạo lại.
  • Bước 2: Rà startup sequence, first scan logic và interlock sau khi cấp nguồn.
  • Bước 3: So online change với project được lưu, download và version control.
  • Bước 4: Kiểm tra pin, memory card, firmware và lỗi module sau power cycle.
  • Bước 5: Ghi trạng thái HMI recipe, mode auto/manual và step sequence khi boot.
  • Bước 6: Test shutdown/startup trên một cụm nhỏ trước khi dừng toàn line.
  • Bước 7: Lưu checklist cold-start cho ca bảo trì cuối tuần.
  • Bước 8: Không sửa nóng nhiều logic trước khi giữ bản backup chạy ổn.

Bảng khoanh vùng nguyên nhân khi PLC lỗi sau cold start

Bảng này giúp chọn điểm kiểm tra đầu tiên, tránh đi lan man khi sản xuất đang chờ máy chạy lại.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Online change chạy ổnChưa test power cycleCold start thử có kiểm soátLỗi xuất hiện sau cuối tuần
Boot lên sai stepRetentive data hoặc init state saiSo tag retain và first scanMáy không vào auto
Fault nhiều moduleNguồn, firmware hoặc rack init lỗiĐọc fault log theo slotDừng nhiều máy cùng lúc
Project lưu không khớpOnline change chưa được archiveSo checksum/version projectKhó rollback

Không nên làm khi PLC lỗi sau cold start

Các thao tác quen tay có thể làm máy chạy tạm nhưng khiến nguyên nhân thật khó chứng minh hơn ở lần sự cố kế tiếp.

Đừng reset hoặc bypass trước khi giữ dữ liệu

Với PLC lỗi sau cold start, trạng thái ngay trước reset thường là bằng chứng quan trọng nhất. Reset sớm có thể làm mất log, mất thứ tự lỗi và làm đội sau phải đoán lại từ đầu.

Không biến chạy tạm thành trạng thái vận hành lâu dài

Chạy tạm khi chưa biết nguyên nhân có thể làm sự cố lan sang cơ khí, điện, an toàn hoặc dữ liệu sản xuất. Cần có giới hạn và người chịu trách nhiệm rõ.

Câu hỏi thường gặp

PLC lỗi sau cold start có nên xử lý bằng reset trước không?

Không nên reset trước khi chụp trạng thái, giữ log và ghi điều kiện lỗi. Reset có thể làm mất dữ liệu khoanh vùng.

Cần chuẩn bị gì để hỗ trợ từ xa?

Gửi ảnh hiện trường, alarm/log, thời điểm lỗi, thay đổi gần nhất, sơ đồ liên quan và tác động downtime thực tế.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi lặp lại, ảnh hưởng line critical, thiếu sơ đồ hoặc cần can thiệp PLC, drive, mạng OT, SCADA hay logic an toàn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi PLC lỗi sau cold start

Kỹ Thuật Nhà Máy có thể hỗ trợ phân loại lỗi, đọc log, đề xuất phép đo và chọn bước khôi phục phù hợp với tình trạng thực tế của line.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

PLC & Redundancy

PLC Redundant Không Failover Được: 8 Kiểm Tra Khi Controller Dự Phòng Không Sẵn Sàng

Hệ PLC redundant có controller dự phòng nhưng backup không thực sự sẵn sàng do chương trình lệch, memory lỗi hoặc failover không được test; đến lúc primary hỏng thì dự phòng không điều khiển được.

PLC redundant không failover chạm trực tiếp vào downtime, tiến độ bàn giao hoặc độ tin cậy vận hành của dây chuyền.

Bài này tập trung vào dữ liệu hiện trường và thứ tự kiểm tra để xử lý PLC redundant không failover nhanh hơn.

Vấn đề chínhHệ PLC redundant có controller dự phòng nhưng backup không thực sự sẵn sàng do chương trình lệch, memory lỗi hoặc failover không được test; đến lúc primary hỏng thì dự phòng không điều khiển được.
Dữ liệu cần giữẢnh hiện trường, thời điểm lỗi, điều kiện tải và thay đổi gần nhất liên quan tới PLC redundant không failover.
Mục tiêu xử lýKhóa đúng nguyên nhân gốc của PLC redundant không failover trước khi reset liên tục hoặc thay parts.
Hình ảnh hiện trường về PLC redundant không failover trong nhà máy
Plc redundant không failover cần được kiểm tra theo dữ liệu hiện trường để tránh thay sai linh kiện hoặc bỏ sót lỗi gốc.

Tóm tắt nhanh

Khi gặp PLC redundant không failover, hãy giữ mã lỗi hoặc trạng thái gốc, chụp hiện trường, ghi điều kiện tải và đi đúng thứ tự kiểm tra để tách triệu chứng khỏi nguyên nhân.

Nếu hệ vừa commissioning hoặc nâng cấp, xem thêm commissioning kéo dài. Khi line đã dừng, đối chiếu thêm checklist dừng máy.

Dành cho ai?

Bài này dành cho đội PLC, bảo trì và chủ nhà máy đang vận hành hệ redundant nhưng chưa chắc controller dự phòng thật sự sẵn sàng.

Nó cũng hữu ích cho quản lý kỹ thuật muốn giảm MTTR và chuẩn hóa cách xử lý giữa các ca.

Dấu hiệu PLC redundant không failover cần ghi lại trước khi reset

Nhiều sự cố kiểu PLC redundant không failover chỉ hiện ra trong vài giây hoặc ở đúng một điều kiện tải.

1

Xác nhận controller backup đang healthy thật, không chỉ hiện online trên màn hình chẩn đoán.

2

So version chương trình, firmware, memory và tag đồng bộ giữa primary và backup.

3

Kiểm tra heartbeat, sync link, lỗi memory card và alarm failover chưa được xử lý dứt điểm.

4

Rà lịch sử test failover gần nhất và điều kiện test có sát thực tế sản xuất hay không.

Checklist PLC redundant không failover tại hiện trường

Đi theo checklist này giúp tránh thay linh kiện hoặc chỉnh logic mù khi gặp PLC redundant không failover.

  • Bước 1: Xác nhận controller backup đang healthy thật, không chỉ hiện online trên màn hình chẩn đoán.
  • Bước 2: So version chương trình, firmware, memory và tag đồng bộ giữa primary và backup.
  • Bước 3: Kiểm tra heartbeat, sync link, lỗi memory card và alarm failover chưa được xử lý dứt điểm.
  • Bước 4: Rà lịch sử test failover gần nhất và điều kiện test có sát thực tế sản xuất hay không.
  • Bước 5: Kiểm tra module I/O, network path và các phụ thuộc ngoài CPU có cùng sẵn sàng khi chuyển hệ hay không.
  • Bước 6: Không giả định hệ redundant là an toàn nếu chưa test failover có kiểm soát.
  • Bước 7: Bổ sung SOP test failover định kỳ với tiêu chí pass fail rõ ràng.
  • Bước 8: Lưu snapshot cấu hình và bằng chứng backup ready để tránh đến lúc sự cố mới phát hiện lệch hệ.

Bảng khoanh vùng PLC redundant không failover

Bảng này giúp chọn hướng kiểm tra nhanh hơn khi PLC redundant không failover làm máy dừng hoặc vận hành không ổn.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Backup online nhưng không failoverSync lỗi hoặc cấu hình lệchSo version, sync state và log failoverPrimary có nguy cơ hỏng
Failover xong line không chạyI/O, network hoặc permissive ngoài CPU chưa sẵn sàngKiểm toàn chuỗi điều khiển sau chuyển hệDây chuyền critical
Chưa từng test thực tếRủi ro ẩn do giả định saiLập bài test có kiểm soátNhà máy phụ thuộc cao vào uptime
Alarm redundancy lặp lạiLink, memory hoặc module lỗiGiữ log và trend trạng thái hệKhông rõ backup còn tin cậy hay không

Sai lầm hay gặp khi xử lý PLC redundant không failover

Áp lực khôi phục sản xuất dễ làm đội hiện trường bỏ qua dữ liệu gốc và kéo dài thời gian xử lý.

Đừng thay thiết bị quá sớm khi chưa khóa được PLC redundant không failover

Nhiều trường hợp PLC redundant không failover không nằm ở phần cứng bị nghi ngờ đầu tiên. Thay vội rất dễ làm lỗi quay lại.

Không reset hoặc bypass liên tục khi PLC redundant không failover chưa rõ nguyên nhân

Reset liên tục có thể xóa dấu vết quan trọng, còn bypass tạm có thể làm tăng rủi ro an toàn hoặc downtime.

Câu hỏi thường gặp

PLC redundant không failover có nhất thiết là lỗi thiết bị không?

Không. PLC redundant không failover có thể đến từ wiring, nguồn, logic, cơ khí, cấu hình hoặc quy trình vận hành chứ không chỉ do thiết bị hỏng.

Khi nào nên gọi hỗ trợ khi gặp PLC redundant không failover?

Nên gọi hỗ trợ khi PLC redundant không failover làm dừng line, lặp lại nhiều ca hoặc đội hiện trường đã kiểm tra các bước cơ bản nhưng chưa khoanh được nguyên nhân.

Cần chuẩn bị gì để chẩn đoán PLC redundant không failover nhanh hơn?

Hãy gửi ảnh hiện trường, mã lỗi, điều kiện tải, thay đổi gần nhất và các số đo liên quan tới PLC redundant không failover. Dữ liệu ban đầu càng rõ thì thời gian xử lý càng ngắn.

Cần xử lý lỗi thực tế?

Gửi dữ liệu hiện trường khi gặp PLC redundant không failover

Kỹ Thuật Nhà Máy có thể hỗ trợ khoanh vùng PLC redundant không failover và đề xuất bước kiểm tra tiếp theo để giảm thời gian dừng máy.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

PLC & dừng máy

PLC không vào RUN: 9 kiểm tra trước khi kết luận CPU hỏng

PLC không vào RUN thường làm cả máy đứng im, operator reset nhiều lần nhưng đèn CPU vẫn báo STOP, SF hoặc lỗi hệ thống.

Khi PLC không vào RUN, kết luận CPU hỏng quá sớm có thể làm nhà máy mất thêm nhiều giờ chờ linh kiện và backup chương trình.

Hãy khoanh vùng theo nguồn, mode switch, thẻ nhớ, lỗi I/O, truyền thông và chương trình trước khi thay phần cứng.

Thiệt hại chínhDây chuyền không khởi động, mất sản lượng và rủi ro mất chương trình nếu thao tác sai.
Dữ liệu cần giữĐèn CPU, mã diagnostic, trạng thái nguồn, thẻ nhớ, backup và bước máy dừng.
Quyết định nhanhBiết lỗi nằm ở nguồn, cấu hình, module mở rộng, truyền thông hay CPU.
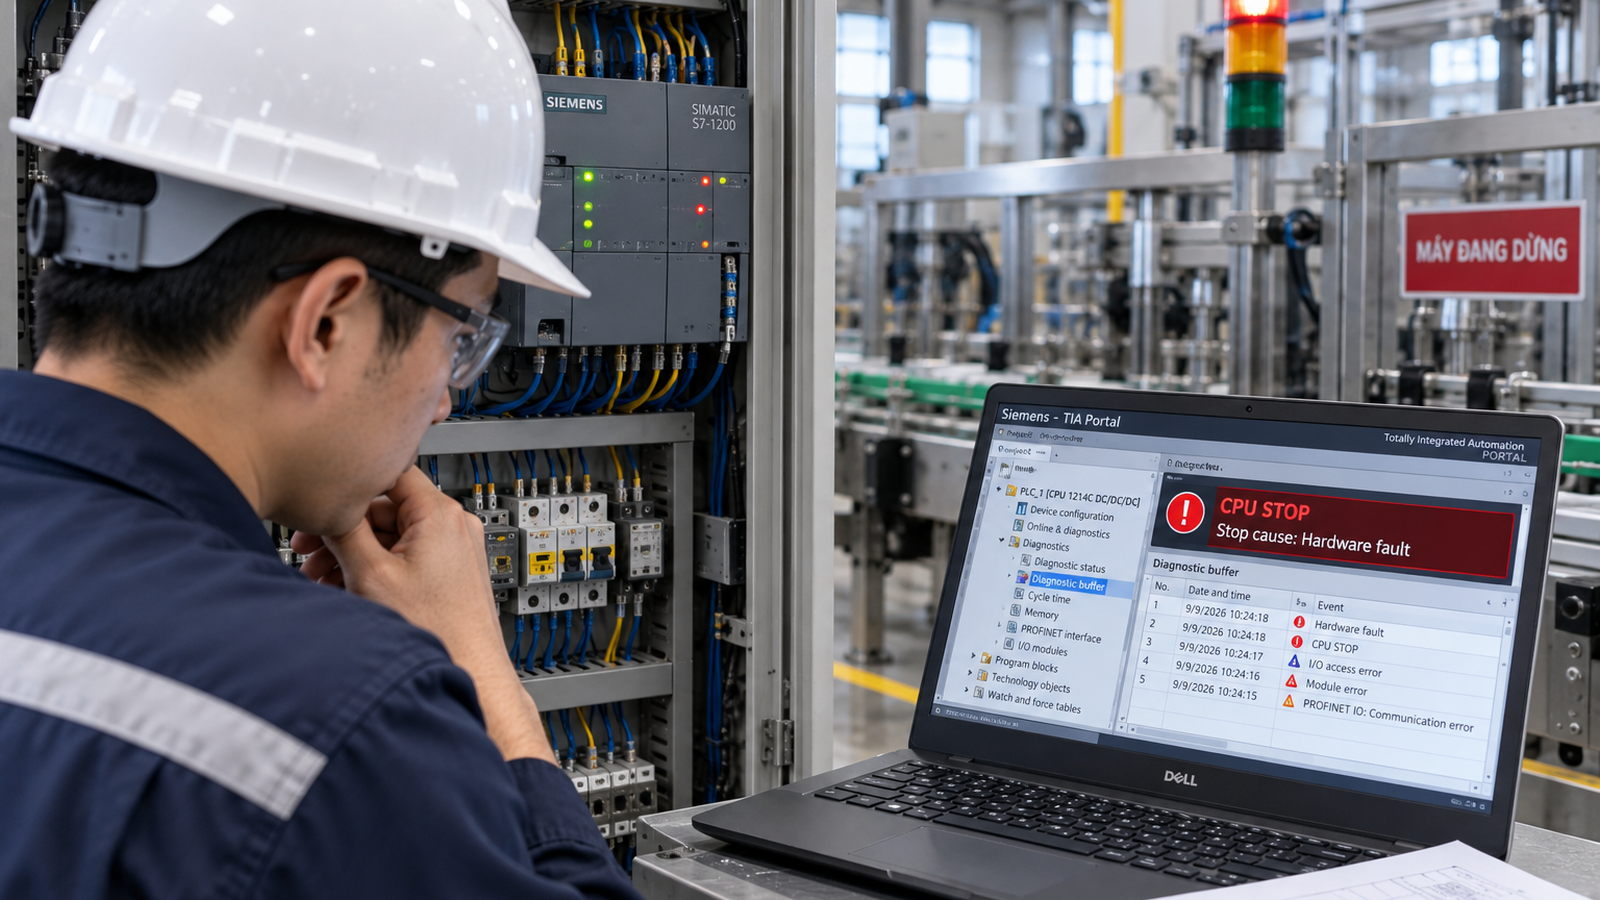
Kỹ sư kiểm tra PLC không vào RUN trong tủ điện nhà máy
PLC không vào RUN cần được kiểm tra từ nguồn, mode, diagnostic buffer đến module I/O trước khi thay CPU.

Tóm tắt nhanh

Khi PLC không vào RUN, hãy chụp trạng thái đèn CPU, đo nguồn 24VDC, kiểm tra mode RUN/STOP, thẻ nhớ, module I/O và diagnostic buffer trước khi power-cycle nhiều lần.

Nếu máy đã dừng toàn line, dùng thêm checklist dây chuyền dừng đột ngột. Nếu nghi nguồn điều khiển kéo sập CPU, xem nguồn 24VDC yếu. Có thể đối chiếu tài liệu hãng tại Siemens Industry Online Support.

Dành cho ai?

Bài này dành cho đội bảo trì điện, kỹ sư PLC và quản lý sản xuất khi máy không chạy lại sau mất điện, sửa tủ hoặc thay module.

Nó cũng hữu ích khi máy đời cũ thiếu backup, thiếu sơ đồ hoặc không còn người lập trình ban đầu.

Dấu hiệu PLC không vào RUN cần ghi trước khi reset

Trạng thái đèn và diagnostic ban đầu thường là dữ liệu quan trọng nhất để biết vì sao PLC không vào RUN.

1

Chụp đèn RUN, STOP, SF, BF, MAINT hoặc ERROR trên CPU và module mở rộng.

2

Ghi máy vừa mất điện, thay linh kiện, nạp chương trình hay sửa dây trước đó.

3

Đo nguồn 24VDC tại CPU khi máy đang tải thật, không chỉ đo lúc tủ rảnh.

4

Kiểm tra thẻ nhớ, pin hoặc memory cartridge nếu PLC đời cũ phụ thuộc backup.

Checklist PLC không vào RUN tại hiện trường

Đi theo thứ tự này giúp tránh thay CPU khi lỗi nằm ở nguồn, module hoặc cấu hình.

  • Không xóa lỗi vội: lưu diagnostic buffer hoặc ảnh màn hình lỗi trước.
  • Kiểm tra mode: công tắc RUN/STOP, key switch hoặc chế độ remote có đúng không.
  • Đo nguồn CPU: đo tại terminal CPU và common khi tải coil, van, relay đóng cắt.
  • Rút lỗi module: module I/O chập có thể làm rack không chuyển RUN.
  • Kiểm tra thẻ nhớ: mất hoặc sai thẻ nhớ có thể làm PLC không load chương trình.
  • Kiểm tra truyền thông: lỗi Profinet, remote I/O hoặc drive critical có thể chặn sequence.
  • So backup: xác nhận đúng phiên bản chương trình trước khi nạp lại.
  • Xem lỗi sau mất điện: pin yếu hoặc memory lỗi thường lộ sau power-cycle.
  • Ghi thay đổi gần nhất: dây mới, module mới hoặc thiết bị thêm vào là manh mối lớn.

Bảng khoanh vùng PLC không vào RUN

Bảng này giúp chọn điểm đo trước khi kết luận CPU PLC hỏng.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Đèn STOP sáng cố địnhMode switch, chương trình lỗi hoặc memoryXem mode và diagnostic bufferKhông có file backup để nạp thử
SF/BF sáng sau khi bật nguồnModule I/O hoặc truyền thông lỗiCô lập module, kiểm tra networkNhiều remote I/O hoặc drive critical
PLC reset lặp lạiNguồn 24VDC yếu hoặc tải chậpĐo áp tại CPU khi tải đóngNguồn tụt thoáng qua khó bắt
Mất chương trìnhPin, thẻ nhớ hoặc CPU đời cũKiểm tra memory và bản backupKhông chắc backup đúng phiên bản

Sai lầm khi xử lý PLC không vào RUN

Áp lực khôi phục sản xuất dễ làm đội bảo trì thử nhiều thao tác cùng lúc và mất dấu nguyên nhân gốc.

Đừng nạp chương trình khi chưa kiểm tra backup

Nạp sai phiên bản có thể làm máy chạy sai trình tự. Trước khi nạp, cần xác nhận model PLC, module, tham số truyền thông và ngày backup.

Không bỏ qua lỗi nguồn 24VDC

CPU mới vẫn có thể không vào RUN nếu nguồn 24VDC sụt do tải coil, sensor chập hoặc common đấu sai.

Câu hỏi thường gặp

PLC không vào RUN có phải chắc CPU hỏng không?

Không chắc. Cần kiểm tra nguồn, mode, memory, module I/O, truyền thông và chương trình trước.

Có nên power-cycle nhiều lần không?

Không nên làm liên tục trước khi ghi lỗi. Power-cycle có thể xóa dấu vết diagnostic quan trọng.

Cần gửi gì để hỗ trợ từ xa?

Gửi ảnh CPU, mã lỗi, nguồn đo được, model PLC, ảnh rack module và thông tin backup nếu có.

Cần xử lý lỗi thực tế?

Gửi ảnh CPU, mã lỗi và trạng thái nguồn PLC

Kỹ Thuật Nhà Máy sẽ giúp phân loại lỗi nguồn, memory, module, truyền thông hoặc chương trình để chọn bước khôi phục tiếp theo.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

PLC & backup chương trình

PLC mất chương trình sau mất điện: 7 bước kiểm tra để tránh dừng máy lâu

PLC mất chương trình sau mất điện có thể làm dây chuyền dừng lâu và mất dữ liệu vận hành. Xem 7 bước kiểm tra pin, bộ nhớ, nguồn 24VDC và file backup.

PLC mất chương trình là dấu hiệu cần kiểm tra có thứ tự trong nhà máy.

PLC mất chương trình sau mất điện là vấn đề đội bảo trì cần xử lý có thứ tự, vì chỉ một lần đoán sai có thể kéo dài downtime và làm mất thêm dữ liệu hiện trường.

Một trong những tình huống khó chịu nhất với đội bảo trì là nhà máy mất điện, sau đó cấp nguồn lại nhưng máy không chạy như trước.

Đèn nguồn PLC vẫn sáng, HMI có thể vẫn lên, nhưng chế độ auto không hoạt động, output không ra, alarm xuất hiện lạ hoặc toàn bộ chương trình trong PLC không còn.

PLC mất chương trình trong tủ điện nhà máy
Ảnh minh họa tình huống kỹ thuật trong nhà máy để người đọc nhận diện nhanh vấn đề trước khi đi vào checklist.
Ai nên đọc?Trưởng bảo trì, kỹ sư PLC, nhà máy đang sợ mất source chương trình.
Vấn đề chínhMất điện xong máy không chạy lại, PLC fault hoặc không còn đúng logic.
Mục tiêuBiết kiểm tra pin, nguồn, thẻ nhớ, file backup và tránh nạp nhầm chương trình.
PLC mất chương trình: cách xử lý nhanh tại hiện trường
  • PLC mất chương trình cần được ghi nhận bằng ảnh tủ điện, mã lỗi và thời điểm xảy ra.
  • Khi nghi PLC mất chương trình, hãy đo nguồn, kiểm tra terminal và lưu trạng thái trước khi reset.
  • Với PLC mất chương trình, đội bảo trì nên so sánh lịch sử lỗi thay vì thay linh kiện theo cảm tính.
  • Nếu PLC mất chương trình lặp lại, cần audit nguyên nhân gốc để giảm downtime.

Đọc thêm: Máy dừng đột ngột: checklist 15 phút Dịch vụ kỹ thuật nhà máy.

Lưu ý hiện trường: đừng thay thiết bị hoặc reset lỗi liên tục khi chưa lưu ảnh, mã lỗi, thời điểm xảy ra và điều kiện vận hành. Dữ liệu đúng giúp giảm thời gian khoanh vùng nguyên nhân.

Một trong những tình huống khó chịu nhất với đội bảo trì là nhà máy mất điện, sau đó cấp nguồn lại nhưng máy không chạy như trước.

Đèn nguồn PLC vẫn sáng, HMI có thể vẫn lên, nhưng chế độ auto không hoạt động, output không ra, alarm xuất hiện lạ hoặc toàn bộ chương trình trong PLC không còn.

Vấn đề này thường không chỉ là lỗi kỹ thuật.

Nó kéo theo dừng chuyền, chậm đơn hàng, operator chờ máy, kỹ thuật phải gọi người cũ, tìm laptop cũ, tìm cáp lập trình, rồi mới phát hiện không ai còn giữ file chương trình đúng phiên bản đang chạy trong máy.

Nếu PLC mất chương trình sau mất điện, điều quan trọng đầu tiên không phải là nạp thử một file bất kỳ.

Cần khoanh vùng đúng: chương trình thật sự mất, PLC chỉ mất thông số, HMI mất kết nối, nguồn 24VDC sụt áp, thẻ nhớ lỗi hay bộ nhớ PLC đã đến giới hạn tuổi thọ.

PLC mất chương trình: tóm tắt nhanh

  • PLC mất chương trình sau mất điện thường liên quan đến pin nuôi bộ nhớ, bộ nhớ trong, thẻ nhớ, nguồn cấp không ổn định hoặc thao tác bảo trì trước đó.
  • Không nên nạp lại chương trình khi chưa xác nhận model PLC, phiên bản file, I/O thực tế và trạng thái máy.
  • Rủi ro lớn nhất là nhà máy không có file backup đúng phiên bản đang chạy.
  • Nên có quy trình sao lưu định kỳ, ghi nhận phiên bản, lưu sơ đồ tủ điện và kiểm tra phục hồi trước khi xảy ra sự cố thật.

Vì sao lỗi này gây downtime lâu?

Với lỗi motor, cảm biến hoặc biến tần, đội bảo trì thường có thể đo điện, thay thiết bị hoặc reset theo mã lỗi.

Nhưng khi PLC mất chương trình, mọi thứ phụ thuộc vào dữ liệu: file project, mật khẩu, version phần mềm, cấu hình truyền thông, danh sách I/O, tham số HMI, biến tần, servo và cách máy được chỉnh trong quá trình vận hành.

Nhiều dây chuyền đã chạy nhiều năm nhưng file gốc nằm trong laptop của kỹ sư cũ, nhà thầu cũ hoặc chỉ còn một bản không rõ ngày tháng.

Khi nạp nhầm file cũ, máy có thể chạy sai trình tự, mất interlock, sai tốc độ, sai công thức hoặc không khớp với phần cứng đã thay đổi.

Vì vậy, với nhóm lỗi này, mục tiêu không chỉ là làm máy chạy lại. Mục tiêu đúng hơn là phục hồi có kiểm soát và giảm khả năng lỗi lặp lại trong lần mất điện tiếp theo.

Các nguyên nhân thường gặp

1. Pin nuôi bộ nhớ yếu hoặc hết

Một số dòng PLC đời cũ dùng pin để giữ dữ liệu hoặc chương trình trong bộ nhớ RAM. Khi pin yếu, PLC vẫn có thể chạy bình thường lúc còn cấp điện. Nhưng sau khi mất điện dài, dữ liệu có thể bị mất.

Dấu hiệu hay gặp là PLC báo lỗi battery, đèn fault hoặc diagnostic buffer có cảnh báo liên quan đến memory. Nếu nhà máy bỏ qua cảnh báo này nhiều tháng, sự cố thường chỉ lộ ra sau một lần mất điện hoặc tắt máy bảo trì.

2. Nguồn 24VDC sụt áp hoặc nhiễu khi mất/cấp điện

PLC không thích nguồn cấp chập chờn. Khi nguồn 24VDC yếu, terminal lỏng, bộ nguồn già, tủ điện nóng hoặc có tải coil/van điện từ kéo sụt áp, PLC có thể reset nhiều lần trong giai đoạn mất/cấp điện.

Việc reset bất thường có thể làm lỗi bộ nhớ, lỗi thẻ nhớ hoặc làm mất dữ liệu tạm.

Nếu cùng lúc nhiều thiết bị trong tủ điện lỗi sau mất điện, không nên chỉ nhìn vào PLC. Hãy kiểm tra chất lượng nguồn 24VDC, điểm nối mass, terminal, MCB, relay trung gian và bộ nguồn.

3. Thẻ nhớ hoặc memory card lỗi

Nhiều PLC dùng thẻ nhớ để lưu project, recipe hoặc dữ liệu khởi động. Thẻ nhớ công nghiệp cũng có tuổi thọ. Môi trường nóng, bụi, rung hoặc thao tác rút cắm khi chưa tắt nguồn đúng cách có thể làm thẻ lỗi.

Dấu hiệu là PLC yêu cầu format thẻ, không boot được chương trình, báo lỗi memory card hoặc chỉ chạy được khi tháo/thay thẻ. Trong trường hợp này, cần sao lưu nội dung thẻ nếu còn đọc được trước khi format.

4. File backup không đúng phiên bản

Đây là nguyên nhân vận hành rất phổ biến. PLC không hẳn mất chương trình, nhưng sau khi nạp lại bằng file cũ, máy không chạy đúng.

Nguyên nhân là file đó không chứa các thay đổi đã được chỉnh ngoài hiện trường: thêm cảm biến, đổi motor, thay biến tần, bỏ một cơ cấu, sửa thời gian timer hoặc cập nhật giao thức truyền thông.

Nếu không có nhật ký thay đổi, đội bảo trì rất khó biết bản nào là bản cuối.

5. PLC hoặc module đã già, bộ nhớ xuống cấp

Với hệ thống cũ, PLC có thể đã chạy quá lâu trong môi trường nhiệt cao. Bộ nhớ, tụ, board nguồn hoặc module CPU xuống cấp làm lỗi xuất hiện sau những lần mất điện.

Nếu đã thay pin, kiểm tra nguồn và dùng đúng file nhưng lỗi vẫn lặp lại, cần đánh giá phương án sửa, thay CPU hoặc retrofit.

Checklist 20 phút đầu khi nghi PLC mất chương trình

  • Chụp ảnh toàn bộ tủ điện, CPU PLC, module I/O, đèn trạng thái và màn hình HMI.
  • Ghi lại model CPU, mã module, thẻ nhớ, version firmware nếu đọc được.
  • Không nạp chương trình mới ngay nếu chưa chắc file đúng phiên bản.
  • Kiểm tra đèn RUN/STOP/FAULT/BATTERY/MEMORY trên PLC.
  • Đo nguồn 24VDC tại terminal PLC khi không tải và khi máy khởi động.
  • Kiểm tra pin PLC, ngày thay pin gần nhất và cảnh báo battery trong HMI hoặc phần mềm.
  • Hỏi vận hành xem trước khi mất điện máy có lỗi gì, có ai thay thiết bị hoặc chỉnh chương trình không.
  • Tìm file backup mới nhất, thư mục dự án, ảnh chụp tủ, bản vẽ điện và danh sách I/O.
  • Nếu PLC có thẻ nhớ, không format hoặc ghi đè khi chưa sao lưu.
  • Nếu có laptop phần mềm, thử online để đọc diagnostic trước khi download.

Bảng quyết định nhanh

Dấu hiệuNguyên nhân có thểViệc nên làmKhi nào cần hỗ trợ
PLC báo battery, mất chương trình sau tắt nguồnPin yếu, bộ nhớ RAM mất dữ liệuThay pin đúng quy trình, tìm file backup đúng phiên bảnKhi không có file backup hoặc không chắc cách nạp
PLC fault sau cấp điện, nhiều thiết bị trong tủ cũng lỗiNguồn 24VDC sụt, terminal lỏng, nguồn giàĐo nguồn, siết terminal, kiểm tra bộ nguồn và tải 24VDCKhi lỗi lặp lại theo chu kỳ hoặc đo không ổn định
PLC yêu cầu memory card hoặc không bootThẻ nhớ lỗi, project trên thẻ hỏngSao lưu thẻ, kiểm tra bằng thẻ dự phòngKhi thẻ chứa project duy nhất
Nạp file xong máy chạy sai trình tựFile không đúng phiên bản hiện trườngDừng, đối chiếu I/O, bản vẽ, lịch sử thay đổiKhi có nguy cơ mất an toàn hoặc hỏng thiết bị
Lỗi lặp lại sau mỗi lần mất điệnCPU già, nguồn yếu, pin/thẻ nhớ chưa xử lý gốcLập kế hoạch backup và đánh giá retrofitKhi downtime ảnh hưởng sản lượng

Cách phòng tránh trước khi sự cố xảy ra

Nhà máy nên có một gói backup tối thiểu cho mỗi máy quan trọng.

Gói này gồm file chương trình PLC, file HMI, thông số biến tần/servo, bản vẽ điện, danh sách I/O, ảnh tủ điện, ảnh tem thiết bị, hướng dẫn nạp lại và thông tin phần mềm cần dùng.

Mỗi lần sửa chương trình, nên lưu bản mới với ngày tháng, lý do thay đổi và người thực hiện. Nếu có thể, hãy xuất bản PDF hoặc ghi chú ngắn về thay đổi để người sau hiểu vì sao logic được sửa.

Pin PLC nên được kiểm tra theo lịch, không đợi đèn cảnh báo sáng quá lâu.

Với dây chuyền quan trọng, nên thử quy trình phục hồi trong thời gian bảo trì định kỳ: dùng file backup, kết nối phần mềm, kiểm tra online và xác nhận bản backup có thể mở được.

Với hệ thống quá cũ, không còn phần mềm, không còn cáp lập trình hoặc nhà thầu cũ không hỗ trợ, nên xem xét audit trước.

Đợi đến lúc PLC mất chương trình mới xử lý thường tốn hơn rất nhiều so với việc sao lưu và lập phương án thay thế từ sớm.

Cần xử lý lỗi thực tế?

Gửi mã lỗi, ảnh tủ điện hoặc video hiện trạng

Kỹ Thuật Nhà Máy sẽ giúp khoanh vùng nguyên nhân PLC mất chương trình, xác định dữ liệu cần kiểm tra tiếp và đề xuất hướng phục hồi phù hợp trước khi nạp lại chương trình.

Gửi vấn đề đang gặp
Kỹ Thuật Nhà MáyGiảm downtime • Backup • Retrofit • Bảo trì tự động hóa