Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • xích tải

Xích Tải Giãn, Mòn Nhông: 6 Bước Đo Trước Khi Cắt Bớt Mắt Xích

Xích tải nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
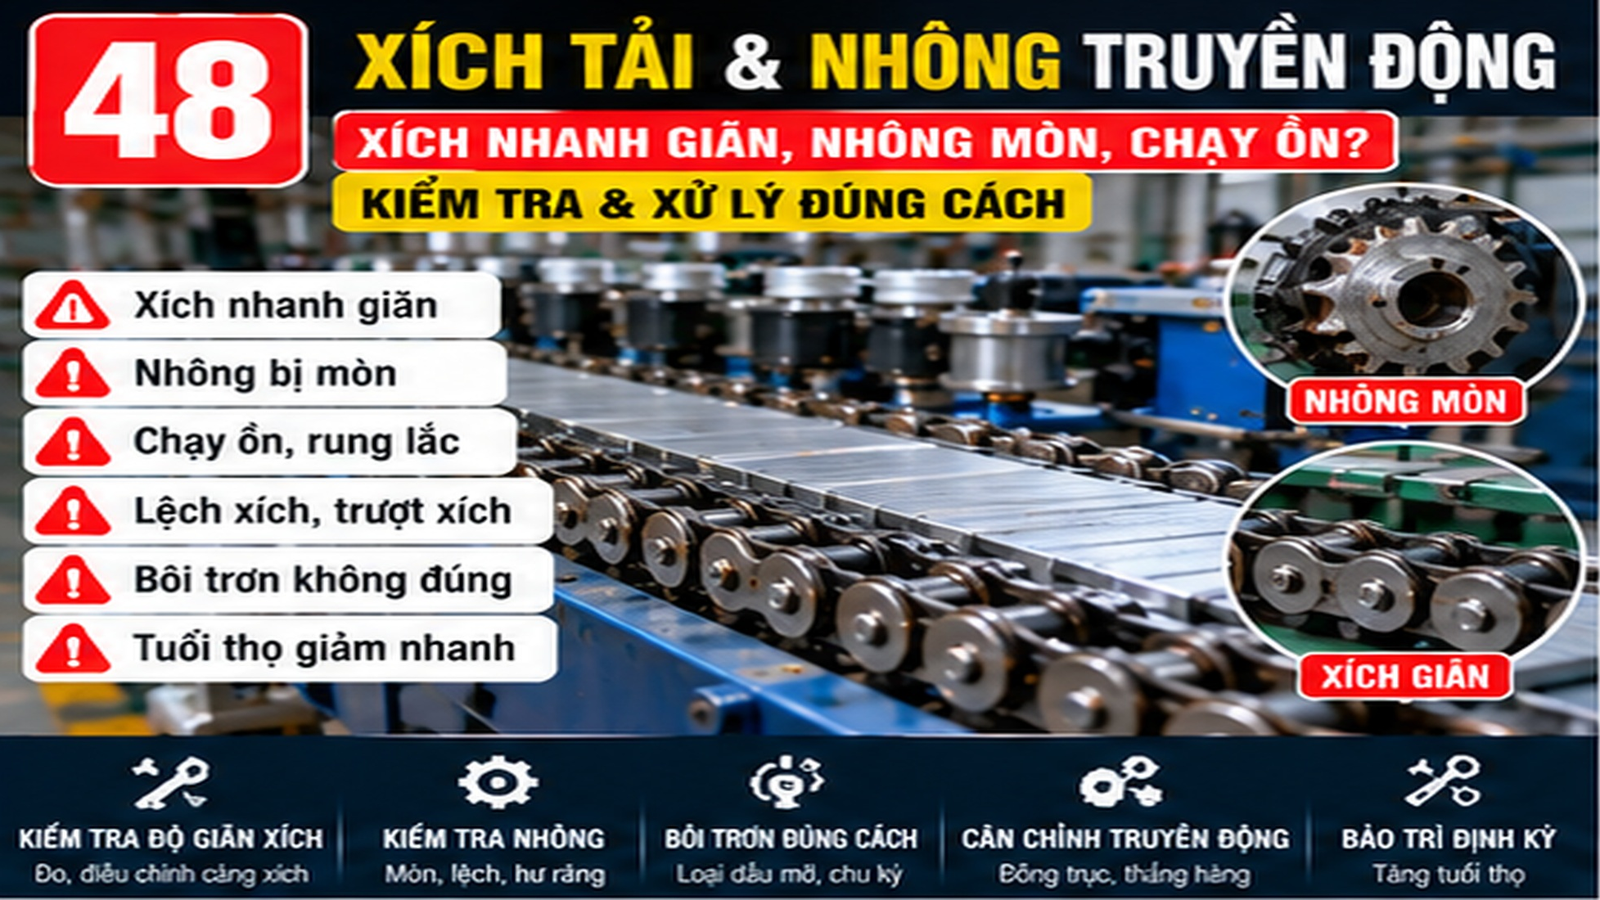
Kỹ thuật viên kiểm tra xích tải tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra xích tải theo đúng bối cảnh vận hành tại xưởng SME.

Xích tải hoặc xích truyền động chạy lâu bị giãn, mòn chốt-bạc hoặc nhông mòn làm máy giật, kêu, sai bước và có nguy cơ tuột/đứt. SME thường tăng căng xích hoặc thay khi đã hỏng.

Điểm cần nhớ: Xích tải giãn không nên xử lý bằng cách căng thêm mãi; cần đo độ giãn, kiểm nhông và xác nhận alignment trước khi cắt bớt mắt xích.

Nguyên tắc nhanh

Đừng xử lý xích tải bằng cách căng thêm mãi. Khi xích đã giãn hoặc nhông đã mòn, tăng căng chỉ làm tải lên bạc đạn, motor và hộp số nặng hơn.

6 bước đo xích tải trước khi thay

  • Đo độ giãn trên một đoạn nhiều mắt, không đo một mắt riêng lẻ.
  • Kiểm đỉnh răng nhông: nhọn, móc câu hoặc mòn lệch là dấu hiệu phải thay cùng xích.
  • Kiểm alignment giữa hai nhông bằng thước thẳng hoặc laser nếu có.
  • Kiểm tăng-đơ: còn hành trình chỉnh hay đã gần hết biên.
  • Kiểm bôi trơn: thiếu dầu, bụi bám hoặc dầu sai làm chốt-bạc mòn nhanh.
  • Ghi mã xích, số mắt, bước xích và nhông để đặt vật tư dự phòng.

Bảng quyết định xích-nhông

Dấu hiệuKhông nên làmNên làm
Xích kêu và giật theo chu kỳChỉ tra dầu rồi chạy tiếpĐo giãn, kiểm nhông và căn đồng tâm
Tăng-đơ gần hết hành trìnhCắt bớt mắt xích nhiều lầnĐánh giá thay xích và nhông đồng bộ
Xích mới nhanh hỏngĐổ lỗi vật tư ngayKiểm nhông mòn, lệch tuyến và bôi trơn

Tăng căng bằng tăng-đơ, tra thêm dầu, cắt bớt mắt xích hoặc thay riêng xích mà ít đo độ giãn theo số mắt và tình trạng ăn khớp nhông.

Máy chạy giật, sai nhịp, tăng tải motor/hộp số; tuột hoặc đứt xích có thể làm dừng dây chuyền, cong gá và hỏng sản phẩm.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về xích tải

Xích tải có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với xích tải, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng xích tải và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy chiết rót

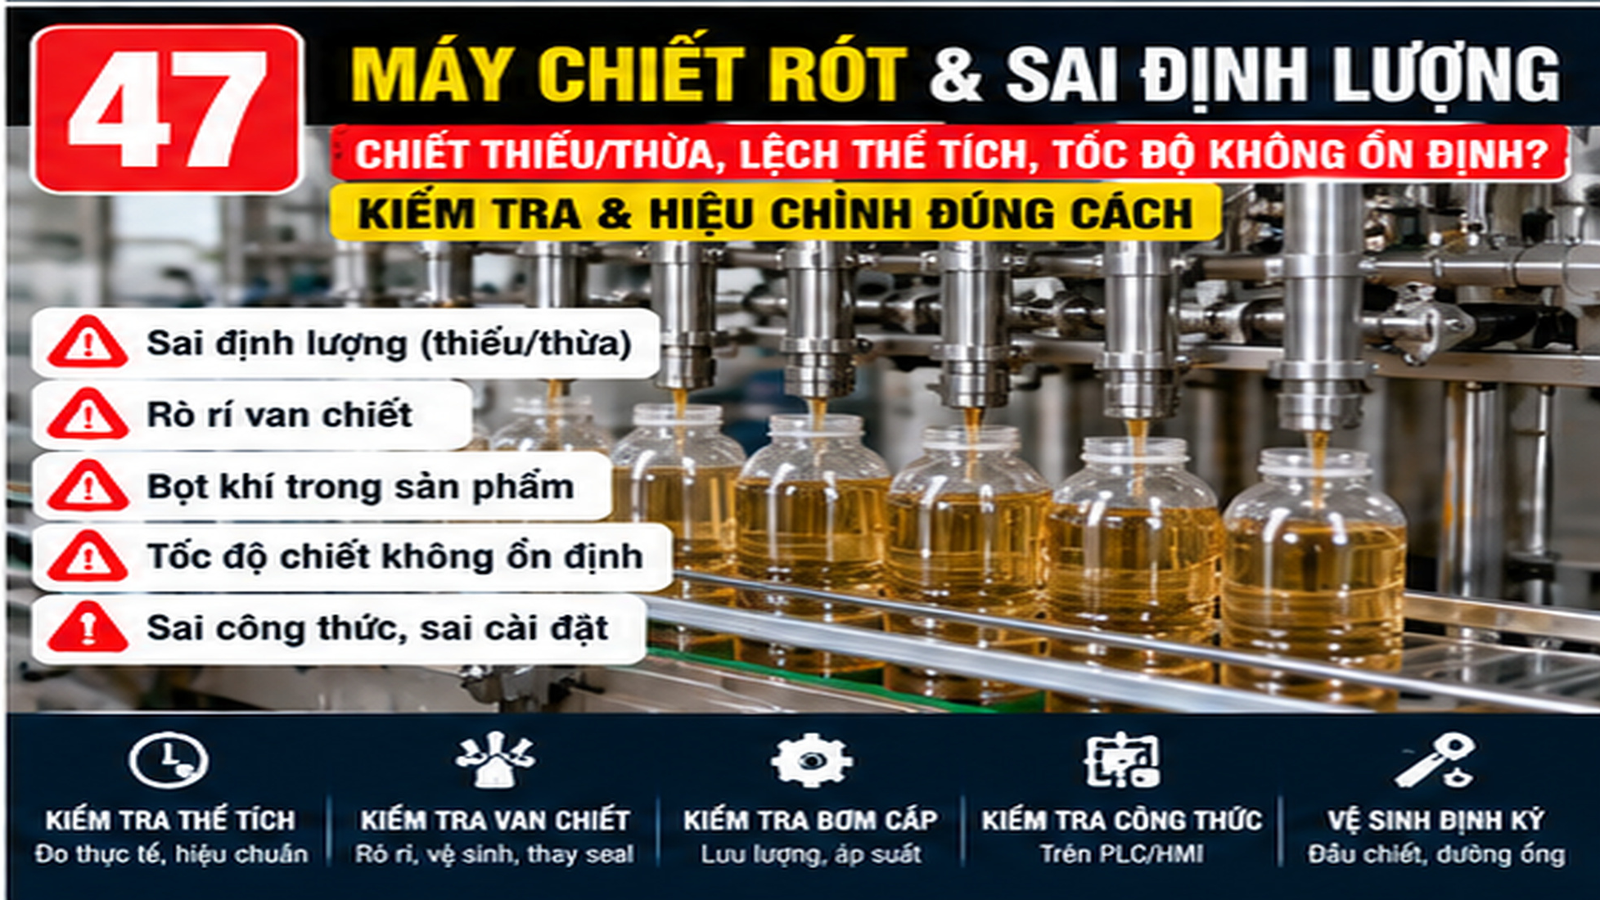
Máy Chiết Rót Sai Định Lượng: Cách Hiệu Chuẩn 20 Mẫu Trước Khi Chỉnh PLC

Máy chiết rót nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy chiết rót tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy chiết rót theo đúng bối cảnh vận hành tại xưởng SME.

Máy chiết rót bột, hạt hoặc lỏng chạy liên tục nhưng lượng mỗi chai/túi lệch dần. Nếu chỉ chỉnh setpoint, xưởng dễ bỏ sót nguyên liệu khó chảy, trục vít/piston mòn, loadcell sai hoặc recipe PLC không ổn.

Điểm cần nhớ: Máy chiết rót sai định lượng cần được kiểm bằng dữ liệu mẫu cân liên tiếp, vì chỉnh setpoint khi chưa kiểm cơ khí thường chỉ làm sai số chuyển sang dạng khác.

20 mẫuTối thiểu để thấy xu hướng lệch, không chỉ một vài chai.
3 dảiChạy thử thấp, trung bình, cao nếu có nhiều định lượng.
RecipeLưu thông số riêng cho từng nguyên liệu/SKU.

Quy trình hiệu chuẩn máy chiết rót

  1. Chạy máy chiết rót với đúng nguyên liệu thật, không dùng nước nếu sản phẩm là bột hoặc chất nhớt.
  2. Cân 20-50 mẫu liên tiếp, ghi trung bình, min-max và mẫu bị lệch xa.
  3. Nếu sai số tăng dần, kiểm cấp liệu, trục vít/piston, kẹt bột hoặc bọt khí.
  4. Nếu sai số ngẫu nhiên, kiểm loadcell, vòi chiết, van và độ ổn định tốc độ.
  5. Chỉ chỉnh PLC/recipe sau khi cơ khí và cấp liệu đã ổn.

Bảng đọc sai số định lượng

Mẫu cânKhả năngHướng xử lý
Mẫu càng chạy càng hụtNguyên liệu cấp không đều hoặc tắc trục vítKiểm phễu, cánh khuấy, trục vít/piston
Mẫu dao động rộngVan/vòi/PLC hoặc loadcell không ổnKiểm tín hiệu, cơ cấu đóng mở và chống rung
Đổi nguyên liệu là saiRecipe không tách theo độ chảy/độ nhớtLưu bộ thông số riêng từng SKU

Nguồn Việt Nam ghi nhận bột khó chảy gây tắc/kẹt trục vít; sai định lượng cần hiệu chuẩn định kỳ và điều chỉnh PLC/recipe theo từng dải sản phẩm.

Chiết thừa làm thất thoát nguyên liệu; chiết thiếu gây khiếu nại, không đạt khối lượng công bố và buộc cân kiểm nhiều hơn.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy chiết rót

Máy chiết rót có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy chiết rót, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy chiết rót và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy dán nhãn

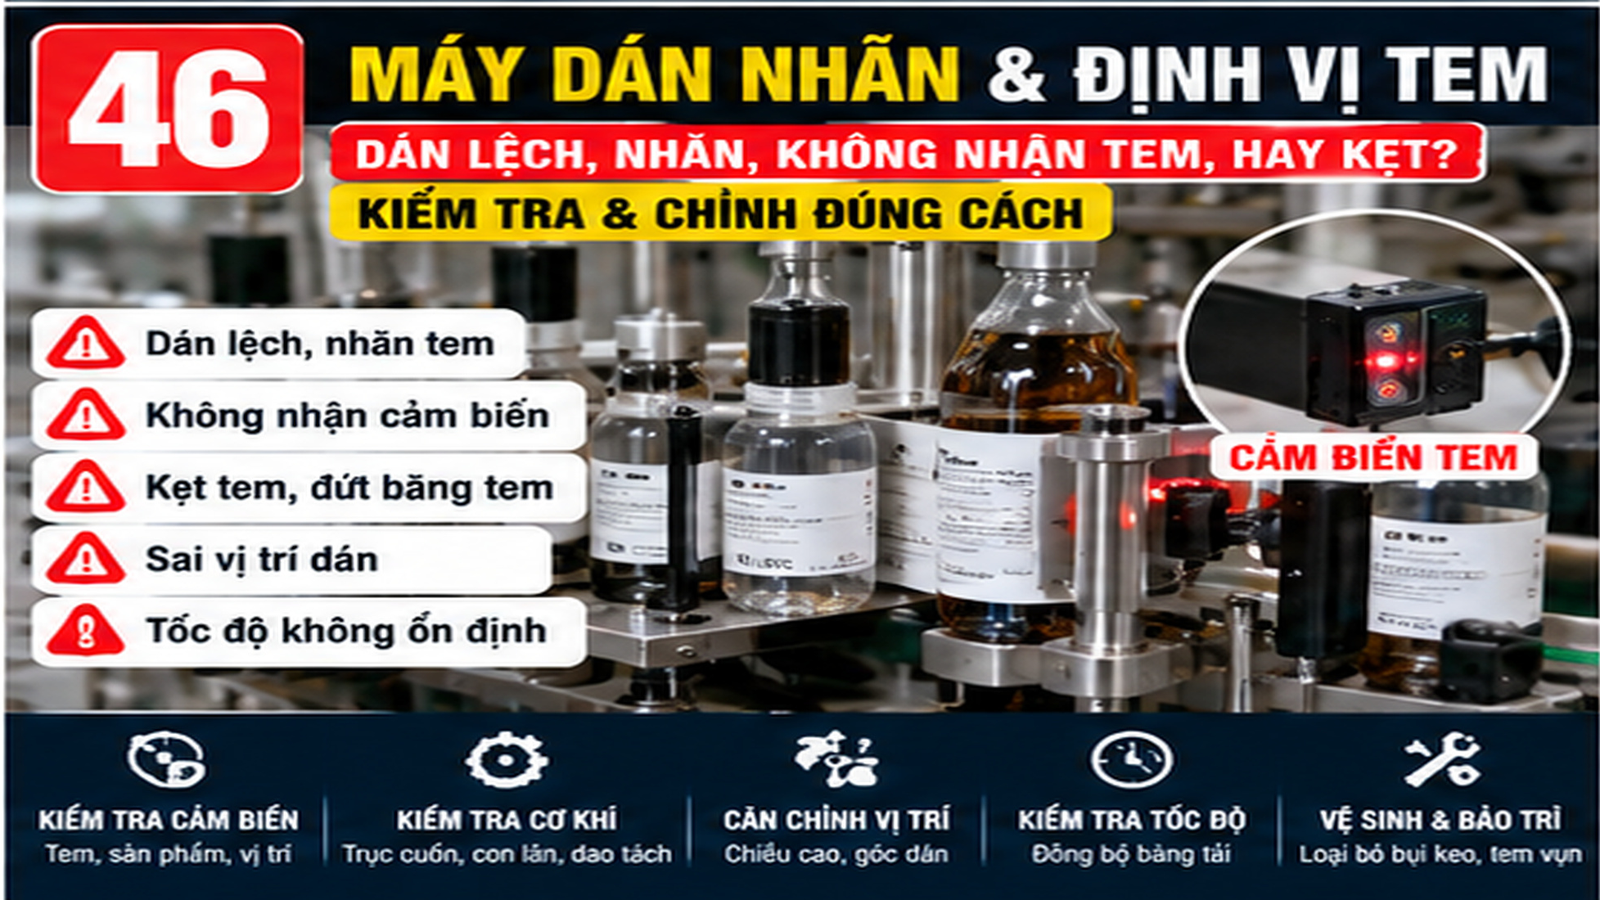
Máy Dán Nhãn Tem Lệch, Sai Vị Trí: 7 Điểm Căn Chỉnh Trước Khi Thay Sensor

Máy dán nhãn nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy dán nhãn tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy dán nhãn theo đúng bối cảnh vận hành tại xưởng SME.

Máy dán nhãn vẫn chạy nhưng tem dán lệch, sai vị trí hoặc dễ bong. Kỹ thuật SME thường chỉnh cảm biến, tốc độ và lực ép nhiều lần nhưng lỗi quay lại khi đổi chai, đổi cuộn tem hoặc tăng tốc đóng gói.

Điểm cần nhớ: Máy dán nhãn tem lệch nên được kiểm theo chuỗi sensor, đường nhãn, chai, tốc độ băng tải và lực ép, không chỉ dịch mắt đọc vài milimet.

Cách nhìn đúng

Với máy dán nhãn, lỗi tem lệch hiếm khi chỉ do một con sensor. Cần nhìn cả đường đi của nhãn, chai, tốc độ băng tải và lực ép sau khi dán.

7 điểm căn chỉnh máy dán nhãn

  1. Ghi hiện tượng máy dán nhãn theo thời điểm, tốc độ máy và loại sản phẩm đang chạy.
  2. Chụp ảnh vị trí lỗi, cụm truyền động/cảm biến và màn hình cài đặt trước khi chỉnh.
  3. Đo hoặc test khi máy đang có tải, vì nhiều lỗi không xuất hiện khi chạy không sản phẩm.
  4. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  5. Kiểm cảm biến nhãn: vị trí mắt đọc, độ nhạy, khoảng cách tới mép tem và bụi bám.
  6. Kiểm trục dẫn và cuộn nhãn: nhãn có bị lệch mép, căng quá hoặc trượt khi tăng tốc không.
  7. Kiểm con lăn ép: lực ép đủ đều, bề mặt không chai cứng hoặc mòn lệch.
  8. Kiểm băng tải/chai: chai có xoay, rung hoặc trượt khi đi qua vùng dán không.
  9. Lưu recipe theo từng SKU để lần sau không chỉnh lại từ đầu.

Bảng khoanh vùng lỗi tem lệch, dễ bong

Dấu hiệuNghi ngờCách kiểm
Tem lệch vị trí ổn địnhOffset sensor hoặc delay phóng nhãn saiĐánh dấu chai chuẩn và chỉnh theo từng mm
Lúc đúng lúc lệchTrượt băng tải, nhãn căng không đều hoặc con lăn mònTest ở 3 tốc độ và quan sát đường đi nhãn
Tem đúng vị trí nhưng dễ bongLực ép, bề mặt chai hoặc keo nhãnKiểm con lăn ép và test sau 10-30 phút

Thường dịch sensor, tăng giảm tốc độ, căng cuộn nhãn, ép con lăn mạnh hơn hoặc đổi cuộn tem theo cảm tính.

Nhãn lệch làm sản phẩm xấu, phải bóc dán lại, giảm tốc đóng gói, tăng phế phẩm bao bì và có thể bị trả đơn nếu ngoại quan không đạt.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy dán nhãn

Máy dán nhãn có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy dán nhãn, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy dán nhãn và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • bôi trơn CNC

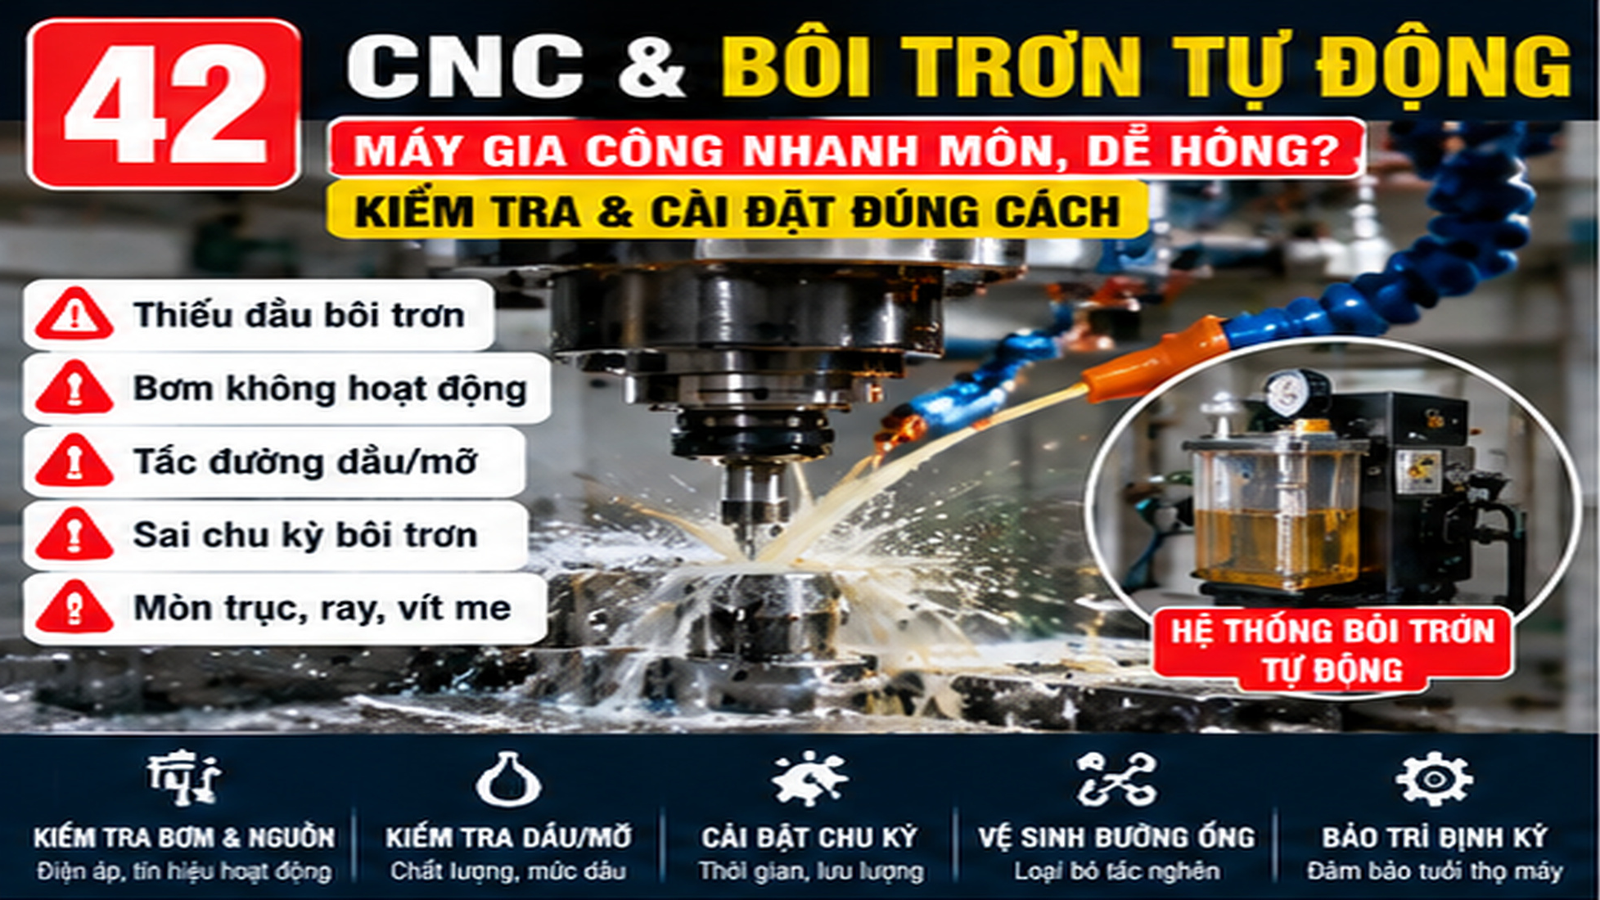
Bôi Trơn CNC Lỗi Bơm Dầu: 5 Điểm Kiểm Ray Trượt Và Vít Me

Bôi trơn cnc nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra bôi trơn CNC tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra bôi trơn CNC theo đúng bối cảnh vận hành tại xưởng SME.

Xem bôi trơn CNC như một phiếu bảo trì phòng ngừa. Mục tiêu là tìm lỗi dầu không tới ray trượt trước khi máy báo nặng hoặc cơ khí mòn.

Triệu chứng

Máy CNC/phay/tiện bắt đầu chạy nặng, ray trượt hoặc vít me mòn, báo thiếu dầu vì bơm bôi trơn tự động, đường dầu hay cảm biến mức/áp không làm việc. Xưởng SME dễ bỏ qua vì máy vẫn chạy cho tới khi cơ khí xuống cấp.

Thiệt hại nếu bỏ qua

Thiếu bôi trơn làm tăng ma sát, mòn ray/vít me, sai số gia công và có thể biến lỗi bơm dầu rẻ thành sửa cơ khí CNC tốn hàng chục triệu.

Phiếu kiểm bôi trơn CNC

  • Kiểm bơm: bơm bôi trơn CNC có chạy đúng chu kỳ, đúng mức dầu và không báo lỗi giả.
  • Kiểm áp: đo áp đường dầu khi bơm hoạt động, không chỉ nhìn dầu trong bình.
  • Kiểm bộ chia: từng nhánh tới ray trượt, vít me, ổ trượt phải có dầu ra đều.
  • Kiểm cảm biến: mức dầu thấp, áp dầu và tín hiệu alarm về CNC phải còn tác động.
  • Kiểm sau chạy thử: nghe tiếng trục, đo tải motor và nhìn màng dầu tại điểm trượt.

Bảng đọc lỗi dầu CNC

Hiện tượngNghi ngờCách xác nhận
Bơm chạy nhưng nhánh khôTắc ống, bộ chia hoặc đầu cấp dầuTháo từng nhánh kiểm lưu lượng
Máy báo thiếu dầuCảm biến mức/áp hoặc bơm yếuĐo tín hiệu cảm biến và áp lúc bơm chạy
Ray/vít me nóng, máy chạy nặngThiếu bôi trơn kéo dàiDừng kiểm cơ khí trước khi tiếp tục chạy sản xuất

Hệ bôi trơn CNC cần kiểm tra bơm dầu, áp đường dầu, cảm biến mức/áp, bộ chia và từng nhánh tới ray trượt, vít me, ổ trượt.

Châm dầu bằng tay, tăng chu kỳ bơm, bỏ qua cảnh báo hoặc chỉ thay dầu; ít khi kiểm tra áp/lưu lượng từng nhánh và tắc bộ chia/ống.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về bôi trơn CNC

Bôi trơn cnc có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với bôi trơn CNC, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng bôi trơn CNC và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • lọc bụi túi vải

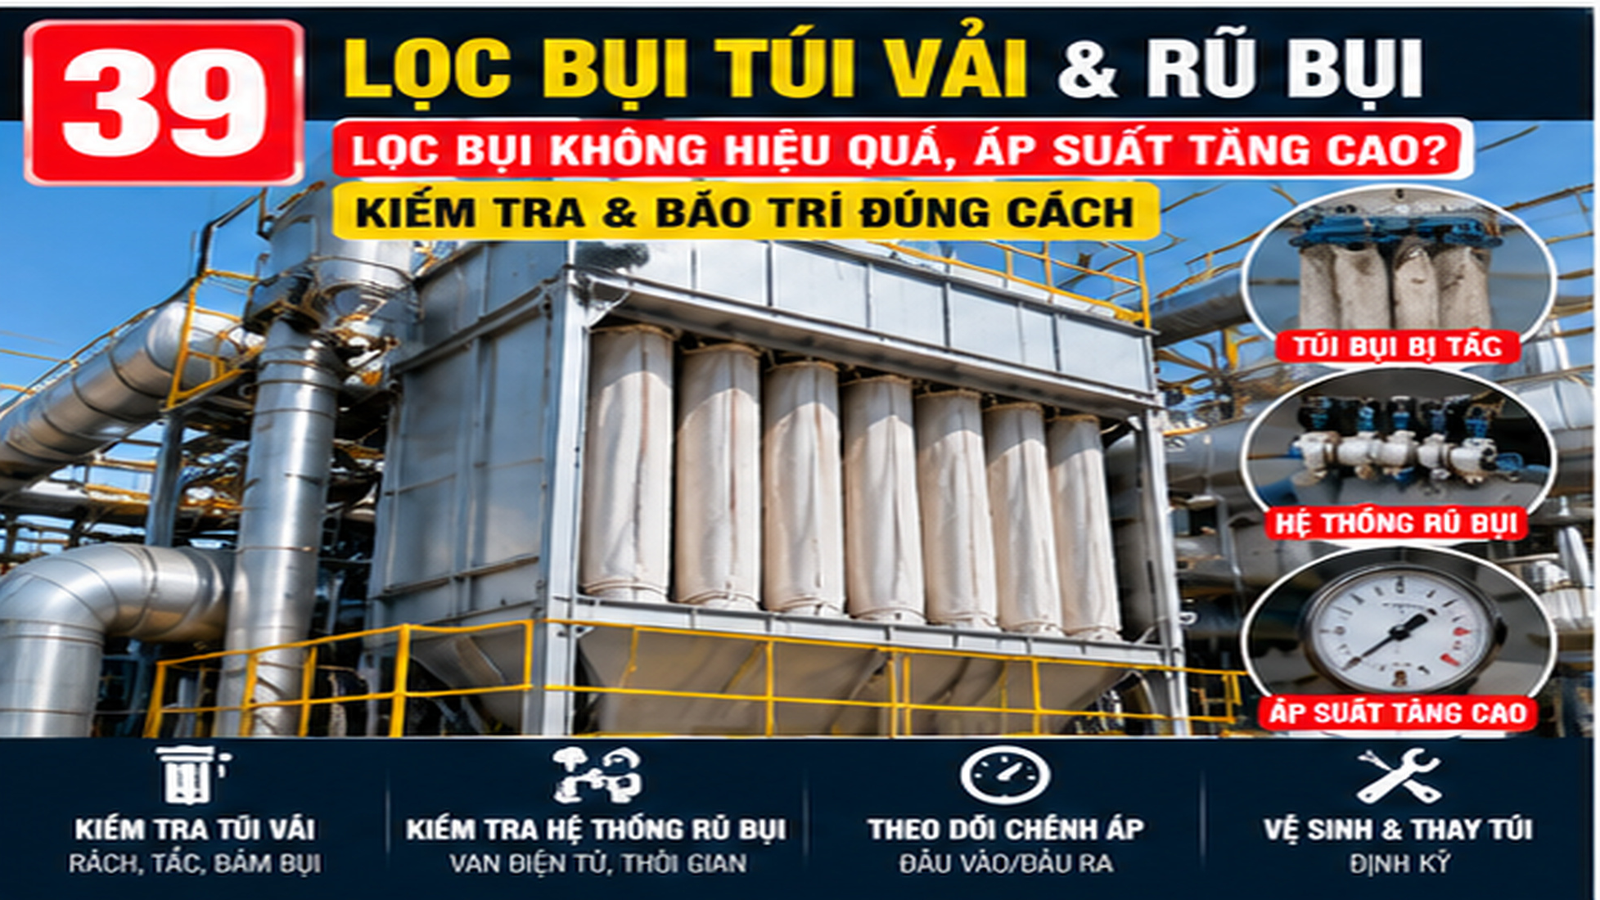
Lọc Bụi Hút Yếu, Chênh Áp Tăng: 6 Điểm Xử Lý Nhanh

Lọc bụi túi vải nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra lọc bụi túi vải tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra lọc bụi túi vải theo đúng bối cảnh vận hành tại xưởng SME.

Với lọc bụi túi vải, đừng chỉ hỏi “đã thay túi chưa”. Câu hỏi đúng là ΔP đang bao nhiêu, hệ rũ bụi có thật sự làm sạch túi không.

Dấu hiệu auditΔP tăng cao liên tục làm mất hiệu suất; van xung yếu khiến túi không được làm sạch; dấu hiệu thay túi gồm ΔP tăng mạnh dù đã rũ, lưu lượng quạt giảm hoặc túi rách/đóng bánh.
Cách xưởng hay làmĐập/rũ túi thủ công, tăng tần suất timer, tăng tốc quạt, thay túi theo cảm tính hoặc vệ sinh toàn bộ khi hút quá yếu; ít theo dõi ΔP làm tiêu chí bảo trì.
Thiệt hạiHút bụi yếu ảnh hưởng môi trường xưởng và chất lượng sản phẩm; quạt chạy nặng/tốn điện, bụi phát tán và dây chuyền có thể phải dừng để vệ sinh hoặc thay túi.

Audit lọc bụi túi vải theo dữ liệu ΔP

  1. Ghi hiện tượng lọc bụi túi vải, thời điểm xảy ra và điều kiện tải của máy.
  2. Chụp ảnh cụm thiết bị, đồng hồ áp/điện, tủ điều khiển hoặc vị trí cơ khí liên quan.
  3. Đo khi máy đang có tải, vì nhiều lỗi biến mất khi máy dừng.
  4. So kết quả đo với nguồn tham khảo: tài liệu Việt Nam liên quan.
  5. Ghi ΔP khi quạt chạy ổn định, khi rũ bụi và sau một ca sản xuất.
  6. Kiểm tra áp khí cấp cho van xung, màng van, coil và timer.
  7. Mở kiểm tra mẫu túi: đóng bánh, rách, ẩm dầu hay bụi lọt qua.
  8. So lưu lượng hút tại miệng hút trước và sau khi vệ sinh/thay túi.

Bảng đọc kết quả audit hệ lọc

Kết quả đoDiễn giảiHành động
ΔP tăng liên tụcTúi tắc, rũ bụi yếu hoặc bụi ẩm đóng bánhKiểm tra van xung, áp khí và tình trạng túi
ΔP thấp nhưng bụi thoát raTúi rách, lắp sai hoặc khung hởDừng kiểm tra điểm rò bụi và thay túi lỗi
Hút yếu dù ΔP bình thườngQuạt, ống hút, damper hoặc miệng hútĐo lưu lượng và kiểm tra đường ống trước túi

Tiêu chí đóng lỗi

Không chỉ thay túi rồi kết thúc. Hệ cụm túi vải nên có ảnh trước/sau, ΔP trước/sau và lịch kiểm tra van rũ bụi định kỳ.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

6 điểm audit bộ lọc bụi trước khi thay túi

  • Đo ΔP khi quạt ổn định: đây là dữ liệu nền của hệ thống lọc.
  • Đo ΔP sau rũ bụi: nếu không giảm, hệ rũ hoặc túi đang có vấn đề.
  • Kiểm tra áp khí van xung: áp yếu làm túi không sạch dù timer vẫn chạy.
  • Kiểm tra màng van và coil: van yếu khiến hệ lọc đóng bánh nhanh.
  • Kiểm tra túi rách hoặc hở: bụi thoát ra dù ΔP thấp là tín hiệu nguy hiểm.
  • Ghi lịch thay túi: không thay theo cảm tính, nên dựa trên ΔP và tải bụi.

Nguồn tham khảo cho cụm túi vải

Bài viết có đối chiếu nguồn kỹ thuật tại Việt Nam: tham khảo thêm về bộ lọc bụi. Khi xử lý thực tế, vẫn cần đo tại máy đang có tải.

Dữ liệu cần ghi khi lọc bụi hút yếu

Với lọc bụi, hãy ghi ΔP trước khi rũ, sau khi rũ và cuối ca. Nếu lọc bụi vẫn hút yếu sau khi vệ sinh, cần kiểm tra van xung, túi vải và đường ống hút.

Câu hỏi thường gặp về hệ thống lọc

Hệ lọc có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với cụm túi vải, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng bộ lọc bụi và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • dây curoa

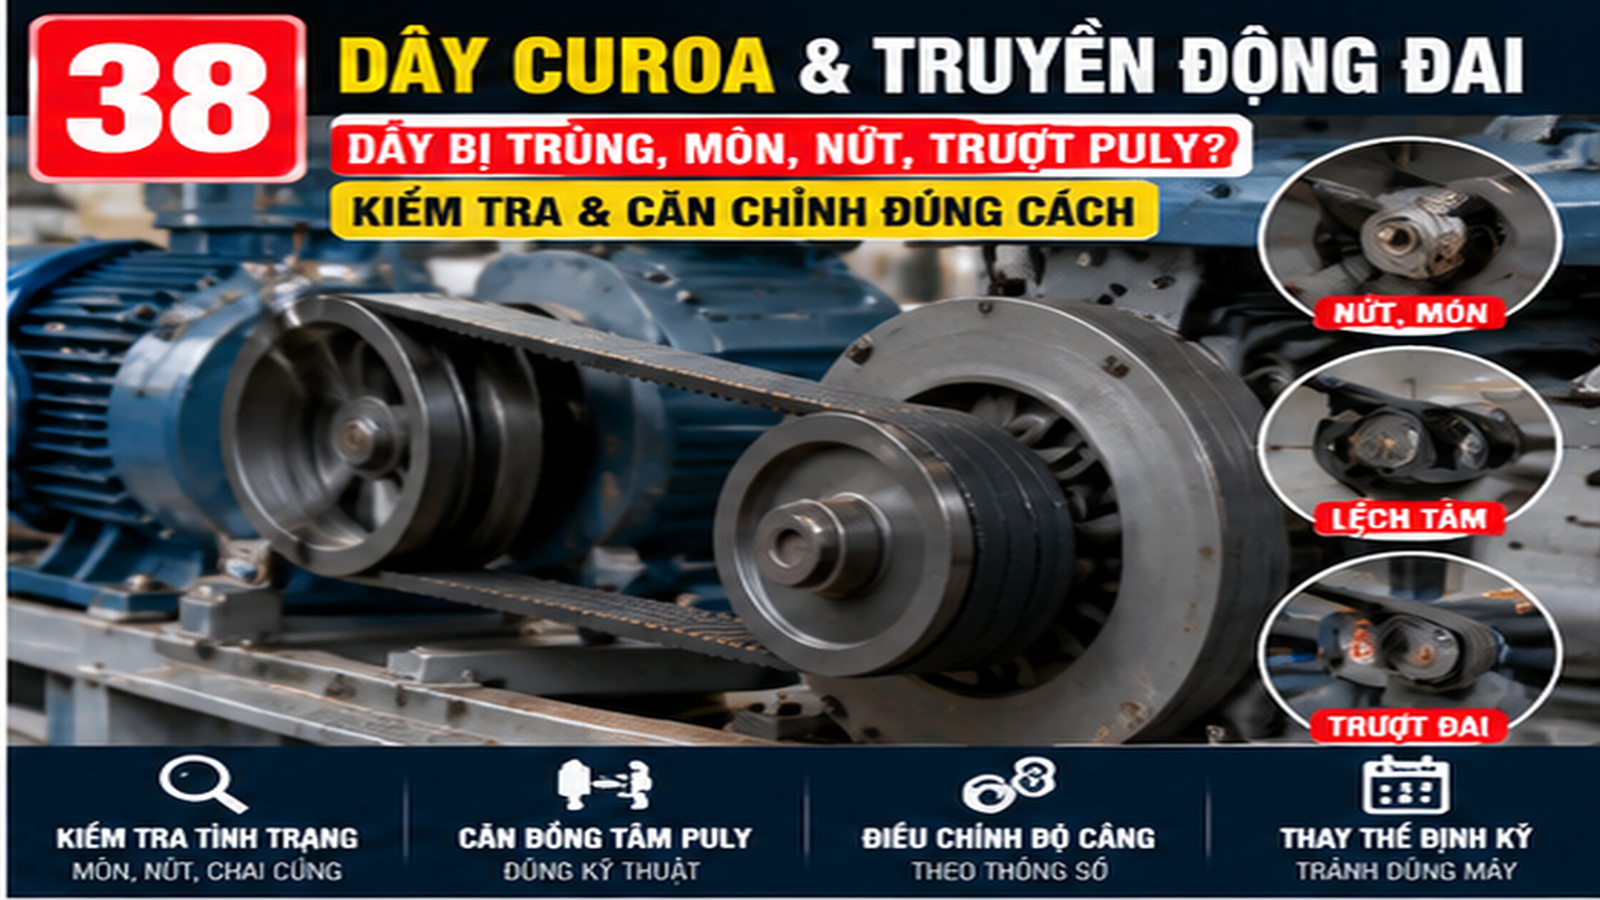
Dây Curoa Trùng, Trượt: 7 Ghi Chú Bảo Trì

Dây curoa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra dây curoa tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra dây curoa theo đúng bối cảnh vận hành tại xưởng SME.

Ghi chú bảo trì này dành cho lúc nghe tiếng rít, ngửi mùi cao su nóng hoặc thấy máy yếu tốc độ nhưng dây curoa chưa đứt.

Ghi nhận hiện trường

Dây curoa truyền động bị trùng, chai/mòn hoặc nứt làm trượt puly, phát tiếng rít và máy yếu tốc độ; SME thường tăng căng dây hoặc tiếp tục chạy đến khi đứt nên sự cố dừng máy xảy ra đột ngột.

Dây trùng gây trượt, tiếng kêu và máy yếu là dấu hiệu cần thay; thị trường có sẵn dịch vụ đo/chọn và gia công dây theo kích thước.

Ba câu hỏi trước khi căng thêm dây curoa

Dây đang trượt hay puly lệch?

Đánh dấu dây, quan sát bụi cao su và kiểm tra vết mòn ở hai thành puly.

Thay một sợi hay thay cả bộ?

Với bộ nhiều dây curoa, thay lẻ dễ làm lực kéo không đều và dây mới nhanh hỏng.

Có mã dự phòng chưa?

Ghi profile, chiều dài, số lượng và vị trí máy để không phải đo lại khi dây đứt.

Máy yếu vì dây hay vì tải?

Nếu tải cơ khí tăng, chỉ căng bộ dây sẽ làm nóng bạc đạn và puly.

Checklist thay dây đai không làm lệch truyền động

  • Ghi mã dây cũ: profile, chiều dài, số rãnh và hãng nếu còn đọc được.
  • Kiểm tra puly: rãnh mòn, cạnh sắc hoặc lệch tâm sẽ ăn dây mới rất nhanh.
  • Kiểm tra đồng tâm: motor và puly lệch làm truyền động đai chạy mép.
  • Căng đúng lực: quá căng làm hỏng bạc đạn, quá chùng gây trượt.
  • Chạy thử có tải: nghe tiếng rít, đo nhiệt và kiểm tra bụi cao su sau chạy thử.

Bảng xử lý nhanh khi dây truyền động kêu rít

Hiện tượngNguyên nhân gần nhấtViệc nên làm
Kêu khi khởi độngTrượt do căng sai hoặc tải khởi động caoĐo lực căng, kiểm tra puly và tải cơ khí
Máy yếu tốc độBộ dây trượt hoặc puly mònĐánh dấu dây-puly và chạy thử có tải
Dây nứt, chai, bóngLão hóa, nhiệt hoặc dầu bámThay đúng mã và xử lý nguồn nhiệt/dầu

Trượt làm giảm tốc/lưu lượng, sinh nhiệt và mòn nhanh; đứt dây gây dừng máy, có thể làm hỏng puly hoặc mất sản lượng trong lúc chờ đúng mã dây.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

7 điểm kiểm tra dây đai trước khi dừng máy

  • Truyền động đai có nứt không: vết nứt ngang là dấu hiệu lão hóa rõ nhất.
  • Dây truyền động có bóng mặt không: bề mặt bóng thường đi kèm trượt puly.
  • Bộ dây có bụi cao su không: bụi đen quanh puly cho thấy ma sát bất thường.
  • Puly có đồng tâm không: lệch puly làm dây đai chạy mép và nhanh mòn.
  • Lực căng có đúng không: quá căng hại bạc đạn, quá chùng gây rít.
  • Bộ nhiều dây có đồng đều không: thay lẻ làm lực kéo không đều.
  • Kho có đúng mã dự phòng không: ghi lại profile và chiều dài truyền động đai ngay sau khi thay.

Nguồn tham khảo cho dây truyền động

Bài viết có đối chiếu nguồn kỹ thuật tại Việt Nam: tham khảo thêm về bộ dây. Khi xử lý thực tế, vẫn cần đo tại máy đang có tải.

Câu hỏi thường gặp về dây đai

Truyền động đai có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với dây truyền động, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng bộ dây và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • hộp giảm tốc

Hộp Giảm Tốc Nóng, Kêu, Rò Dầu: Cách Kiểm Tra Trước Khi Vỡ Bánh Răng

Hộp giảm tốc cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

Hộp giảm tốc vẫn kéo được máy nhưng bắt đầu nóng, hú/gõ hoặc rò dầu. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là kỹ thuật tổng hợp / quản đốc / chủ xưởng. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.

Pain point chínhHộp giảm tốc vẫn kéo được máy nhưng bắt đầu nóng, hú/gõ hoặc rò dầu; SME thường chạy tiếp và chỉ thay khi hỏng nặng, trong khi dầu sai/thiếu, phớt xuố…
Ảnh hưởng kinh doanhHỏng bánh răng/bạc đạn có thể làm dừng băng tải/máy trộn nhiều giờ-ngày; thay cả gearbox tốn vài triệu đến hàng chục triệu và có thể phải chờ đúng tỉ …
Dịch vụ nên bánGói sức khỏe hộp giảm tốc: 500k-2M/cụm theo số lượng; kiểm tra dầu-nhiệt-rung/rò + thay dầu/phớt; đại tu/thay gearbox theo báo giá; lịch 3/6 tháng….
Kỹ thuật viên kiểm tra hộp giảm tốc tại xưởng SME Việt Nam - hộp giảm tốc
Ảnh hiện trường minh họa quy trình kiểm tra hộp giảm tốc trước khi thay linh kiện.

Tóm tắt nhanh

Với hộp giảm tốc, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Xưởng băng tải, trộn, thực phẩm, bao bì, gỗ, cơ khí, tháp giải nhiệt; dùng gearmotor/hộp số NMRV, cycloid, tải nặng hoạt động nhiều giờ.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu hộp giảm tốc cần ghi lại trước khi xử lý

Gearbox phải theo dõi dầu/rò dầu; khi dầu cũ đổi đen, có cặn và bánh răng bắt đầu tiếng gõ thì cần xử lý trước khi hư nặng.

1

Ghi chính xác hiện tượng hộp giảm tốc, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra hộp giảm tốc tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp hộp giảm tốc.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của hộp giảm tốc.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân hộp giảm tốc

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý hộp giảm tốc.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm hộp giảm tốc nặng hơn

Châm thêm dầu bất kỳ, lau chỗ rò, chạy đến khi tiếng kêu lớn rồi thay cả hộp số; ít kiểm tra đúng cấp dầu, mạt sắt, nhiệt và phớt theo giờ chạy.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp hộp giảm tốc, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Hỏng bánh răng/bạc đạn có thể làm dừng băng tải/máy trộn nhiều giờ-ngày; thay cả gearbox tốn vài triệu đến hàng chục triệu và có thể phải chờ đúng tỉ số/trục. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị…

Câu hỏi thường gặp

Hộp giảm tốc có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu hộp giảm tốc lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng hộp giảm tốc và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

SME Việt Nam • máy hút chân không

Máy Hút Chân Không Hút Yếu, Không Kín: Checklist Bơm, Van, Gioăng

Máy hút chân không cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

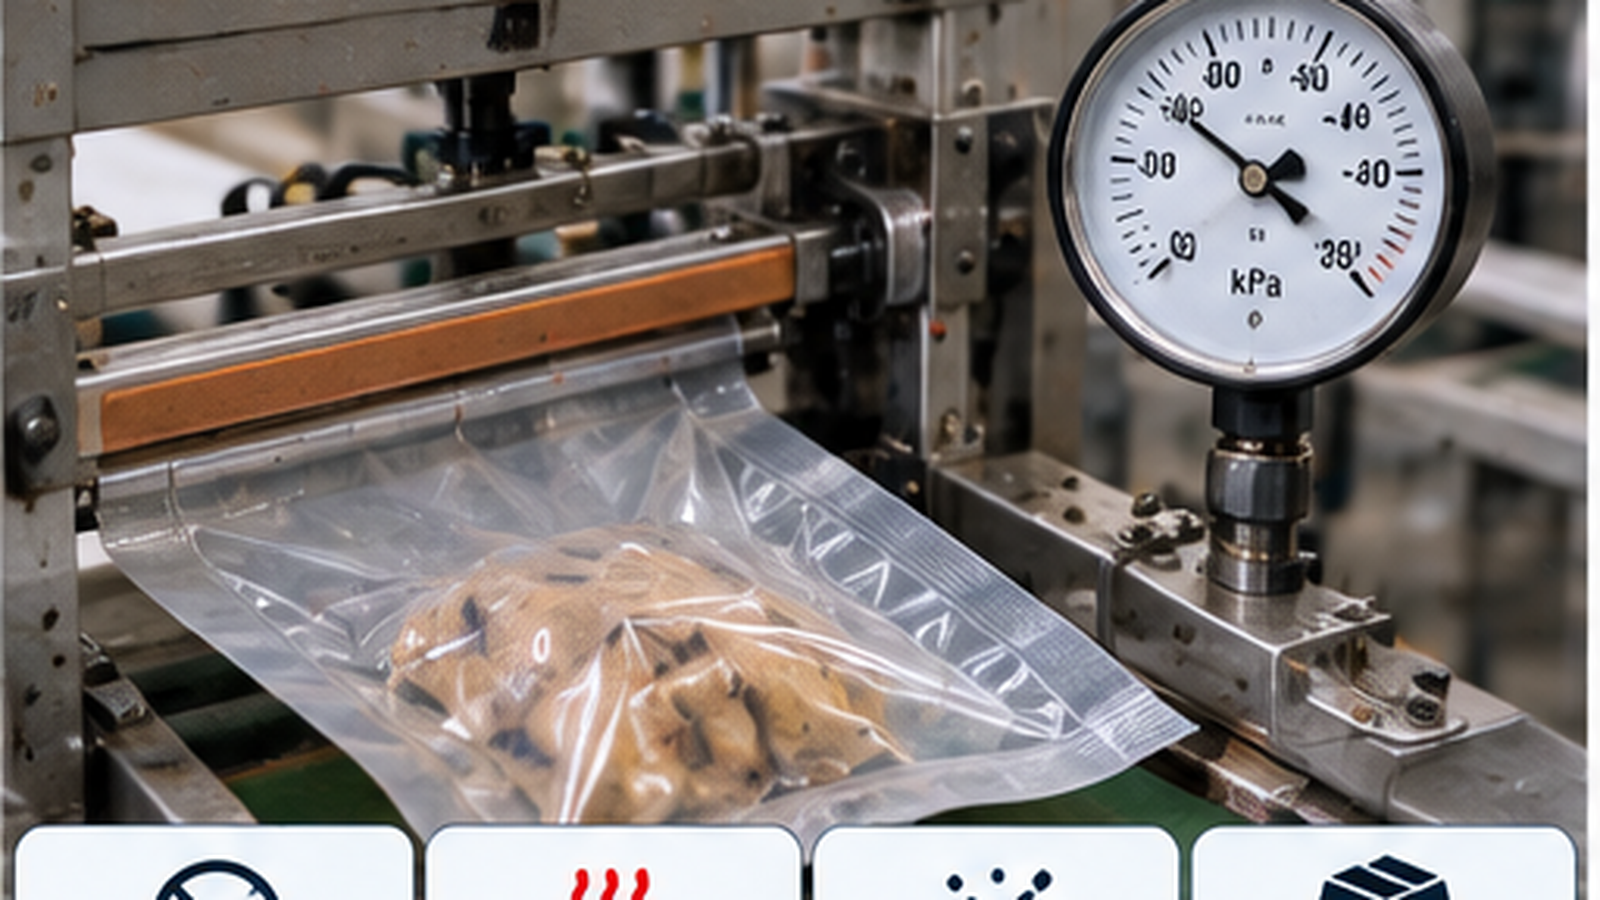
Máy hút chân không thực phẩm/bao bì hút yếu hoặc không đạt độ chân không, khiến túi còn khí và bảo quản kém. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là chủ cơ sở / quản đốc / kỹ thuật tổng hợp. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.

Pain point chínhMáy hút chân không thực phẩm/bao bì hút yếu hoặc không đạt độ chân không, khiến túi còn khí và bảo quản kém; kỹ thuật SME khó biết lỗi nằm ở bơm, dầu/…
Ảnh hưởng kinh doanhTúi không kín/không đạt chân không làm giảm thời gian bảo quản, tăng hàng lỗi/đổi trả và giảm năng suất đóng gói; máy có thể phải dừng giữa đơn hàng….
Dịch vụ nên bánGói cứu máy hút chân không SME: onsite 1-3M; đo vacuum + leak-test; bảo dưỡng/sửa bơm, van, gioăng, cảm biến 1-10M theo hạng mục; hợp đồng bảo trì the…
Kỹ thuật viên kiểm tra máy hút chân không tại xưởng SME Việt Nam - máy hút chân không
Ảnh hiện trường minh họa quy trình kiểm tra máy hút chân không trước khi thay linh kiện.

Tóm tắt nhanh

Với máy hút chân không, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Cơ sở chế biến thịt/cá, chè, hạt, thực phẩm khô, nông sản và xưởng đóng gói dùng máy chân không buồng 1-2 bơm.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu máy hút chân không cần ghi lại trước khi xử lý

Hiện tượng không hút được chân không/hút yếu cần đo độ chân không, kiểm tra dầu bơm, đường ống/van và rò rỉ; nguyên nhân không nhất thiết nằm ở riêng bơm.

1

Ghi chính xác hiện tượng máy hút chân không, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra máy hút chân không tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp máy hút chân không.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của máy hút chân không.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân máy hút chân không

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý máy hút chân không.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm máy hút chân không nặng hơn

Thay dầu bơm, chỉnh tăng thời gian hút, ép nắp buồng, thay gioăng hoặc mang riêng bơm đi sửa; nếu hệ thống rò thì thay bơm vẫn không đạt.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp máy hút chân không, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Túi không kín/không đạt chân không làm giảm thời gian bảo quản, tăng hàng lỗi/đổi trả và giảm năng suất đóng gói; máy có thể phải dừng giữa đơn hàng. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị chính, nên…

Câu hỏi thường gặp

Máy hút chân không có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu máy hút chân không lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy hút chân không và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

SME Việt Nam • căn đồng tâm

Căn Đồng Tâm Motor Bơm Quạt: Giảm Rung, Nóng Và Hỏng Khớp Nối

Căn đồng tâm cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

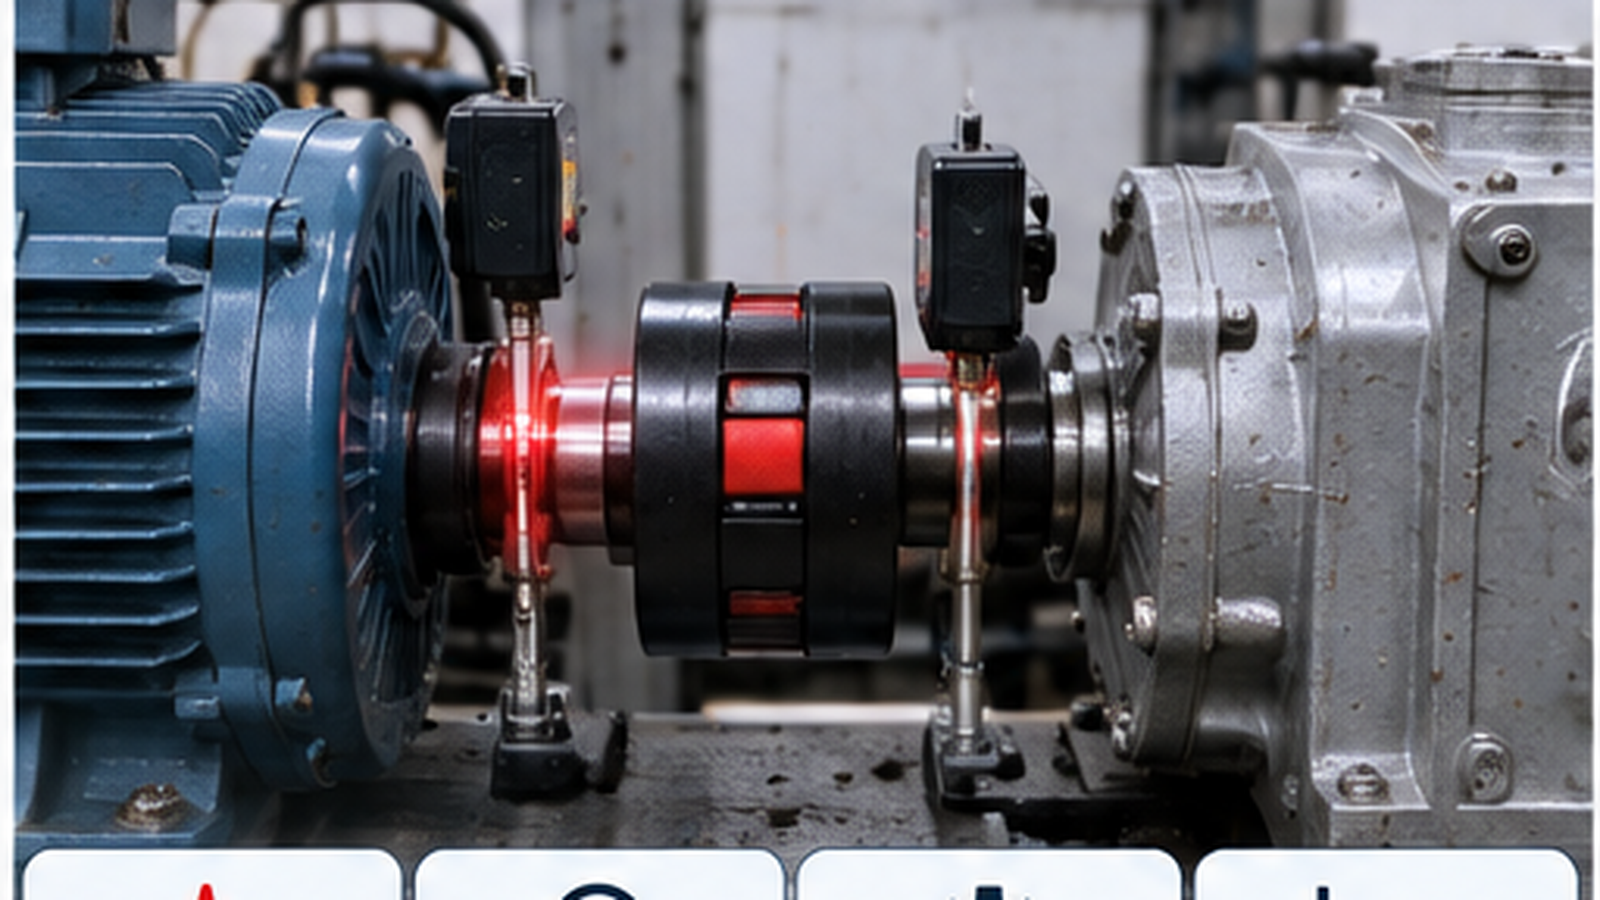
Motor-bơm-quạt-hộp số rung, nóng và hay hỏng khớp nối/phớt/vòng bi sau sửa chữa do hai trục bị lệch tâm/lệch góc. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là kỹ thuật tổng hợp / quản đốc / chủ xưởng. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.

Pain point chínhMotor-bơm-quạt-hộp số rung, nóng và hay hỏng khớp nối/phớt/vòng bi sau sửa chữa do hai trục bị lệch tâm/lệch góc; SME thường thay linh kiện hỏng nhưng…
Ảnh hưởng kinh doanhLặp lại chi phí vòng bi-phớt-coupling, motor tăng dòng, dừng máy và có thể hỏng bơm/hộp số; sự cố thường tái phát sau vài tháng….
Dịch vụ nên bánGói căn đồng tâm cụm motor-bơm/quạt: 1-4M/cụm tùy công suất; đo trước/sau + căn chỉnh + kiểm tra coupling; bán kèm đo rung định kỳ….
Kỹ thuật viên kiểm tra căn đồng tâm tại xưởng SME Việt Nam - căn đồng tâm
Ảnh hiện trường minh họa quy trình kiểm tra căn đồng tâm trước khi thay linh kiện.

Tóm tắt nhanh

Với căn đồng tâm, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Xưởng có bơm, quạt, máy khuấy, máy nén, hộp giảm tốc và cụm motor nối khớp; đặc biệt sau tháo lắp motor/bơm hoặc thay coupling.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu căn đồng tâm cần ghi lại trước khi xử lý

Lệch tâm tạo rung, nóng, phá khớp nối/phớt và bạc đạn; sai lệch lớn có thể dẫn đến hư bạc đạn và phớt bơm.

1

Ghi chính xác hiện tượng căn đồng tâm, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra căn đồng tâm tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp căn đồng tâm.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của căn đồng tâm.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân căn đồng tâm

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý căn đồng tâm.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm căn đồng tâm nặng hơn

Căn bằng thước thẳng/mắt, thay cao su khớp nối hoặc vòng bi rồi chạy; khi rung lại tiếp tục thay chi tiết mà không đo alignment.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp căn đồng tâm, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Lặp lại chi phí vòng bi-phớt-coupling, motor tăng dòng, dừng máy và có thể hỏng bơm/hộp số; sự cố thường tái phát sau vài tháng. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị chính, nên dừng có kiểm soát và…

Câu hỏi thường gặp

Căn đồng tâm có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu căn đồng tâm lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng căn đồng tâm và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.

SME Việt Nam • máy ép thủy lực

Máy Ép Thủy Lực Yếu, Chạy Chậm: Cách Tách Lỗi Bơm Van Xi Lanh

Máy ép thủy lực cần được kiểm tra theo dữ liệu hiện trường trước khi reset, chỉnh mò hoặc thay linh kiện.

Máy ép/xi lanh thủy lực chạy chậm, rung hoặc không đủ lực ép dù motor bơm vẫn chạy. Đây là dạng lỗi SME rất dễ xử lý sai nếu chỉ nhìn hiện tượng bên ngoài.

Người chịu áp lực thường là chủ xưởng / quản đốc / kỹ thuật tổng hợp. Mục tiêu là khôi phục máy nhanh nhưng vẫn giữ đủ dữ liệu để lỗi không lặp lại.

Pain point chínhMáy ép/xi lanh thủy lực chạy chậm, rung hoặc không đủ lực ép dù motor bơm vẫn chạy; kỹ thuật SME khó phân biệt do bơm mòn, van tràn/van điều khiển, lọ…
Ảnh hưởng kinh doanhKhông đủ lực ép gây sản phẩm lỗi, chu kỳ dài, máy dừng; thay nhầm bơm/van/xi lanh có thể tốn vài đến hàng chục triệu mà chưa hết lỗi….
Dịch vụ nên bánGói chẩn đoán thủy lực máy ép: onsite 2-5M; đo áp/lưu lượng + test bơm/van/xi lanh; sửa/thay theo hạng mục 3-30M+; upsell thay dầu-lọc định kỳ….
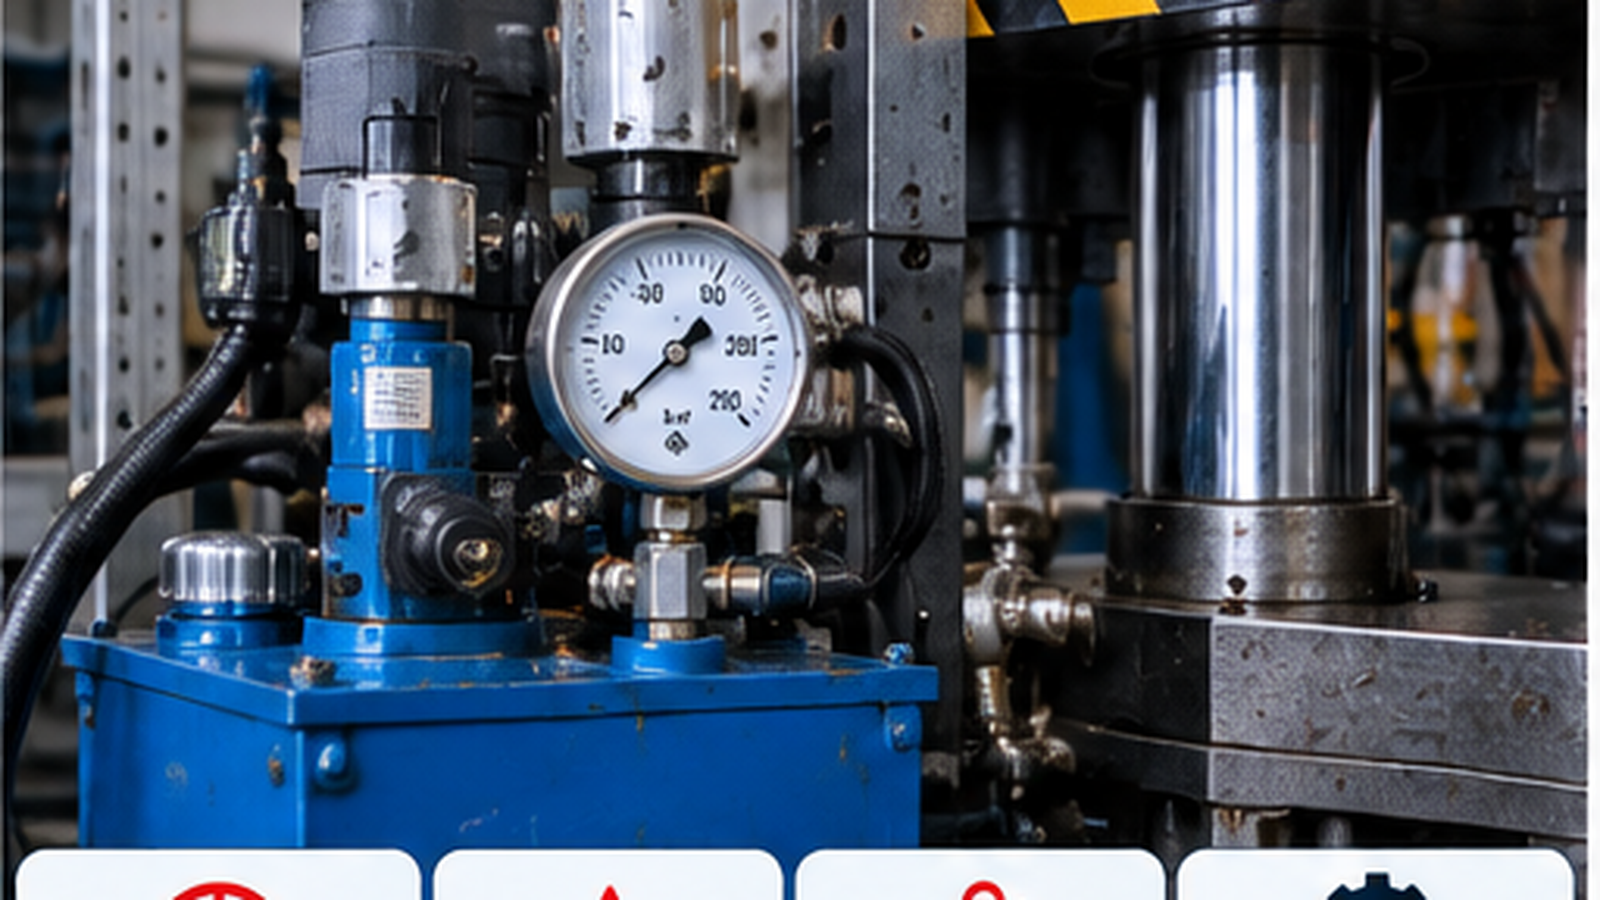
Kỹ thuật viên kiểm tra máy ép thủy lực tại xưởng SME Việt Nam - máy ép thủy lực
Ảnh hiện trường minh họa quy trình kiểm tra máy ép thủy lực trước khi thay linh kiện.

Tóm tắt nhanh

Với máy ép thủy lực, không nên chỉ reset hoặc chỉnh thông số theo cảm tính. Hãy ghi triệu chứng, điều kiện tải, thời điểm lỗi, linh kiện liên quan và kết quả đo trước/sau khi can thiệp.

Nếu máy đang dừng, xem thêm checklist dây chuyền dừng đột ngột. Nếu nghi lỗi nguồn điều khiển, đọc thêm nguồn 24VDC sụt áp làm mất tín hiệu.

Dành cho ai?

Bài này phù hợp với Xưởng cơ khí, dập/uốn, nhựa, cao su, ép phế liệu, sản xuất đồ kim loại; dùng bộ nguồn thủy lực nhưng không có kỹ thuật thủy lực chuyên sâu.

Đội bảo trì có thể dùng checklist này để tách nguyên nhân thật, còn chủ xưởng có cơ sở quyết định gọi hỗ trợ hay chuẩn bị vật tư.

Dấu hiệu máy ép thủy lực cần ghi lại trước khi xử lý

Áp suất thấp có thể do lọt khí, bơm sai tốc độ/mòn, van điều áp; xi lanh chậm/rung có thể do áp dao động, xi lanh bó, bơm mòn hoặc tải quá lớn.

1

Ghi chính xác hiện tượng máy ép thủy lực, thời điểm lỗi và trạng thái máy trước khi reset.

2

Chụp ảnh khu vực lỗi, tủ điện hoặc cụm cơ khí liên quan để so sánh trước/sau.

3

Ghi điều kiện tải, ca vận hành, sản phẩm đang chạy và thay đổi gần nhất.

4

So sánh với nguồn tham khảo hoặc bằng chứng kỹ thuật: nguồn Việt Nam liên quan.

Checklist kiểm tra máy ép thủy lực tại hiện trường

Đi theo thứ tự dưới đây giúp tránh thay nhầm linh kiện khi gặp máy ép thủy lực.

  • Không reset liên tục: giữ lại alarm, ảnh và trạng thái ban đầu của máy ép thủy lực.
  • Đo khi máy có tải: nhiều lỗi chỉ xuất hiện khi chạy thật, không thấy khi máy dừng.
  • Kiểm tra phần cơ: kẹt, bẩn, mòn, lệch hoặc thiếu bảo trì thường làm lỗi điện/điều khiển xuất hiện.
  • Kiểm tra nguồn và tín hiệu: nguồn yếu, dây lỏng hoặc tín hiệu nhiễu có thể tạo lỗi chập chờn.
  • So thông số cũ mới: xác định có thay sản phẩm, recipe, vật tư hoặc linh kiện gần đây không.
  • Chỉ thay linh kiện sau khi đo: ưu tiên đo/ghi kết quả thay vì thay theo phỏng đoán.
  • Lập phương án chống lặp: sau khi chạy lại, cần checklist bảo trì hoặc vật tư dự phòng.

Bảng khoanh vùng nguyên nhân máy ép thủy lực

Bảng này giúp quản đốc và kỹ thuật thống nhất cách xử lý máy ép thủy lực.

Triệu chứngNhóm nguyên nhânCách kiểm traKhi nên gọi hỗ trợ
Lỗi xuất hiện sau một thời gian chạyNhiệt, tải, bụi bẩn hoặc linh kiện xuống cấpĐo khi máy chạy đủ tải và so đầu ca/cuối caLỗi lặp lại sau reset
Lỗi xuất hiện ngay khi khởi độngNguồn, điều kiện khởi động hoặc cơ cấu kẹtKiểm tra nguồn, tải ban đầu và trạng thái bảo vệMáy không thể vào sản xuất
Lỗi lúc có lúc khôngDây, giắc, sensor, nhiễu hoặc điều kiện môi trườngGhi thời điểm, rung, nhiệt, ẩm và trạng thái tảiKhông tái hiện được khi thợ đến
Đã thay linh kiện nhưng vẫn lỗiChưa tìm đúng nguyên nhân gốcSo dữ liệu trước/sau và kiểm tra hệ liên quanChi phí sửa bắt đầu tăng mà máy chưa ổn

Các lỗi xử lý dễ làm máy ép thủy lực nặng hơn

Tăng chỉnh van áp, châm/thay dầu, thay phớt hoặc bơm theo kinh nghiệm; đôi khi tăng áp để cố đủ lực nhưng làm nóng dầu và lỗi quay lại.

Đừng chỉnh nhiều thứ cùng lúc

Khi gặp máy ép thủy lực, mỗi thay đổi nên có ảnh, số đo và kết quả. Chỉnh nhiều điểm cùng lúc làm mất dấu nguyên nhân thật.

Không cố chạy nếu có nguy cơ hỏng lớn hơn

Không đủ lực ép gây sản phẩm lỗi, chu kỳ dài, máy dừng; thay nhầm bơm/van/xi lanh có thể tốn vài đến hàng chục triệu mà chưa hết lỗi. Nếu lỗi đã ảnh hưởng an toàn, chất lượng hoặc thiết bị chính, nên dừng có kiểm…

Câu hỏi thường gặp

Máy ép thủy lực có nên reset rồi chạy tiếp không?

Chỉ nên reset sau khi đã ghi alarm, ảnh hiện trường và điều kiện vận hành. Nếu máy ép thủy lực lặp lại, cần đo và khoanh vùng nguyên nhân.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi làm dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, lịch sử alarm, model thiết bị, sơ đồ nếu có, và mô tả cách xưởng đang tự xử lý.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy ép thủy lực và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất bước đo tiếp theo và phương án xử lý theo mức độ khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Ghi dữ liệu đúng trước khi reset hoặc thay thiết bị. Bài viết dành cho đội bảo trì, quản lý sản xuất và kỹ sư tự động hóa.