Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • máy hút chân không

Máy Hút Chân Không Hút Yếu: 6 Điểm Leak Test Trước Khi Thay Bơm

Máy hút chân không nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
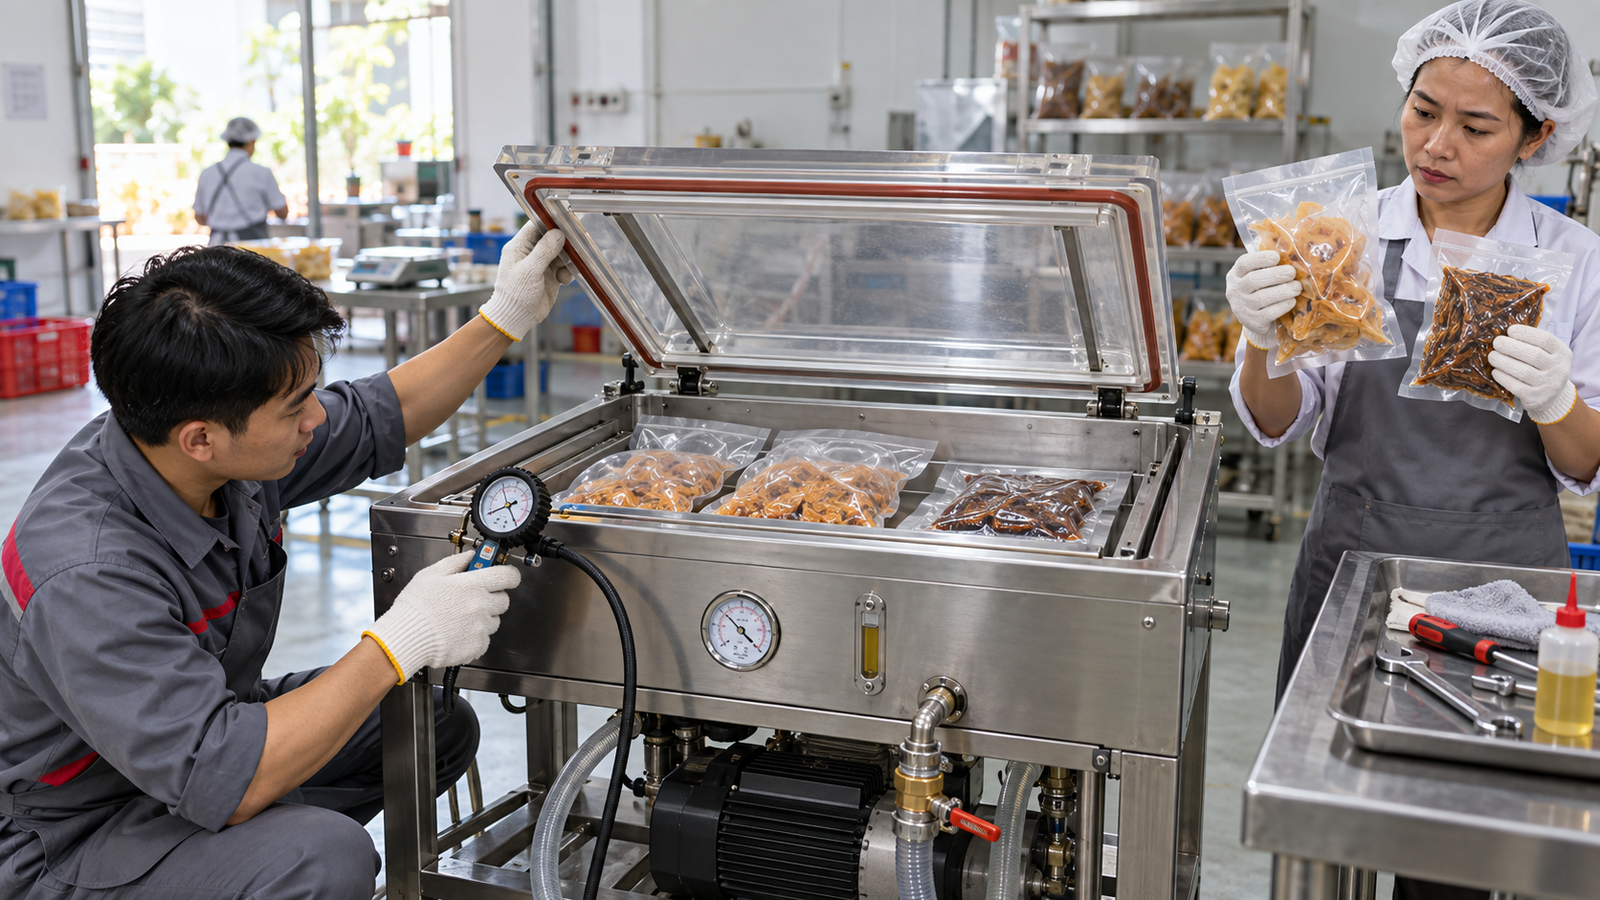
Kỹ thuật viên kiểm tra máy hút chân không tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy hút chân không theo bối cảnh sự cố thực tế.

Máy hút chân không vẫn chạy nhưng hút yếu, không đạt độ chân không, túi còn nhiều khí hoặc thời gian hút kéo dài.

Hút yếu cần leak test, không chỉ tăng thời gian hút

Lỗi có thể do rò gioăng/nắp, van hút-xả, dầu bơm, bơm yếu hoặc đường ống, không chỉ do thời gian hút.

6 Điểm Leak Test Trước Khi Thay Bơm

  1. Ghi rõ lúc lỗi máy hút chân không xuất hiện: sản phẩm, tốc độ, ca sản xuất và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu.
  3. Đo thời gian đạt áp thay vì chỉ nhìn túi xẹp.
  4. Test kín nắp buồng, gioăng và van bằng mẫu giữ áp.
  5. Kiểm dầu bơm: màu, mức dầu, mùi cháy và lịch thay.
  6. Nghe tiếng bơm và kiểm đường ống, van hút-xả.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Hút chậm dầnBơm/dầu xuống cấpThay dầu, đo lại áp và dòng bơm
Túi còn khíRò buồng/gioăng/vanLeak test từng vùng
Máy kêu toBơm mòn hoặc thiếu dầuDừng kiểm trước khi chạy ca dài

Tăng thời gian hút, ép lại mẻ, lau gioăng, thay dầu bơm hoặc gọi thợ khi máy đã hút rất yếu.

Túi còn khí làm giảm bảo quản, phải hút lại, mất năng suất và có thể dừng công đoạn đóng gói.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy hút chân không

Máy hút chân không có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy hút chân không, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy hút chân không và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • spindle CNC

Spindle CNC Rung, Hú, Nóng: 6 Phép Đo Trước Khi Hỏng Bạc Đạn

Spindle cnc nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

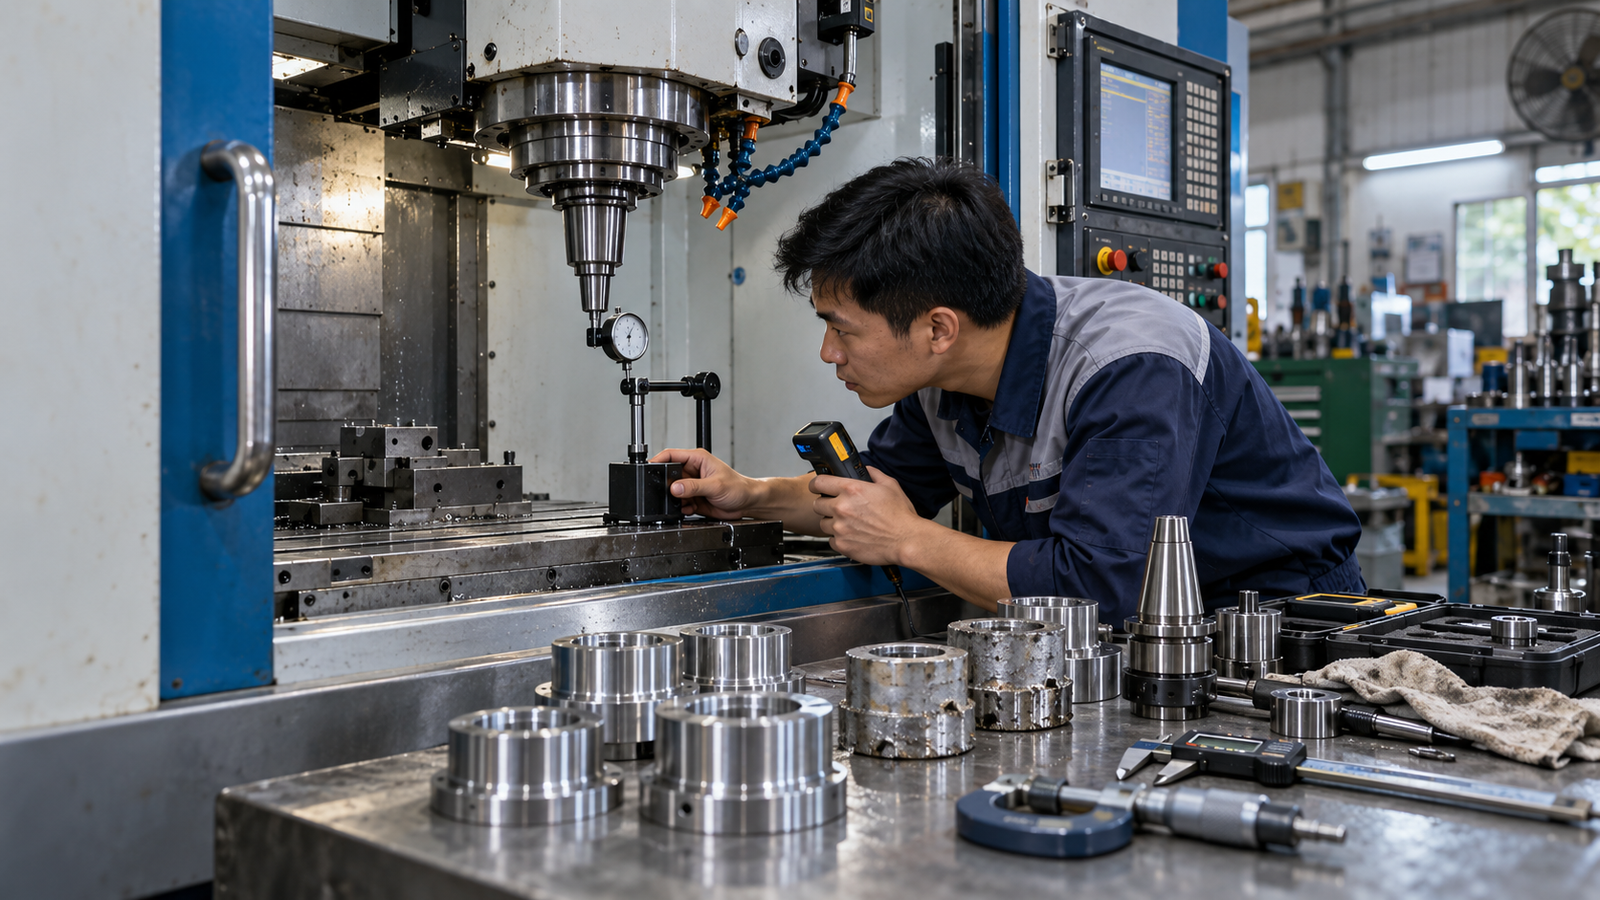
Kỹ thuật viên kiểm tra spindle CNC tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra spindle CNC theo bối cảnh sự cố thực tế.

Trục chính CNC bắt đầu rung, hú, nóng hoặc tăng độ đảo làm bề mặt gia công xấu nhưng máy vẫn còn chạy.

Không chỉ là dao

Dao và holder phải được loại trừ trước, nhưng spindle CNC rung/hú/nóng kéo dài thường cần đo rung, nhiệt và runout để tránh phá bạc đạn.

Dừng đúng lúc

Sai số và bề mặt xấu tạo phế phẩm/rework; nếu tiếp tục chạy có thể phá bạc đạn/côn trục và tăng chi phí phục hồi.

6 phép đo trước khi tháo spindle CNC

  1. Ghi lại thời điểm lỗi spindle CNC xuất hiện: ca, tốc độ, sản phẩm và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc so sánh sau can thiệp.
  3. Đo hoặc kiểm chứng bằng mẫu thật, không chỉ chạy không tải.
  4. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  5. Đo runout tại côn trục và tại dao/holder chuẩn.
  6. Ghi rung và tiếng ồn theo từng dải tốc độ spindle.
  7. Đo nhiệt vỏ spindle sau 10, 20 và 30 phút chạy.
  8. Kiểm làm mát, bôi trơn, khí làm sạch côn và tình trạng holder.
  9. So sánh bề mặt gia công trước và sau khi đổi dao/holder chuẩn.

Bảng quyết định tiếp tục chạy hay tháo sửa

Dấu hiệuNghi ngờKhuyến nghị
Rung tăng theo tốc độMất cân bằng, bạc đạn hoặc holderĐo rung và test holder chuẩn
Nóng bất thườngBạc đạn, bôi trơn hoặc làm mátDừng kiểm tra trước khi chạy đơn dài
Sai số/runout tăngCôn trục, bạc đạn hoặc va chạm trước đóĐo runout và lên phương án tháo sửa

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về spindle CNC

Spindle cnc có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với spindle CNC, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng spindle CNC và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy sấy khí

Máy Sấy Khí Nén Vẫn Có Nước: 6 Điểm Kiểm Điểm Sương

Máy sấy khí nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

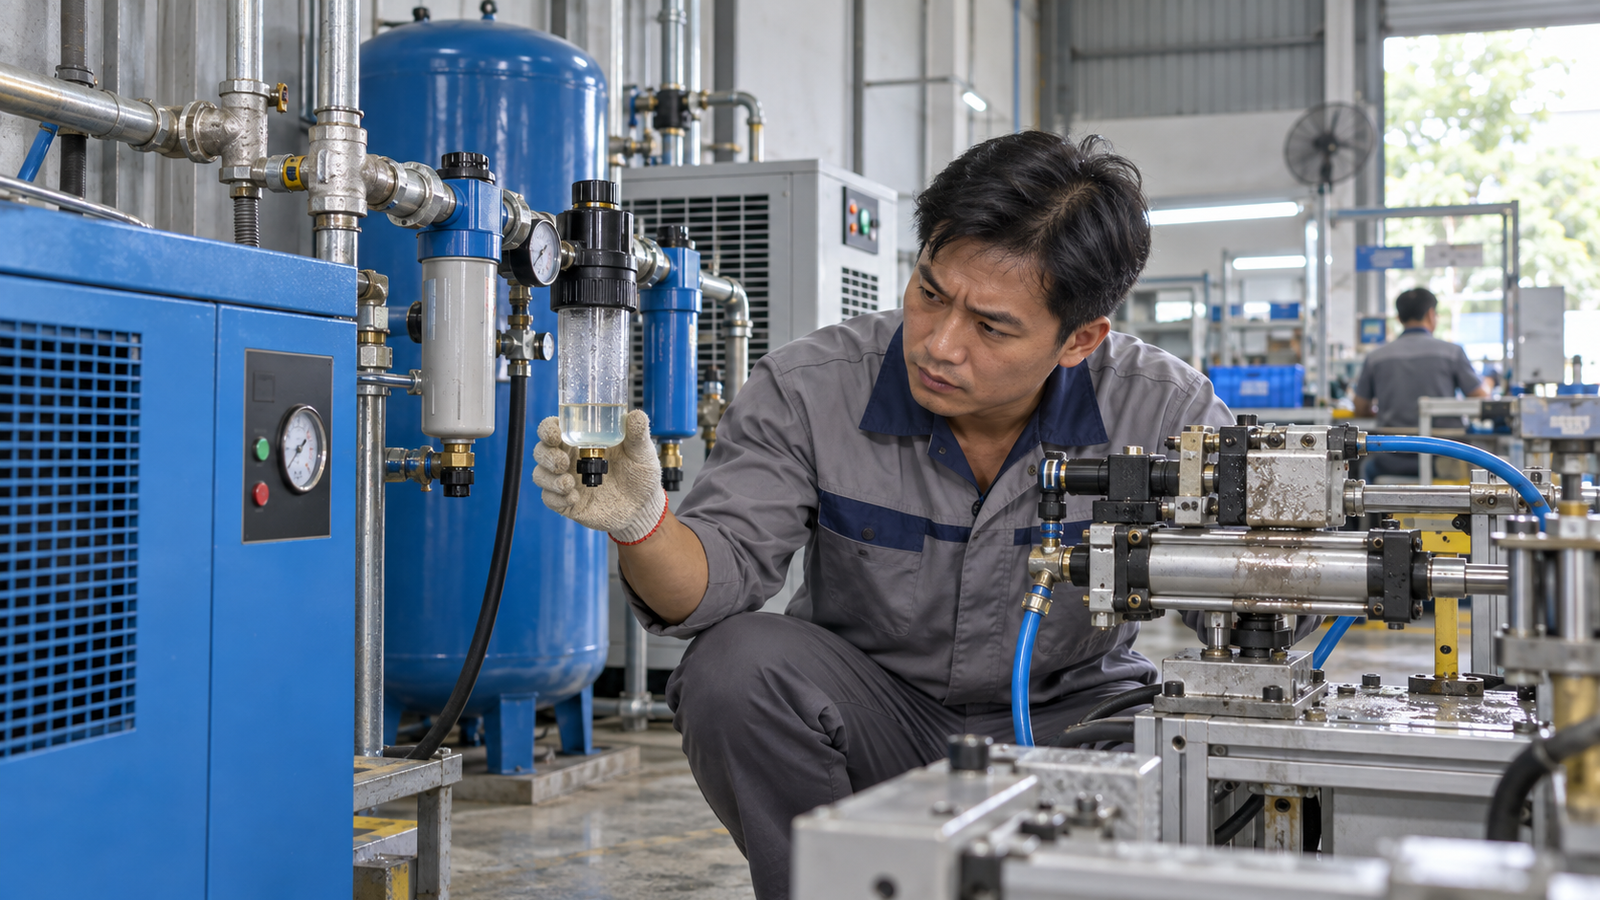
Kỹ thuật viên kiểm tra máy sấy khí tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy sấy khí theo bối cảnh sự cố thực tế.

Đường khí nén sau máy sấy khí vẫn có nước hoặc điểm sương không ổn định làm van, xi lanh và dụng cụ đầu cuối nhanh hỏng.

ĐoĐiểm sương và nước ngưng sau dryer.
TảiLưu lượng, nhiệt khí vào và môi trường.
XảDrain, lọc, bình chứa và dàn trao đổi nhiệt.

6 điểm kiểm khi khí sau máy sấy vẫn có nước

  1. Ghi lại thời điểm lỗi máy sấy khí xuất hiện: ca, tốc độ, sản phẩm và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc so sánh sau can thiệp.
  3. Đo hoặc kiểm chứng bằng mẫu thật, không chỉ chạy không tải.
  4. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  5. Đo điểm sương hoặc ít nhất kiểm nước ngưng ở nhiều điểm sau máy sấy khí.
  6. Kiểm nhiệt khí vào, nhiệt môi trường và mức tải so với công suất dryer.
  7. Vệ sinh dàn nóng/dàn trao đổi nhiệt và kiểm quạt giải nhiệt.
  8. Kiểm bộ tách nước, auto drain, lọc thô/lọc tinh và chiều lắp lọc.
  9. So sánh tình trạng khi chạy ít tải và khi toàn xưởng dùng khí cao điểm.

Bảng tìm nguồn nước trong khí nén

Dấu hiệuNghi ngờCách kiểm
Có nước sau dryerDryer quá tải hoặc tách nước/xả nước lỗiĐo điểm sương và kiểm drain
Van/xi lanh hỏng lặp lạiChất lượng khí kém ở đầu cuốiKiểm nước ở nhánh xa nhất
Chỉ lỗi giờ cao điểmLưu lượng vượt công suất dryerSo tải máy nén và dryer

Nước trong khí gây rỉ đường ống, kẹt van/xi lanh, lỗi sơn và downtime lặp lại ở thiết bị đầu cuối.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy sấy khí

Máy sấy khí có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy sấy khí, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy sấy khí và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

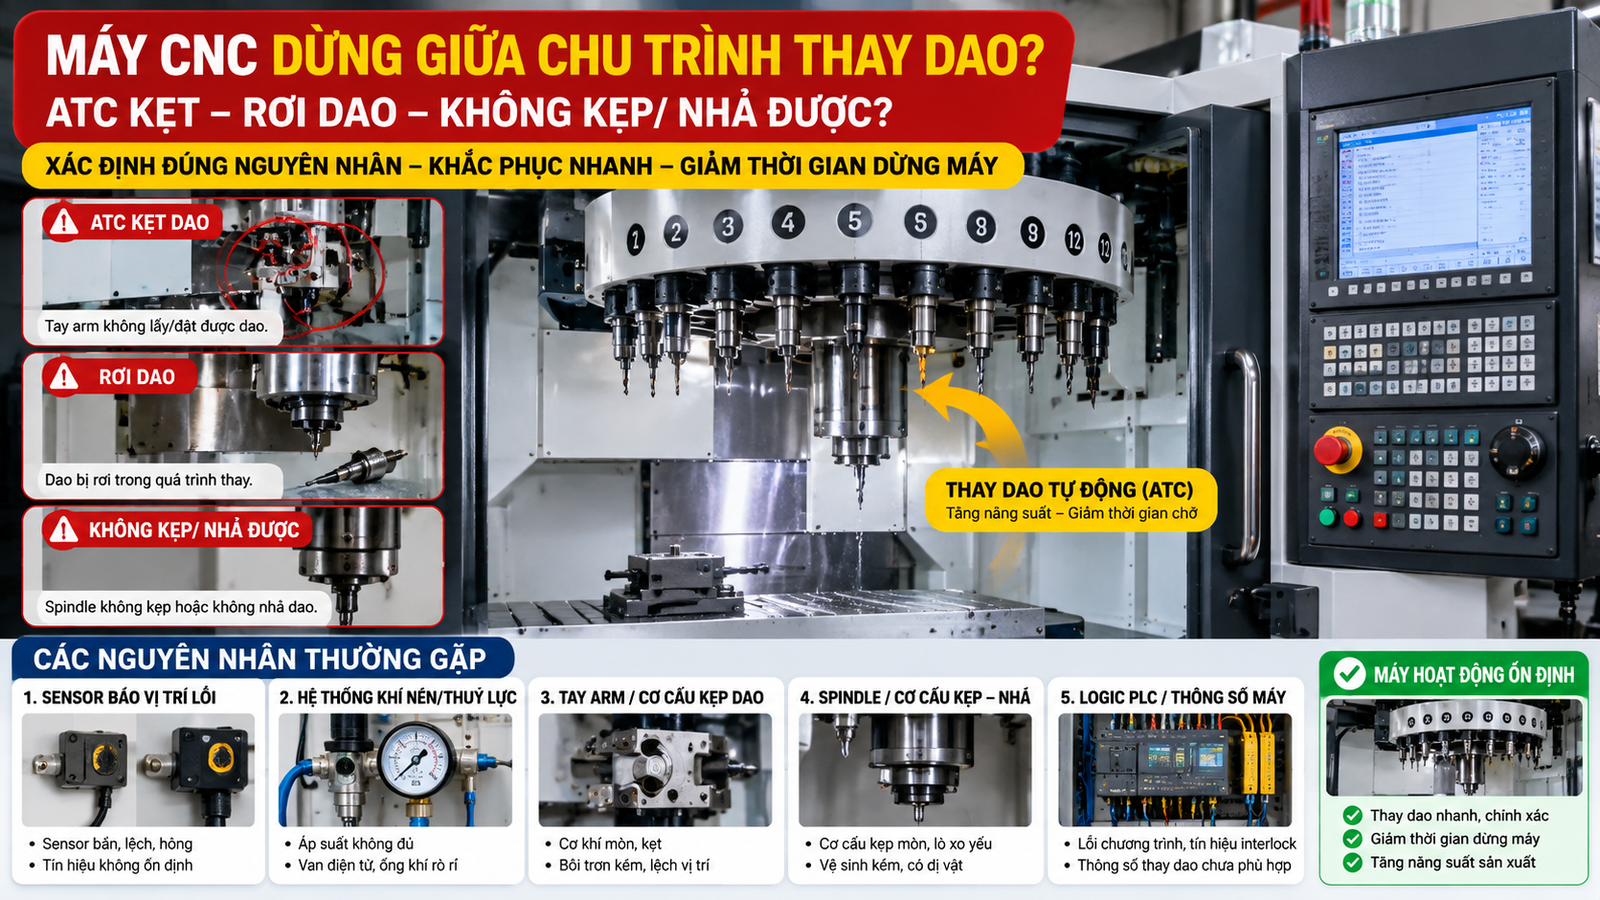
SME Việt Nam • ATC CNC

ATC CNC Kẹt Thay Dao: 7 Bước Recovery Không Làm Lệch Trạng Thái

Atc cnc nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra ATC CNC tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra ATC CNC theo bối cảnh sự cố thực tế.

Máy CNC dừng giữa chu trình thay dao, ATC kẹt/rơi dao hoặc không kẹp-nhả được. Reset hoặc tắt máy sai lúc ATC đang giữa chu trình có thể làm mất trạng thái và khó recovery hơn.

Ca xử lý nên bắt đầu từ trạng thái

Với ATC CNC, câu hỏi đầu tiên không phải thay sensor nào, mà là tay thay dao đang ở bước nào trong chu trình và PLC đang thấy tín hiệu gì.

7 điểm ghi trước khi recovery

  • Ghi lại thời điểm lỗi ATC CNC xuất hiện: ca, tốc độ, sản phẩm và người vận hành.
  • Chụp hiện trạng trước khi chỉnh để có mốc so sánh sau can thiệp.
  • Đo hoặc kiểm chứng bằng mẫu thật, không chỉ chạy không tải.
  • Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  • Ghi alarm, tool number, vị trí arm, trạng thái kẹp/nhả dao và vị trí magazine.
  • Kiểm áp khí hoặc thủy lực ngay lúc lỗi, không chỉ lúc máy đứng yên.
  • Đọc I/O sensor kẹp dao, arm home, arm forward, magazine position.
  • Kiểm cơ khí tay arm, holder, kẹp dao và vật cản trong vùng thay dao.
  • Recovery theo manual hoặc ATC recovery mode, tránh tắt nguồn giữa chu trình.

Bảng khoanh vùng ATC CNC

Dấu hiệuKhả năngHành động
Dừng giữa thay daoMất tín hiệu sensor hoặc sai trạng thái PLCĐọc I/O và xác nhận vị trí cơ khí
Rơi dao/không kẹpKẹp dao, áp khí/thủy lực hoặc cơ cấu giữKiểm áp và cơ cấu kẹp trước khi chạy lại
Arm kẹtLệch cơ khí, va chạm hoặc vật cảnTháo tải, đưa về home theo trình tự recovery

Dừng toàn bộ máy CNC, mất giờ gia công, trễ giao chi tiết và có nguy cơ va chạm/rơi dao gây hỏng holder, tay ATC hoặc spindle.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về ATC CNC

Atc cnc có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với ATC CNC, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng ATC CNC và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

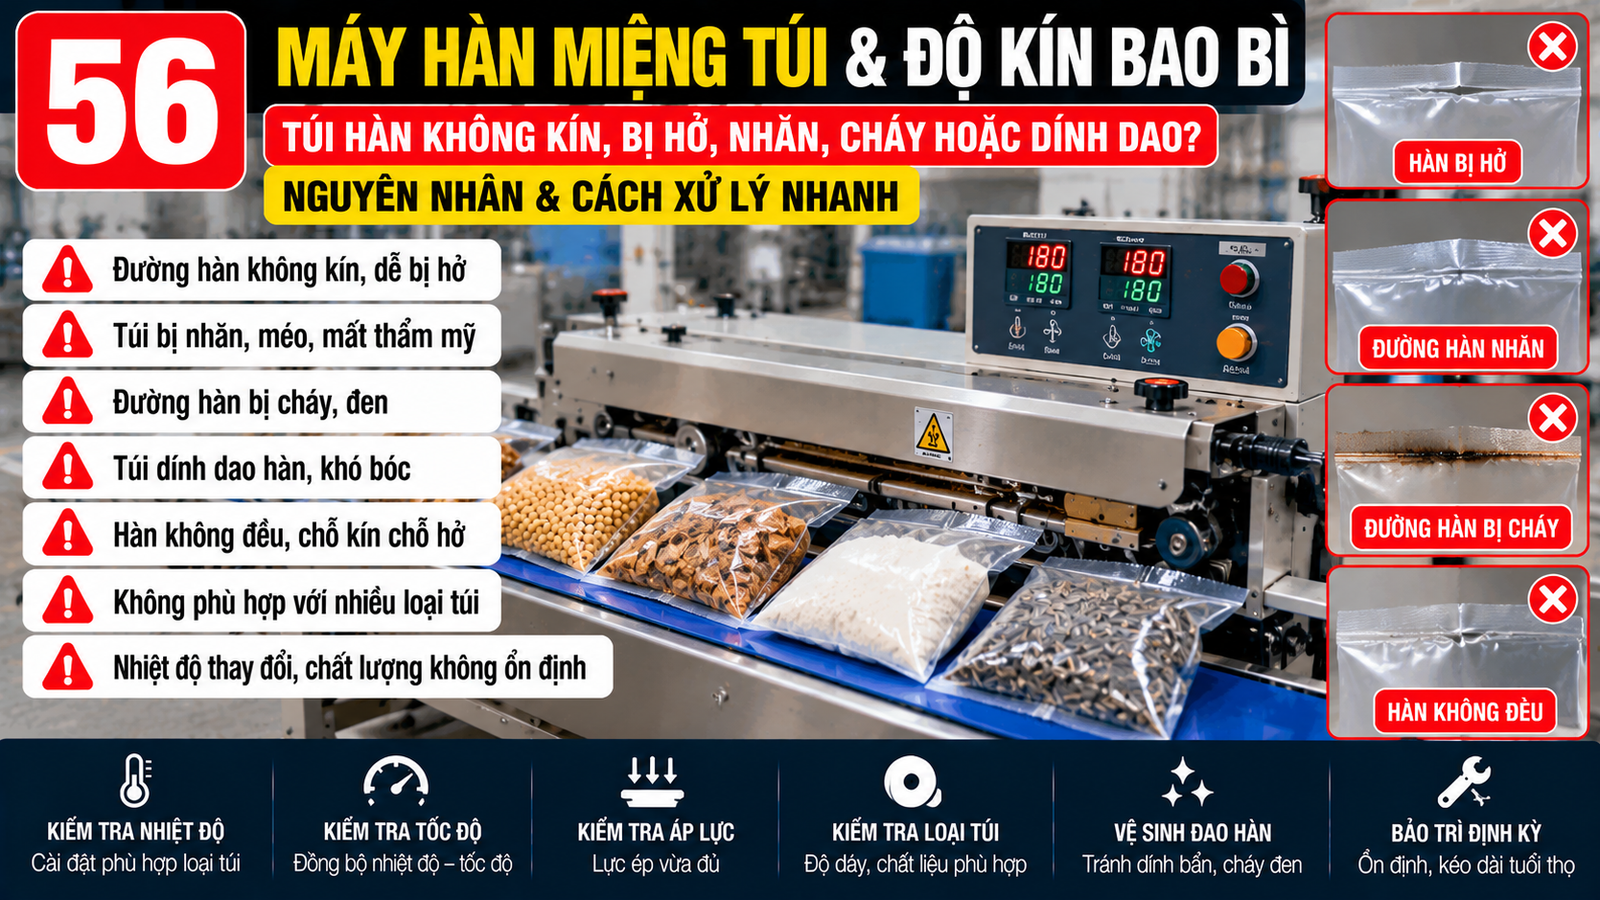
SME Việt Nam • máy hàn miệng túi

Máy Hàn Miệng Túi Đường Hàn Yếu: 6 Kiểm Tra Nhiệt Và Tốc Độ

Máy hàn miệng túi nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy hàn miệng túi tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy hàn miệng túi theo bối cảnh sự cố thực tế.

Máy hàn miệng túi liên tục vẫn chạy nhưng đường hàn yếu, không kín hoặc bị ăn/cháy túi. Nếu chỉ tăng nhiệt hoặc giảm tốc, xưởng dễ bỏ sót nhiệt thực, băng hàn, lực ép con lăn và vật liệu bao bì.

Đừng chỉ tăng nhiệt

Máy hàn miệng túi cần đúng cửa sổ nhiệt, tốc độ và lực ép. Tăng nhiệt quá tay có thể chuyển lỗi từ hàn không kín sang cháy hoặc ăn túi.

6 kiểm tra trước khi thay dây nhiệt

  1. Ghi lại thời điểm lỗi máy hàn miệng túi xuất hiện: ca, tốc độ, sản phẩm và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc so sánh sau can thiệp.
  3. Đo hoặc kiểm chứng bằng mẫu thật, không chỉ chạy không tải.
  4. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  5. Đo nhiệt thực tế tại vùng hàn, không chỉ nhìn đồng hồ cài đặt.
  6. Kiểm tốc độ băng tải và thời gian túi đi qua cụm hàn.
  7. Kiểm băng teflon, dây nhiệt, con lăn ép và lực ép hai bên.
  8. Test lại bằng đúng loại túi, độ dày túi và sản phẩm đang đóng.
  9. Lưu recipe nhiệt-tốc độ theo từng loại bao bì.

Bảng đọc nhanh lỗi đường hàn

Hiện tượngNghi ngờCách kiểm
Đường hàn yếu, bungNhiệt thấp, tốc độ cao hoặc lực ép yếuĐo nhiệt thực và test giảm tốc từng bước
Túi cháy/ăn mépNhiệt cao, băng hàn mòn hoặc dính bẩnKiểm băng teflon và mặt tiếp xúc
Hàn lệch hai bênCon lăn ép hoặc băng tải lệchKiểm lực ép và độ song song cụm hàn

Bao bì không kín làm thực phẩm hoặc nông sản hút ẩm, lọt khí, giảm bảo quản và có thể phải đóng gói lại cả lô.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy hàn miệng túi

Máy hàn miệng túi có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy hàn miệng túi, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy hàn miệng túi và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

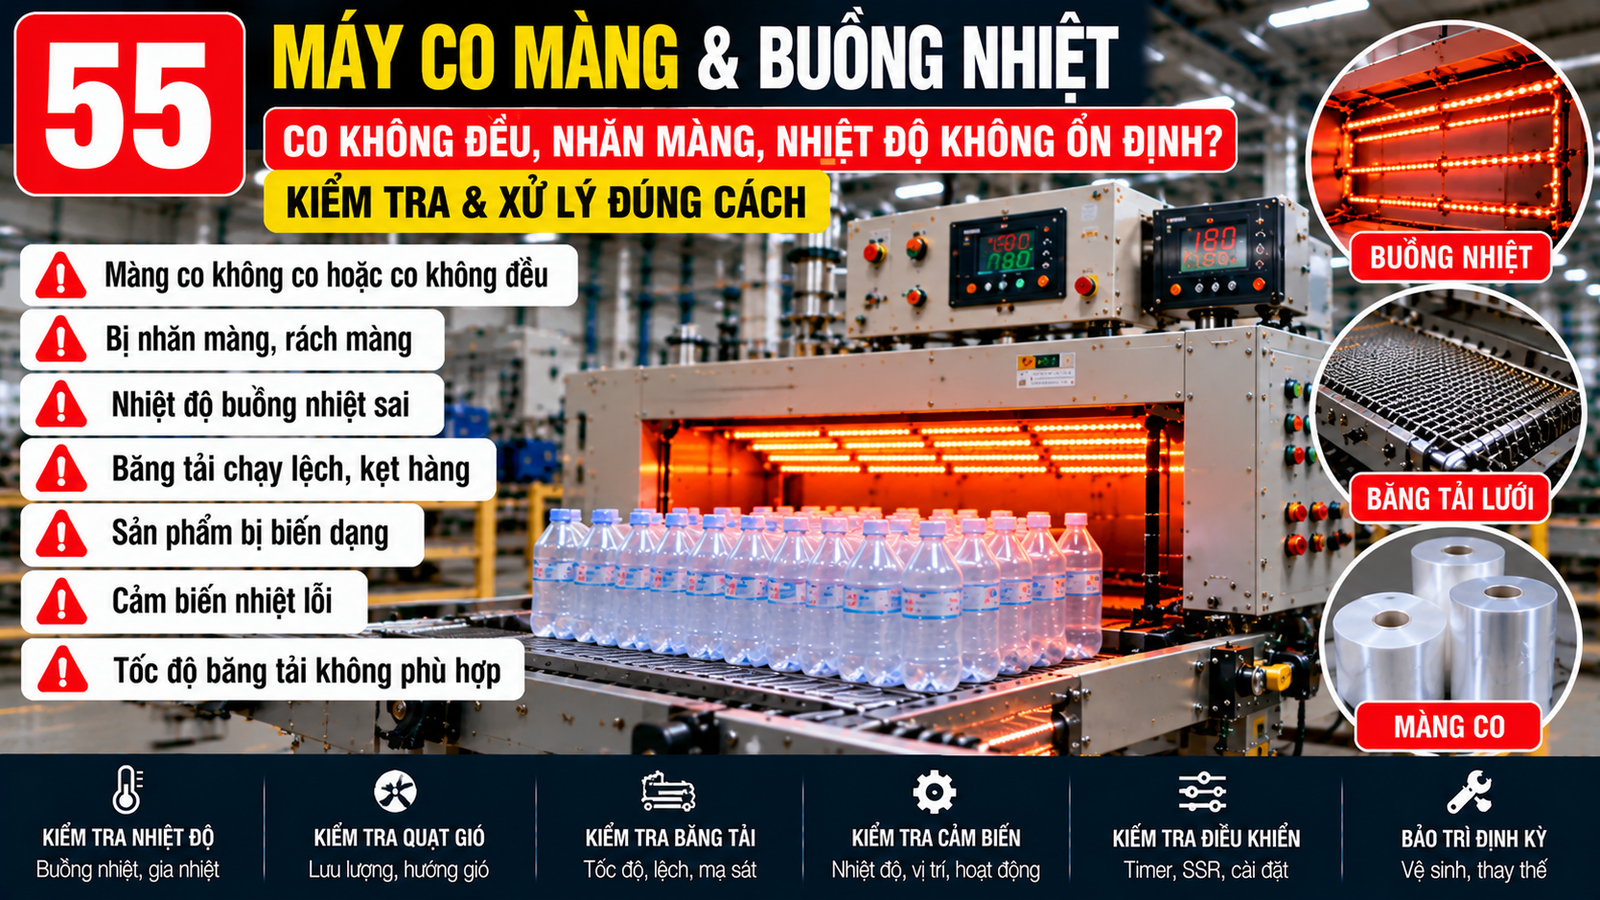
SME Việt Nam • máy co màng

Máy Co Màng Không Ôm Sát, Bị Cháy Nhăn: 6 Thông Số Buồng Nhiệt Cần Kiểm

Máy co màng nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy co màng tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy co màng trong bối cảnh sản xuất SME.

Máy co màng nhiệt vẫn chạy băng tải nhưng màng co không ôm sát, co không đều hoặc bị cháy/nhăn. Nếu chỉ tăng giảm nhiệt độ/tốc độ, xưởng dễ bỏ sót điện trở, quạt tuần hoàn, cảm biến nhiệt, băng tải hoặc loại màng.

Biên bản kiểm tra: Máy co màng cần được đo nhiệt thực tế trong buồng và kiểm quạt tuần hoàn, vì màn hình nhiệt đúng không chứng minh màng đang nhận nhiệt đều.

NhiệtĐo nhiệt thực tế, không chỉ nhìn bộ điều khiển.
GióQuạt tuần hoàn quyết định co đều hay lệch vùng.
Tốc độThời gian lưu trong buồng ảnh hưởng trực tiếp độ ôm.

6 thông số buồng nhiệt cần kiểm

  • Đo nhiệt thực tế trong buồng máy co màng tại nhiều vị trí, không chỉ đọc màn hình.
  • Đo dòng từng nhánh điện trở để phát hiện heater yếu hoặc đứt một phần.
  • Kiểm quạt tuần hoàn: gió yếu làm màng co không đều dù nhiệt đặt đúng.
  • Kiểm tốc độ băng tải và thời gian sản phẩm nằm trong buồng.
  • Đối chiếu loại màng, độ dày màng và hướng cuộn màng.
  • Lưu recipe nhiệt-tốc độ theo từng kích thước sản phẩm.

Bảng đọc lỗi máy co màng

Dấu hiệuNghi ngờCách kiểm
Màng không ôm sátNhiệt thấp, tốc độ nhanh hoặc màng không phù hợpTăng thời gian lưu và test loại màng
Màng cháy/nhănNhiệt quá cao hoặc gió lệchĐo nhiệt nhiều điểm và kiểm quạt
Co lệch một bênHeater/quạt/băng tải lệchĐo dòng heater và kiểm tốc độ băng tải

Tăng nhiệt khi màng chưa co, giảm nhiệt khi cháy, giảm tốc băng tải hoặc cho sản phẩm chạy lại lần hai; thường chưa đo độ đồng đều nhiệt/quạt và dòng từng nhánh heater.

Bao bì nhăn/cháy/lỏng làm ngoại quan xấu, phải đóng lại hoặc loại màng; giảm tốc để chữa tạm làm mất năng suất.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy co màng

Máy co màng có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy co màng, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy co màng và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy ép cám viên

Máy Ép Cám Viên Chạy Ì, Tắc Sàng: 7 Kiểm Tra Trước Khi Thay Motor

Máy ép cám viên nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy ép cám viên tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy ép cám viên trong bối cảnh sản xuất SME.

Máy ép cám viên chạy ì, tắc sàng hoặc không ép ra viên dù motor vẫn chạy. Cơ sở SME dễ nghi motor/hộp số trong khi lỗi có thể nằm ở độ ẩm nguyên liệu, cấp liệu quá nhiều, khe quả lô-mặt sàng hoặc điện áp yếu.

Biên bản kiểm tra: Máy ép cám viên chạy ì cần đo dòng tải và kiểm độ ẩm nguyên liệu trước khi kết luận motor hoặc hộp số đã hỏng.

Đừng thay motor vội

Máy ép cám viên chạy ì có thể do nguyên liệu, cấp liệu, sàng/quả lô hoặc nguồn điện. Thay motor khi chưa đo dòng tải thường không xử lý gốc.

Rủi ro

Giảm năng suất, viên không đạt chất lượng, tắc máy giữa mẻ và mất thời gian vệ sinh; cố chạy khi quá tải/điện yếu có thể cháy motor.

7 kiểm tra trước khi thay motor máy ép cám viên

  1. Ghi rõ lỗi máy ép cám viên xảy ra khi chạy sản phẩm nào, tốc độ nào và ca nào.
  2. Chụp lại màn hình thông số, vị trí cơ khí/cảm biến và tình trạng vật tư trước khi chỉnh.
  3. Test lại với sản phẩm thật, không chỉ chạy không tải hoặc thử vài mẫu rời.
  4. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  5. Đo điện áp và dòng motor lúc không tải, lúc cấp liệu và lúc máy bắt đầu ì.
  6. Kiểm độ ẩm nguyên liệu, độ mịn và tỷ lệ phối trộn trước khi đổ thêm nước.
  7. Kiểm khe quả lô-mặt sàng, độ mòn sàng và tình trạng tắc lỗ.
  8. Giảm cấp liệu từng bước để xem máy hồi tốc hay vẫn ì.
  9. Sau khi vệ sinh/căn chỉnh, chạy mẫu nhỏ trước khi ép cả mẻ.

Bảng khoanh vùng máy ép cám viên

Dấu hiệuKhả năngViệc nên làm
Không ra viênĐộ ẩm/khe ép/sàng chưa phù hợpTest lại nguyên liệu và khe quả lô-sàng
Máy ì khi cấp liệuQuá tải, cấp liệu nhiều hoặc điện yếuĐo dòng, giảm cấp liệu và kiểm nguồn
Tắc sàng lặp lạiNguyên liệu không đạt hoặc sàng mòn/tắcVệ sinh sàng, chỉnh độ ẩm và lịch bảo dưỡng

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy ép cám viên

Máy ép cám viên có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy ép cám viên, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy ép cám viên và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

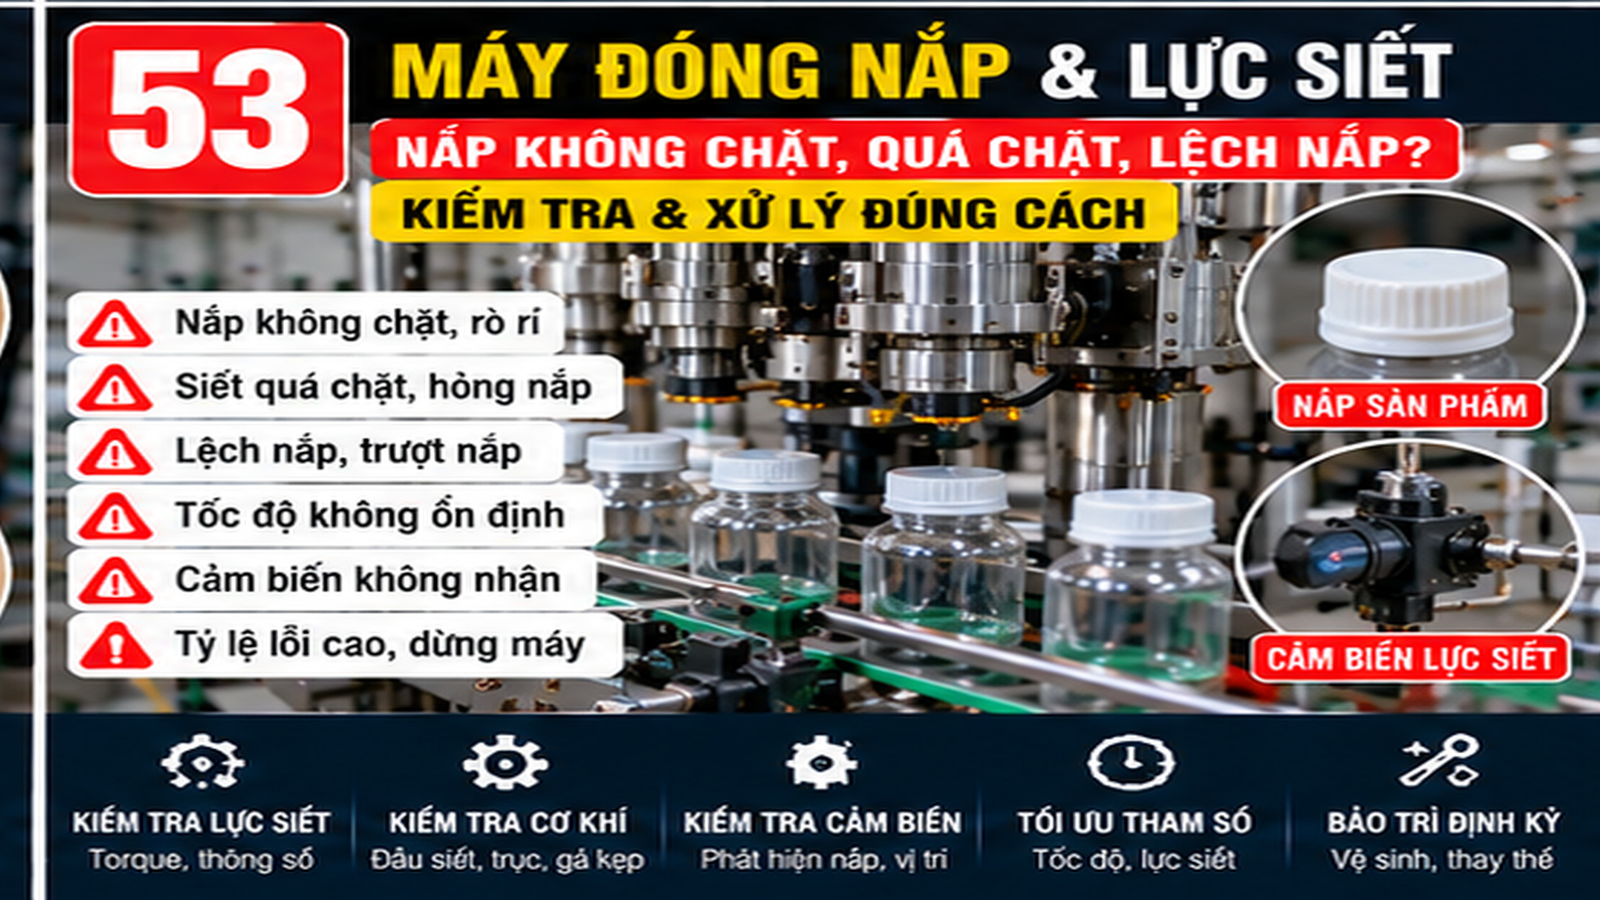
SME Việt Nam • máy đóng nắp

Máy Đóng Nắp Lực Siết Không Đều: 5 Bước Chuẩn Torque Theo SKU

Máy đóng nắp nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy đóng nắp tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy đóng nắp trong bối cảnh sản xuất SME.

Máy đóng nắp chai/hũ vẫn chạy nhưng nắp lúc lỏng gây rò rỉ, lúc quá chặt khó mở hoặc lệch ren. Nếu chỉnh tốc độ/lực siết theo cảm tính, lỗi thường quay lại khi đổi nắp, đổi chai hoặc đổi sản phẩm.

Biên bản kiểm tra: Máy đóng nắp nên có biên bản torque theo từng SKU: mẫu thử, lực siết, lỗi rò, lỗi lệch ren và thông số đầu siết sau khi chỉnh.

Đọc lỗi bằng torque

Với máy đóng nắp, cảm giác tay không đủ để chốt chất lượng. Cần có mẫu torque hoặc tiêu chuẩn mở nắp riêng cho từng SKU.

5 bước chuẩn lực siết nắp

  1. Chọn 10-20 chai mẫu ở tốc độ sản xuất thật và đánh dấu vị trí lỗi.
  2. Kiểm cữ giữ chai: chai có xoay, nghiêng hoặc trượt khi đầu siết tác động không.
  3. Kiểm đầu siết, bánh siết, cao su tiếp xúc và chiều cao đầu máy.
  4. Chạy test torque hoặc test rò với mẫu đại diện từng SKU.
  5. Lưu thông số lực siết, tốc độ và chiều cao cho từng chai/nắp.

Bảng phân biệt nắp lỏng, quá chặt và lệch ren

LỗiNghi ngờCách xử lý
Nắp lỏng, ròTorque thấp hoặc chai trượtTăng lực có kiểm soát và chỉnh cữ giữ chai
Nắp quá chặtTorque cao hoặc đầu siết giữ quá lâuGiảm lực/tốc độ và đo mẫu sau khi nguội
Lệch renCấp nắp, căn đầu hoặc chai không thẳngKiểm phễu cấp nắp, cữ chai và đầu siết

Torque phải điều chỉnh theo chai/nắp. Nắp quá chặt khiến khách khó mở, quá lỏng gây rò rỉ; cữ chai và đầu siết ảnh hưởng trực tiếp độ kín.

Rò sản phẩm, hỏng ren/nắp, phải đóng lại hoặc loại hàng; nắp quá chặt làm khách khó sử dụng và tăng khiếu nại.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy đóng nắp

Máy đóng nắp có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy đóng nắp, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy đóng nắp và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy đóng đai

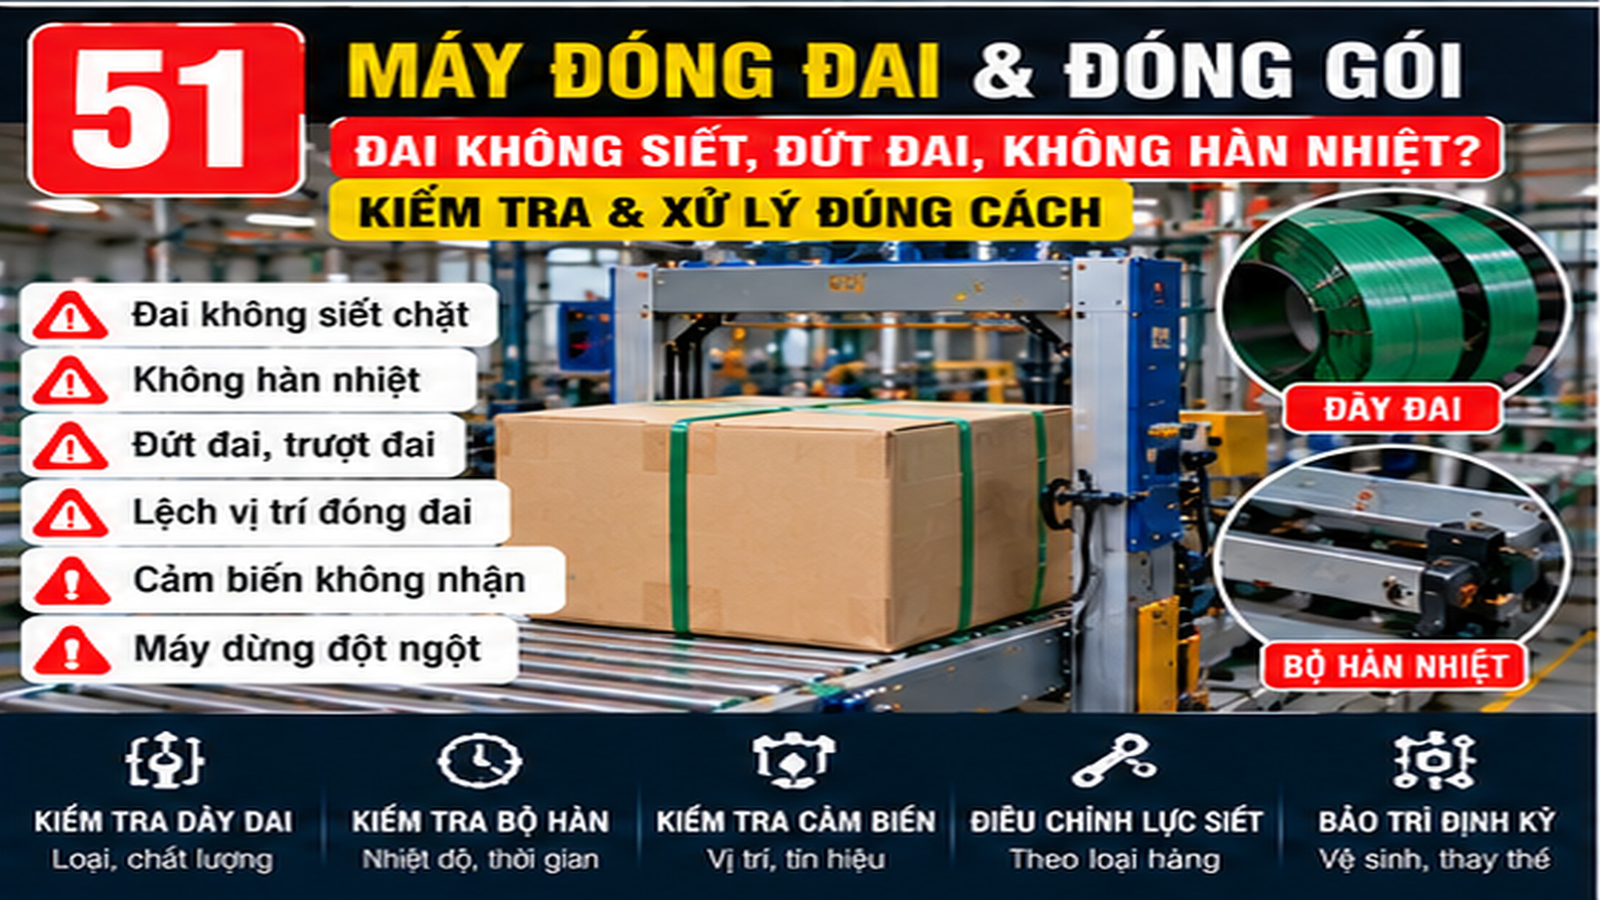
Máy Đóng Đai Siết Không Chặt: 7 Điểm Kiểm Lực Căng Và Mối Hàn

Máy đóng đai nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy đóng đai tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy đóng đai trong bối cảnh sản xuất SME.

Máy đóng đai thùng vẫn chạy nhưng dây siết không đủ chặt, mối hàn nhiệt yếu/bung hoặc máy phóng-rút dây không ổn định. Nếu chỉ tăng lực căng hoặc tăng thời gian hàn, lỗi có thể chuyển từ kiện lỏng sang dây cháy hoặc mối nối giòn.

Biên bản kiểm tra: Máy đóng đai cần được kiểm theo cả lực căng và mối hàn, vì chỉ tăng thời gian hàn có thể làm dây cháy nhưng kiện vẫn không chắc.

Case hiện trường

Với máy đóng đai, mối hàn bung và lực siết yếu phải được nhìn như một chuỗi: dây đai, cơ cấu kéo, dao ép, nhiệt hàn và thời gian ép.

7 điểm kiểm lực căng và mối hàn

  1. Ghi rõ lỗi máy đóng đai xảy ra khi chạy sản phẩm nào, tốc độ nào và ca nào.
  2. Chụp lại màn hình thông số, vị trí cơ khí/cảm biến và tình trạng vật tư trước khi chỉnh.
  3. Test lại với sản phẩm thật, không chỉ chạy không tải hoặc thử vài mẫu rời.
  4. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.
  5. Kiểm đúng loại dây đai: bản rộng, độ dày, độ cứng và bề mặt dây.
  6. Kiểm dao ép/bộ hàn: bẩn, mòn, lệch mặt hoặc nhiệt không đủ.
  7. Kiểm motor/cơ cấu kéo: phóng-rút dây có trượt, giật hoặc không đủ hành trình không.
  8. Kiểm nguồn khí/điện nếu máy dùng khí nén hoặc motor kéo riêng.
  9. Test mối hàn bằng kéo tay và lắc kiện sau khi nguội, không chỉ nhìn lúc vừa hàn.

Bảng xử lý máy đóng đai

Dấu hiệuNghi ngờCách kiểm
Dây siết lỏngLực căng, cơ cấu kéo hoặc dây trượtTest lực siết ở 3 mức và quan sát puly/kẹp dây
Mối hàn bungNhiệt hàn, thời gian ép hoặc dao hàn bẩn/mònKiểm bề mặt mối hàn sau khi nguội
Phóng dây không ổn địnhMotor, cảm biến hoặc đường dẫn dâyVệ sinh đường dẫn và test cảm biến hành trình

Tăng lực siết, tăng thời gian hàn, đổi cuộn dây, vệ sinh dao hoặc gọi nơi bán máy; khi không có kỹ thuật hỗ trợ thì chuyển sang đóng tay tạm.

Kiện bung trong vận chuyển, phải đóng lại, giảm tốc xuất hàng và tăng nhân công; nếu máy dừng đúng lúc giao đơn lớn có thể gây trễ xe hoặc trễ giao hàng.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy đóng đai

Máy đóng đai có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy đóng đai, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy đóng đai và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • màng seal

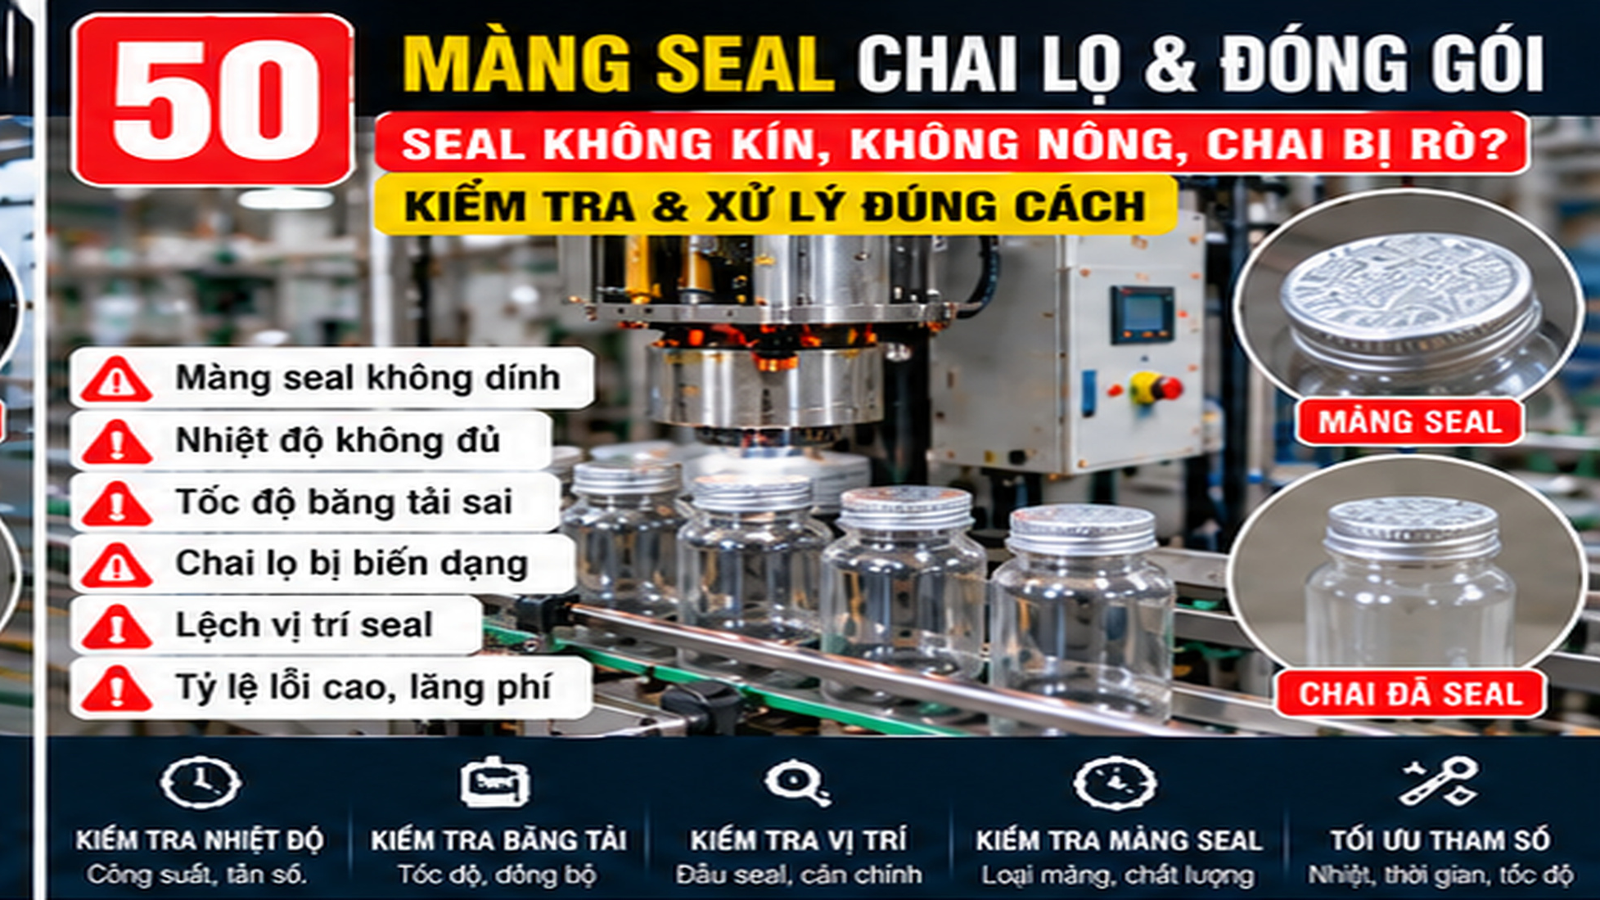
Màng Seal Chai Lọ Không Kín: Cửa Sổ Nhiệt, Tốc Độ Và Vật Liệu Cần Kiểm

Màng seal nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra màng seal tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra màng seal theo đúng bối cảnh vận hành tại xưởng SME.

Màng seal nhôm trên chai/lọ dán không kín hoặc độ bám không đều làm sản phẩm dễ hút ẩm, oxy hóa hoặc rò rỉ. SME thường tăng công suất hoặc giảm tốc máy nhưng không kiểm tra đồng bộ vật liệu, khoảng cách đầu seal, tốc độ và làm mát.

Điểm cần nhớ: Màng seal không kín thường là lỗi cửa sổ thông số: vật liệu, khoảng cách đầu seal, tốc độ, công suất và làm mát phải khớp nhau.

Vật liệuMàng phải khớp PE/PET/PP hoặc vật liệu chai thực tế.
NhiệtCông suất/nhiệt cao chưa chắc kín hơn.
Tốc độTốc độ băng tải quyết định thời gian tác động.

Cửa sổ thông số cho màng seal

  • Xác nhận màng seal đúng loại vật liệu chai/lọ đang chạy.
  • Đặt khoảng cách đầu seal theo khuyến nghị, không để quá xa hoặc chạm nắp.
  • Chạy thử 3 mức công suất và 3 mức tốc độ để tìm vùng kín ổn định.
  • Kiểm làm mát sau seal, vì nhiệt dư có thể làm màng cong hoặc bong mép.
  • Test bóc, lật chai, để nguội và kiểm lại sau 30 phút trước khi chạy lô lớn.

Bảng đọc lỗi seal chai/lọ

LỗiNghi ngờCách chỉnh
Seal không bám đều quanh miệngKhoảng cách đầu seal, nắp lệch hoặc tốc độ caoCăn đầu seal, kiểm cổ chai và giảm tốc thử
Seal cháy mép nhưng vẫn hởMàng sai vật liệu hoặc công suất quá caoĐổi màng đúng vật liệu, giảm công suất
Seal kín lúc đầu rồi bongLàm mát, bề mặt chai hoặc keo không ổnTest sau nguội và kiểm độ sạch miệng chai

Tăng công suất, đưa chai qua seal lần hai, giảm tốc băng tải hoặc đổi màng theo cảm tính; nhiều lỗi chỉ phát hiện sau kiểm tra thành phẩm.

Rò, ẩm hoặc oxy hóa làm giảm hạn sử dụng; bong seal gây mất niềm tin và có thể phải tái đóng gói cả lô.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về màng seal

Màng seal có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với màng seal, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng màng seal và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.