Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • băng tải cơ khí

Băng Tải Chạy Lệch Cạ Khung: 8 Kiểm Tra Puly, Con Lăn Và Điểm Cấp Liệu

Băng tải cơ khí nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
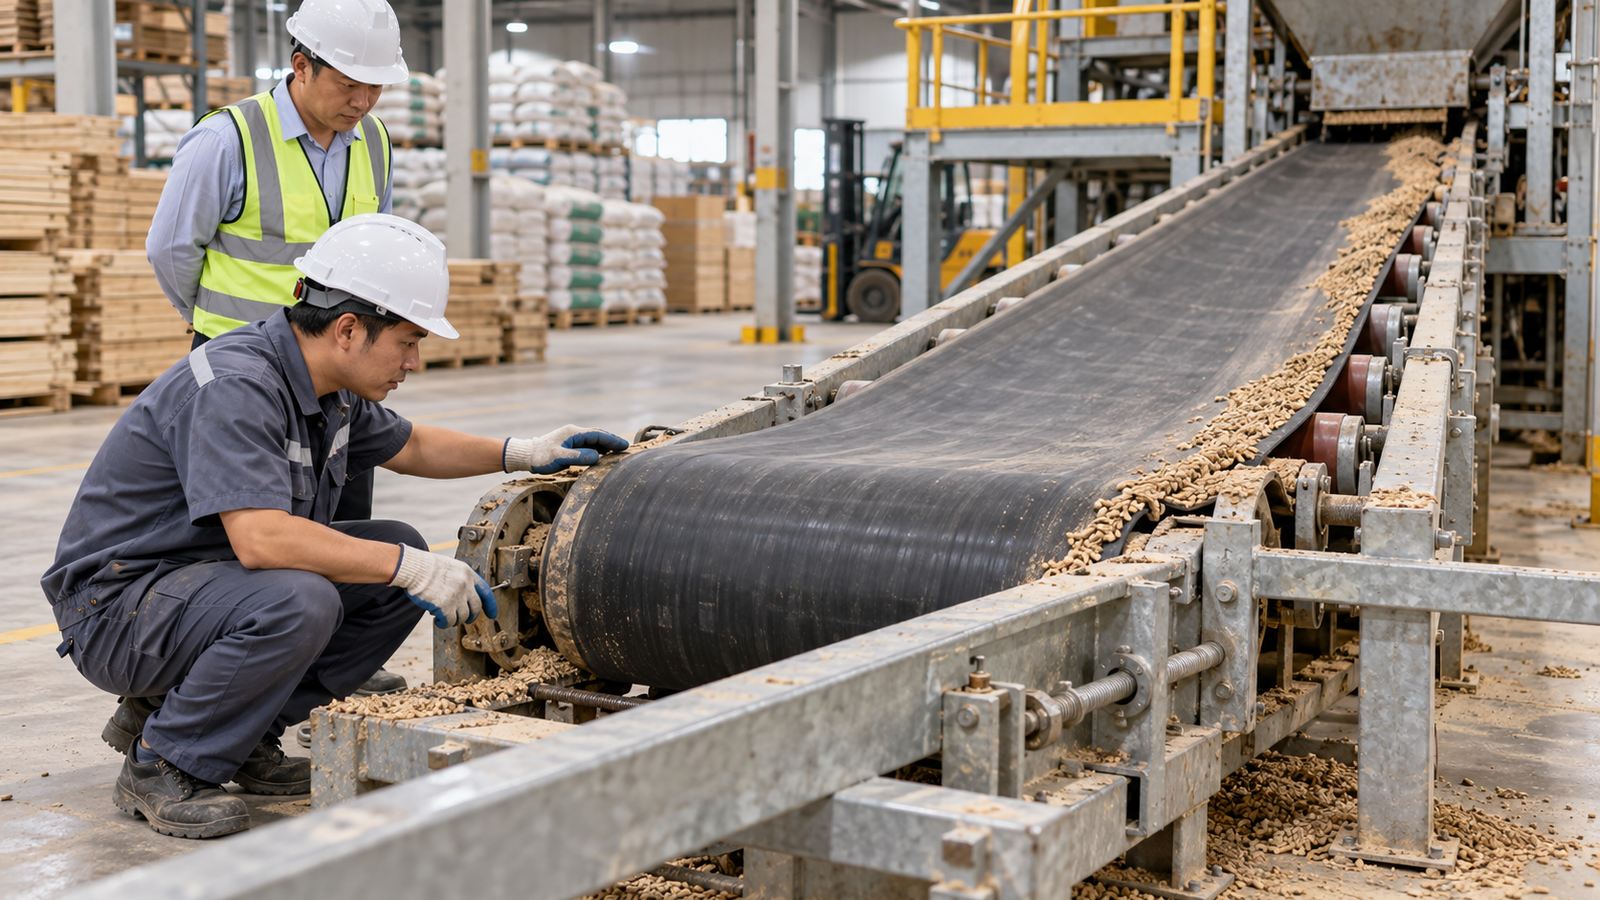
Kỹ thuật viên kiểm tra băng tải cơ khí tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra băng tải cơ khí trong bối cảnh xưởng SME.

Băng tải chạy lệch, cạ khung, mòn mép, rơi liệu hoặc phải chỉnh tăng đơ liên tục nhưng vẫn lệch lại sau vài giờ chạy.

Băng tải lệch là lỗi hình học và tải, không chỉ lỗi tăng đơ

Băng lệch thường do puly/con lăn không vuông, khung lệch, cấp liệu lệch tâm, bám dính vật liệu hoặc căng băng hai bên không đều.

Checklist xử lý băng tải cơ khí tại hiện trường

  1. Ghi rõ hiện tượng băng tải cơ khí, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Đánh dấu mép băng và hướng lệch theo từng đoạn băng tải.
  4. Kiểm puly chủ động/bị động có vuông với khung và sạch bám dính không.
  5. Kiểm con lăn kẹt, mòn, lệch trục hoặc gối đỡ lỏng.
  6. Quan sát điểm cấp liệu có đổ lệch tâm làm kéo băng sang một bên không.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Lệch ngay sau pulyPuly không vuông hoặc bám vật liệuVệ sinh, đo vuông góc và căn lại
Lệch theo tảiCấp liệu lệch tâm hoặc tải không đềuChỉnh máng cấp và điểm rơi liệu
Mòn mép nhanhCạ khung/con lăn kẹtKiểm con lăn, khung và mép băng

Cách xưởng đang tự xử lý

Vặn tăng đơ một bên, gõ chỉnh con lăn, cắt mép băng bị xơ hoặc cho chạy tiếp khi băng chưa rách hẳn.

Ảnh hưởng kinh doanh

Băng mòn mép làm rơi liệu, dừng line vệ sinh/sửa chữa, hỏng con lăn/puly và có thể phải thay băng sớm.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về băng tải cơ khí

Băng tải cơ khí có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với băng tải cơ khí, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng băng tải cơ khí và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • khuôn ép nhựa

Khuôn Ép Nhựa Ra Phế Phẩm: Cây Nguyên Nhân Cho Ba Via, Thiếu Liệu Và Cong Vênh

Khuôn ép nhựa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

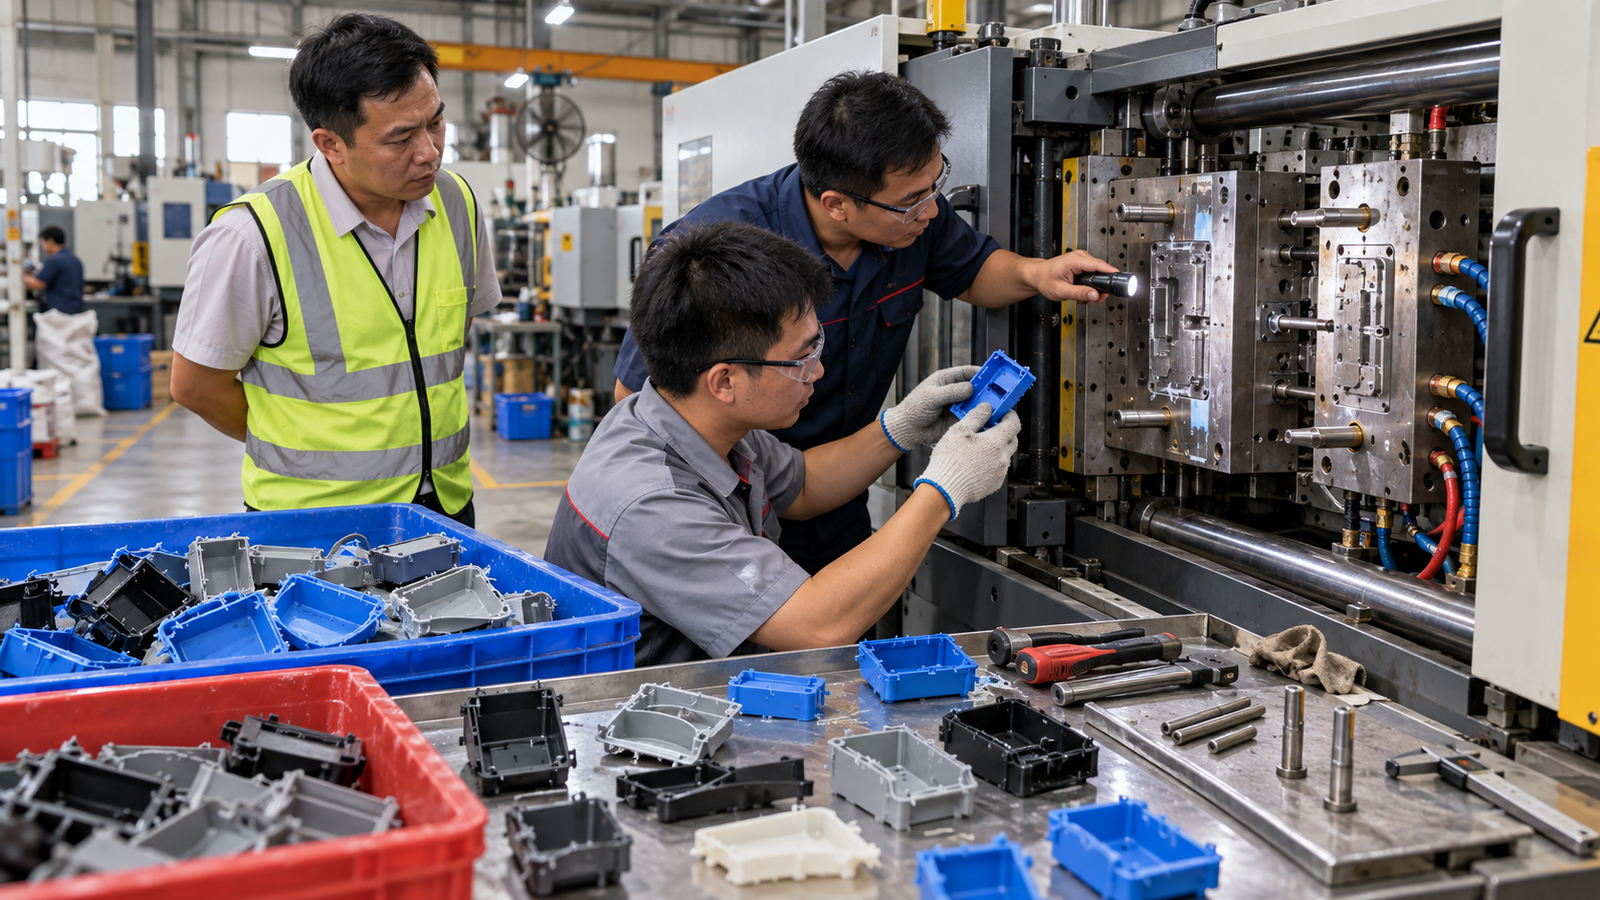
Kỹ thuật viên kiểm tra khuôn ép nhựa tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra khuôn ép nhựa trong bối cảnh xưởng SME.

Máy ép nhựa vẫn chạy nhưng sản phẩm bị ba via, thiếu liệu, cháy đen, cong vênh hoặc kích thước dao động sau mỗi ca.

Đừng chỉnh thông số ép khi chưa đọc mẫu lỗi

Phế phẩm có thể đến từ khuôn mòn/hở, cổng phun, thoát khí, đường nước làm mát, thông số ép hoặc vật liệu ẩm; không nên chỉ tăng lực kẹp hoặc chỉnh nhiệt.

Checklist xử lý khuôn ép nhựa tại hiện trường

  1. Ghi rõ hiện tượng khuôn ép nhựa, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Giữ mẫu lỗi theo thời điểm, cavity và điều kiện máy để so sánh.
  4. Kiểm mặt phân khuôn, vent, cổng phun và vị trí ba via/thiếu liệu.
  5. Đo nhiệt khuôn và kiểm nước làm mát từng nhánh.
  6. So lot vật liệu, độ ẩm và thông số ép trước/sau khi lỗi tăng.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Ba viaKhuôn hở, lực kẹp thiếu hoặc vent bẩnKiểm mặt phân khuôn và lực kẹp
Thiếu liệuCổng phun, áp/tốc độ phun hoặc vật liệuKiểm dòng chảy và thông số phun
Cong vênhLàm mát lệch, co ngót hoặc thiết kế sản phẩmĐo nhiệt khuôn và chu kỳ làm mát

Cách xưởng đang tự xử lý

Tăng lực kẹp, tăng/giảm nhiệt, đổi áp phun, vệ sinh khuôn nhanh hoặc cho QC nhặt phế phẩm để giữ sản lượng.

Ảnh hưởng kinh doanh

Phế phẩm tăng làm hao nhựa, tốn nhân công phân loại, trễ giao hàng và có thể làm hỏng mặt khuôn nếu tiếp tục chạy sai điều kiện.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về khuôn ép nhựa

Khuôn ép nhựa có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với khuôn ép nhựa, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng khuôn ép nhựa và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy dập cơ ly hợp phanh

Máy Dập Cơ Lỗi Ly Hợp Phanh: 7 Kiểm Tra Trước Khi Cho Chạy Lại

Máy dập cơ ly hợp phanh nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

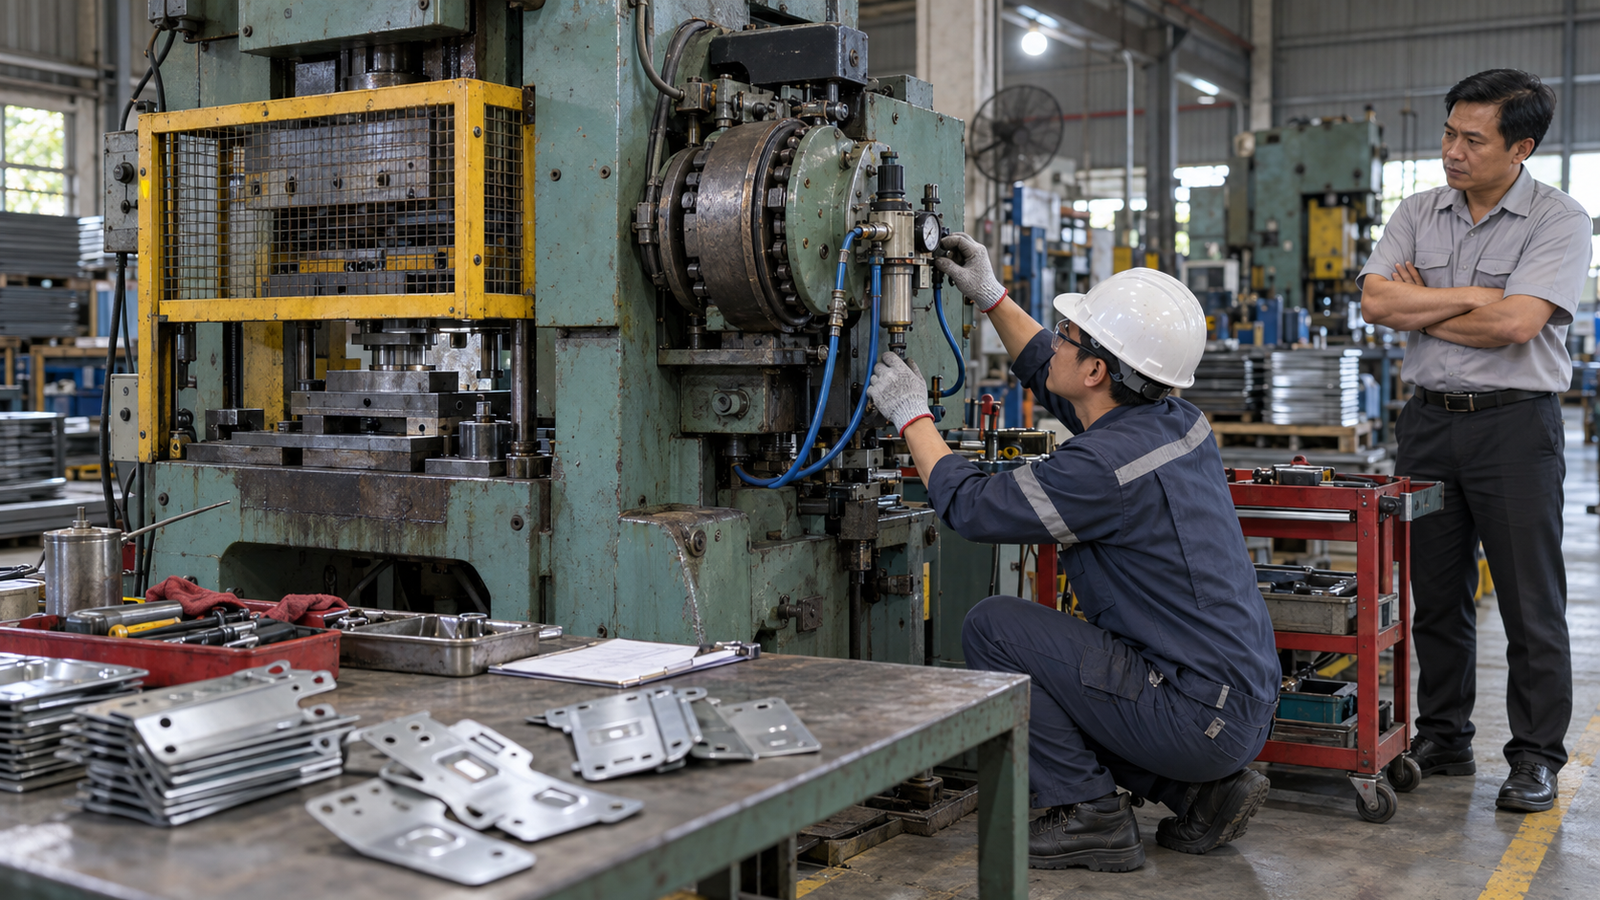
Kỹ thuật viên kiểm tra máy dập cơ ly hợp phanh tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy dập cơ ly hợp phanh trong bối cảnh xưởng SME.

Máy dập cơ dừng sai điểm, trượt hành trình, không ăn phanh hoặc ly hợp-phanh phản hồi chậm, khiến vận hành lo ngại va khuôn và mất an toàn.

Máy dập phải được khóa an toàn trước khi kiểm

Lỗi ly hợp-phanh không chỉ là van khí: áp khí, van điện từ, má phanh, khe hở, cam/cảm biến vị trí và mạch an toàn đều phải được kiểm cùng nhau.

Checklist xử lý máy dập cơ ly hợp phanh tại hiện trường

  1. Ghi rõ hiện tượng máy dập cơ ly hợp phanh, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Khóa nguồn và treo thẻ trước khi mở cụm truyền động hoặc vùng khuôn.
  4. Đo áp khí ngay tại cụm ly hợp-phanh khi máy có lệnh.
  5. Kiểm van điện từ, xả khí, lọc điều áp và nước trong đường khí.
  6. Kiểm điểm dừng, cảm biến/cam vị trí và mạch hai tay/an toàn.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Dừng quá điểmPhanh mòn, khe hở sai hoặc xả khí chậmKiểm má phanh, van xả và áp khí
Không vào ly hợpVan điện từ, áp khí hoặc mạch an toànĐo coil, áp và interlock
Lúc được lúc khôngNước/bẩn trong khí hoặc cảm biến chập chờnKiểm FRL, dây và tín hiệu vị trí

Cách xưởng đang tự xử lý

Tăng áp khí, chỉnh công tắc hành trình, vệ sinh van hoặc tiếp tục chạy chậm để kịp đơn khi máy chưa dừng quá lệch.

Ảnh hưởng kinh doanh

Dừng sai điểm có thể làm kẹt khuôn, hư sản phẩm, tăng rủi ro tai nạn và buộc xưởng phải dừng máy đột xuất.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy dập cơ ly hợp phanh

Máy dập cơ ly hợp phanh có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy dập cơ ly hợp phanh, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy dập cơ ly hợp phanh và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy may công nghiệp điện tử

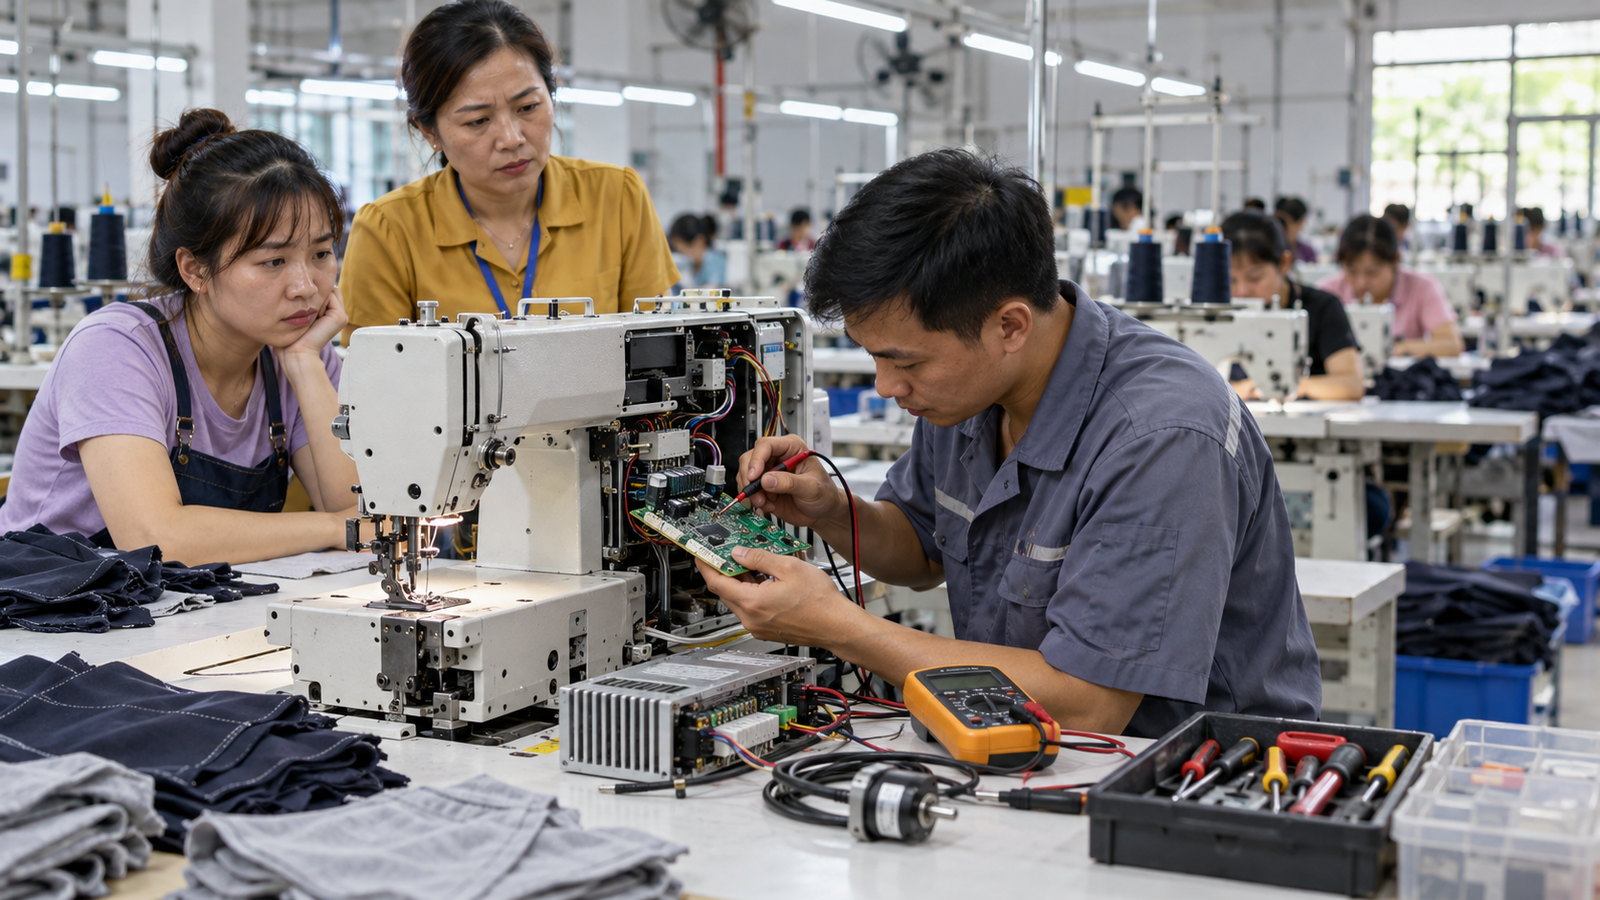
Máy May Công Nghiệp Lỗi Bo Điều Khiển: 6 Điểm Kiểm Trước Khi Thay Servo

Máy may công nghiệp điện tử nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy may công nghiệp điện tử tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy may công nghiệp điện tử trong bối cảnh xưởng SME.

Máy may công nghiệp điện tử, máy lập trình hoặc bartack không chạy, mất nguồn, báo lỗi servo/bo điều khiển làm một công đoạn chuyên biệt của xưởng may bị đứng.

Tách lỗi điện tử khỏi lỗi cơ khí

Thợ máy may cơ khí có thể chỉnh ổ, kim, móc nhưng thường thiếu dụng cụ để khoanh vùng nguồn, pedal, encoder, servo motor và bo điều khiển.

Checklist xử lý máy may công nghiệp điện tử tại hiện trường

  1. Ghi rõ hiện tượng máy may công nghiệp điện tử, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi mã lỗi, model hộp điều khiển, servo và tình trạng đèn nguồn.
  4. Đo điện áp vào/ra nguồn trước khi kết luận hỏng bo chính.
  5. Kiểm pedal, encoder, dây tín hiệu và giắc cắm bị lỏng/oxy hóa.
  6. Thử tách motor servo khỏi tải cơ khí nếu nghi kẹt máy.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Mất nguồn hoàn toànNguồn vào, công tắc, cầu chì hoặc nguồn hộpĐo điện áp theo từng tầng
Có nguồn nhưng không chạyPedal, encoder, interlock hoặc servoĐọc mã lỗi và test tín hiệu pedal
Chạy giật/báo servoServo motor, encoder hoặc board công suấtKiểm dây, tải cơ khí và module công suất

Cách xưởng đang tự xử lý

Tắt bật máy, đổi pedal, đổi dây, gọi thợ cơ khí máy may hoặc gửi hộp điều khiển đi sửa khi chưa tách được lỗi nguồn/servo/board.

Ảnh hưởng kinh doanh

Một máy chuyên dùng dừng có thể nghẽn cả chuyền, công nhân chờ máy, trễ đơn hàng và phát sinh chi phí thay cụm điện tử theo cảm tính.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy may công nghiệp điện tử

Máy may công nghiệp điện tử có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy may công nghiệp điện tử, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy may công nghiệp điện tử và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • hệ thống lọc bụi túi vải

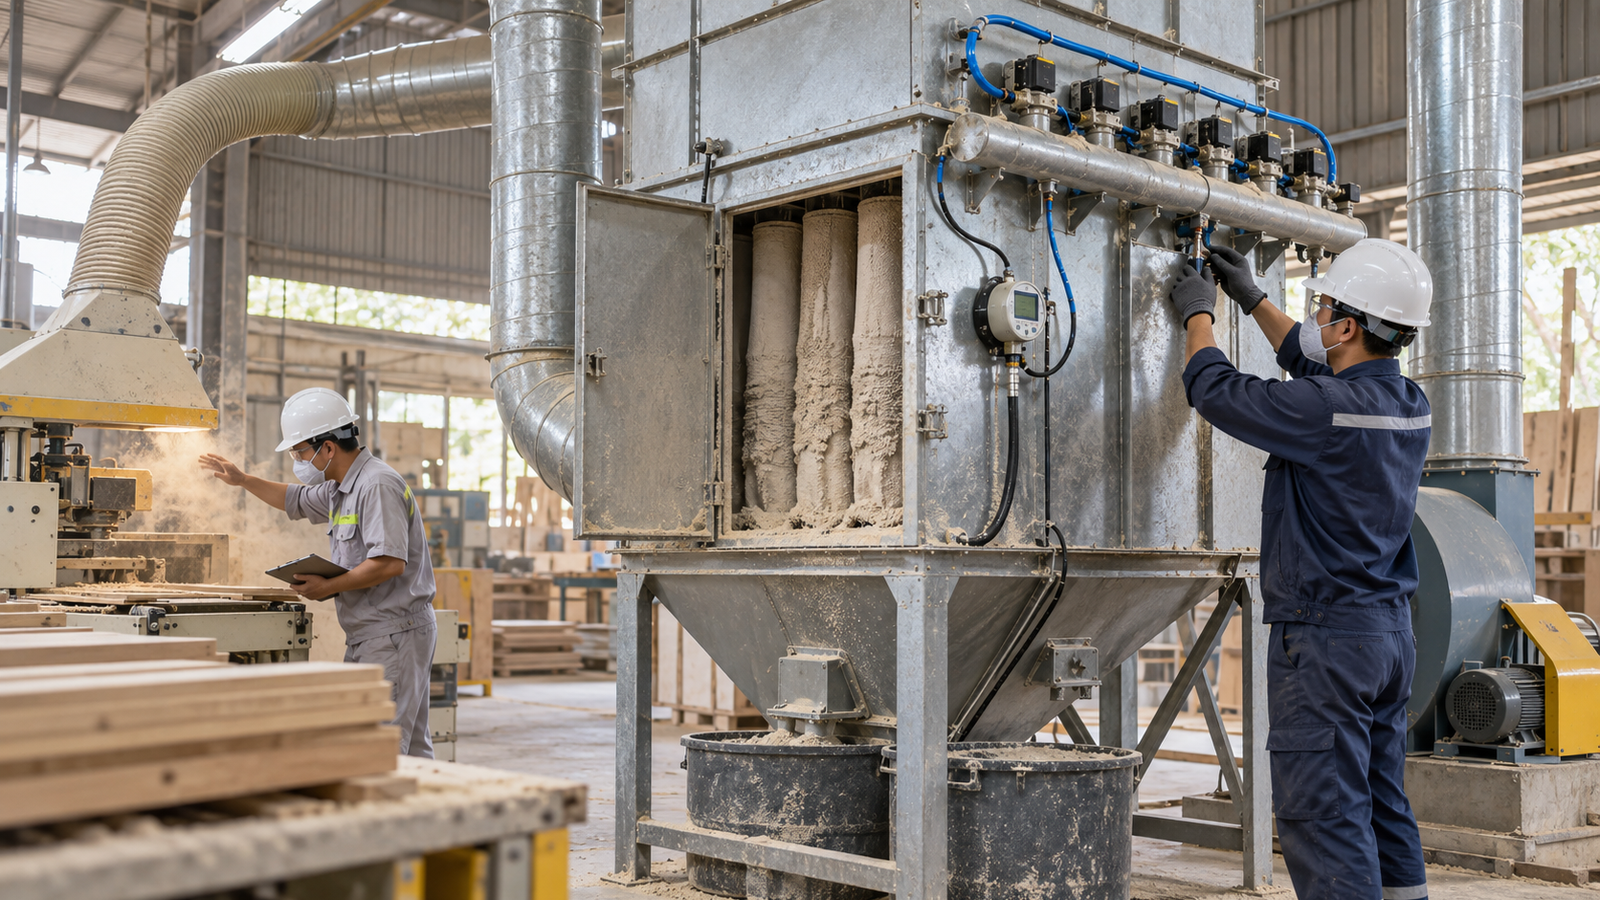
Hệ Thống Lọc Bụi Túi Vải Hút Yếu: 7 Điểm Kiểm Tra Rũ Bụi Và Chênh Áp

Hệ thống lọc bụi túi vải nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra hệ thống lọc bụi túi vải tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra hệ thống lọc bụi túi vải trong bối cảnh xưởng SME.

Hệ thống lọc bụi túi vải hút yếu, chênh áp tăng, bụi thoát ra khu vực sản xuất hoặc quạt phải chạy nặng hơn dù xưởng đã vệ sinh bên ngoài.

Đọc dữ liệu trước khi thay cụm lớn

Chênh áp tăng thường liên quan túi lọc đóng bánh, van rũ bụi yếu, áp khí nén thấp, timer sai hoặc bụi ẩm; chênh áp thấp nhưng bụi thoát ra lại nghi rách túi hoặc hở khung.

Checklist xử lý hệ thống lọc bụi túi vải tại hiện trường

  1. Ghi rõ hiện tượng hệ thống lọc bụi túi vải, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi chênh áp trước/sau ca và sau mỗi chu kỳ rũ bụi.
  4. Đo áp khí cấp cho van xung, kiểm màng van và coil.
  5. Mở kiểm tra mẫu túi lọc: đóng bánh, ẩm dầu, rách hoặc lắp hở.
  6. Kiểm phễu xả bụi, rotary valve và đường ống hút có nghẹt cục bộ không.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Chênh áp tăng dầnTúi tắc hoặc rũ bụi yếuKiểm van xung, áp khí và mẫu túi
Bụi thoát ra sau lọcTúi rách hoặc hở khungKiểm điểm rò bụi, thay túi lỗi
Hút yếu nhưng chênh áp bình thườngQuạt, damper hoặc ống hútĐo lưu lượng và kiểm đường ống

Cách xưởng đang tự xử lý

Gõ rung thủ công, tăng tốc quạt, thay vài túi dễ thấy, vệ sinh phễu bụi hoặc tiếp tục chạy khi hút yếu chưa làm dừng máy.

Ảnh hưởng kinh doanh

Bụi bám máy và khu vực làm việc, giảm an toàn vệ sinh, tăng điện quạt hút, nghẹt đường ống và có thể làm dừng công đoạn phát sinh bụi.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về hệ thống lọc bụi túi vải

Hệ thống lọc bụi túi vải có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với hệ thống lọc bụi túi vải, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng hệ thống lọc bụi túi vải và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • bôi trơn CNC

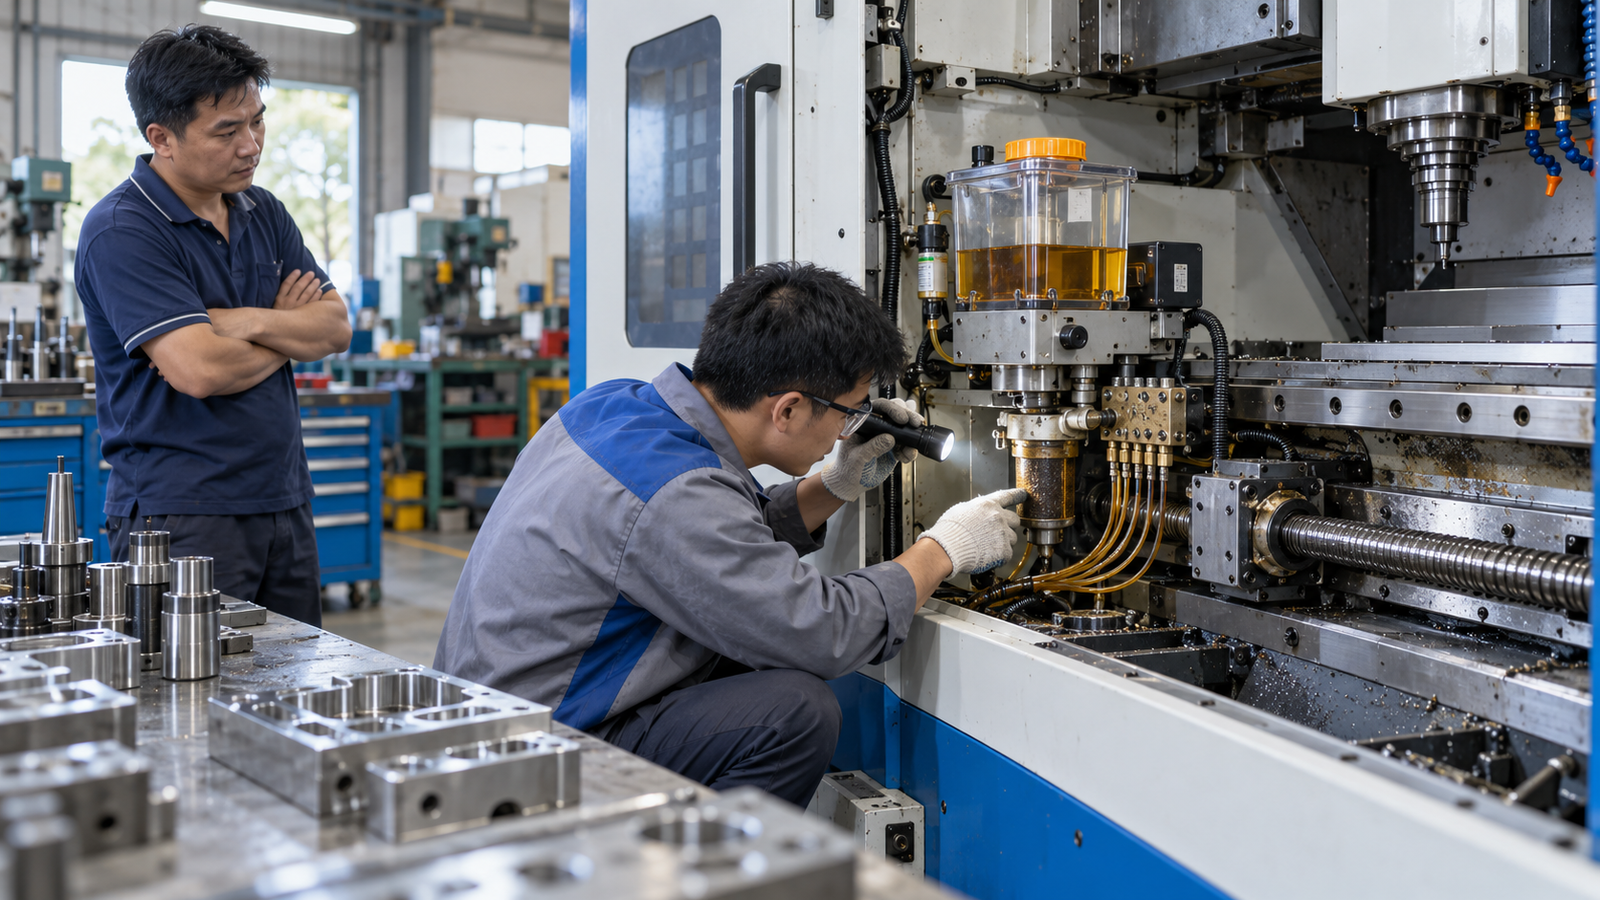
Lỗi Bơm Dầu Bôi Trơn CNC: 7 Bước Kiểm Tra Trước Khi Chạy Tiếp

Bôi trơn cnc nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra bôi trơn CNC tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra bôi trơn CNC trong bối cảnh sự cố thực tế.

Máy CNC báo lỗi bơm dầu/bôi trơn, tự dừng bảo vệ hoặc vẫn chạy nhưng ray trượt-vít me thiếu dầu; kỹ thuật SME dễ chỉ châm thêm dầu/reset mà không phát hiện đường ống tắc, lọc hút bẩn, bơm yếu hay cảm biến áp suất/mức dầu lỗi.

Alarm bôi trơn là cảnh báo bảo vệ cơ khí

Khi bơm dầu lỗi, CNC có thể hiện alarm và dừng để bảo vệ cơ khí; nguyên nhân phổ biến gồm hết dầu hoặc đường ống tắc làm áp suất không đủ.

Các điểm kiểm tra tại hiện trường

  1. Ghi lại hiện trạng bôi trơn CNC: thời điểm lỗi, sản phẩm/mẻ đang chạy và thao tác đã thử.
  2. Chụp ảnh hoặc lưu log trước khi chỉnh để có mốc đối chiếu.
  3. Không chạy tiếp nếu alarm bôi trơn chưa rõ nguyên nhân.
  4. Kiểm mức dầu, loại dầu, bọt khí và cặn trong bình.
  5. Vệ sinh lọc hút, đo áp bơm và nghe chu kỳ bơm.
  6. Kiểm ống chia dầu tới từng ray/vít me và cảm biến áp/mức dầu.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng khoanh vùng

Dấu hiệuNghi ngờCách kiểm
Alarm bơm dầuMức dầu, bơm hoặc cảm biếnĐo áp và tín hiệu cảm biến
Một trục khô dầuỐng chia tắc/gãyThông từng nhánh và xác nhận dầu ra
Reset chạy lại rồi lỗiBơm yếu hoặc lọc hút bẩnVệ sinh lọc, test chu kỳ bơm

Châm dầu, reset alarm, thông ống bằng tay hoặc thay bơm theo phỏng đoán; nhiều xưởng chỉ xử lý khi máy đã báo lỗi mà không kiểm tra áp/lưu lượng tới từng điểm bôi trơn.

Máy dừng giữa đơn hàng; nếu cố chạy hoặc bypass cảnh báo khi thiếu dầu có thể mòn ray trượt/vít me, tăng độ rơ-sai số và biến lỗi vài triệu thành sửa cơ khí lớn.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về bôi trơn CNC

Bôi trơn cnc có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với bôi trơn CNC, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng bôi trơn CNC và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy thổi chai PET

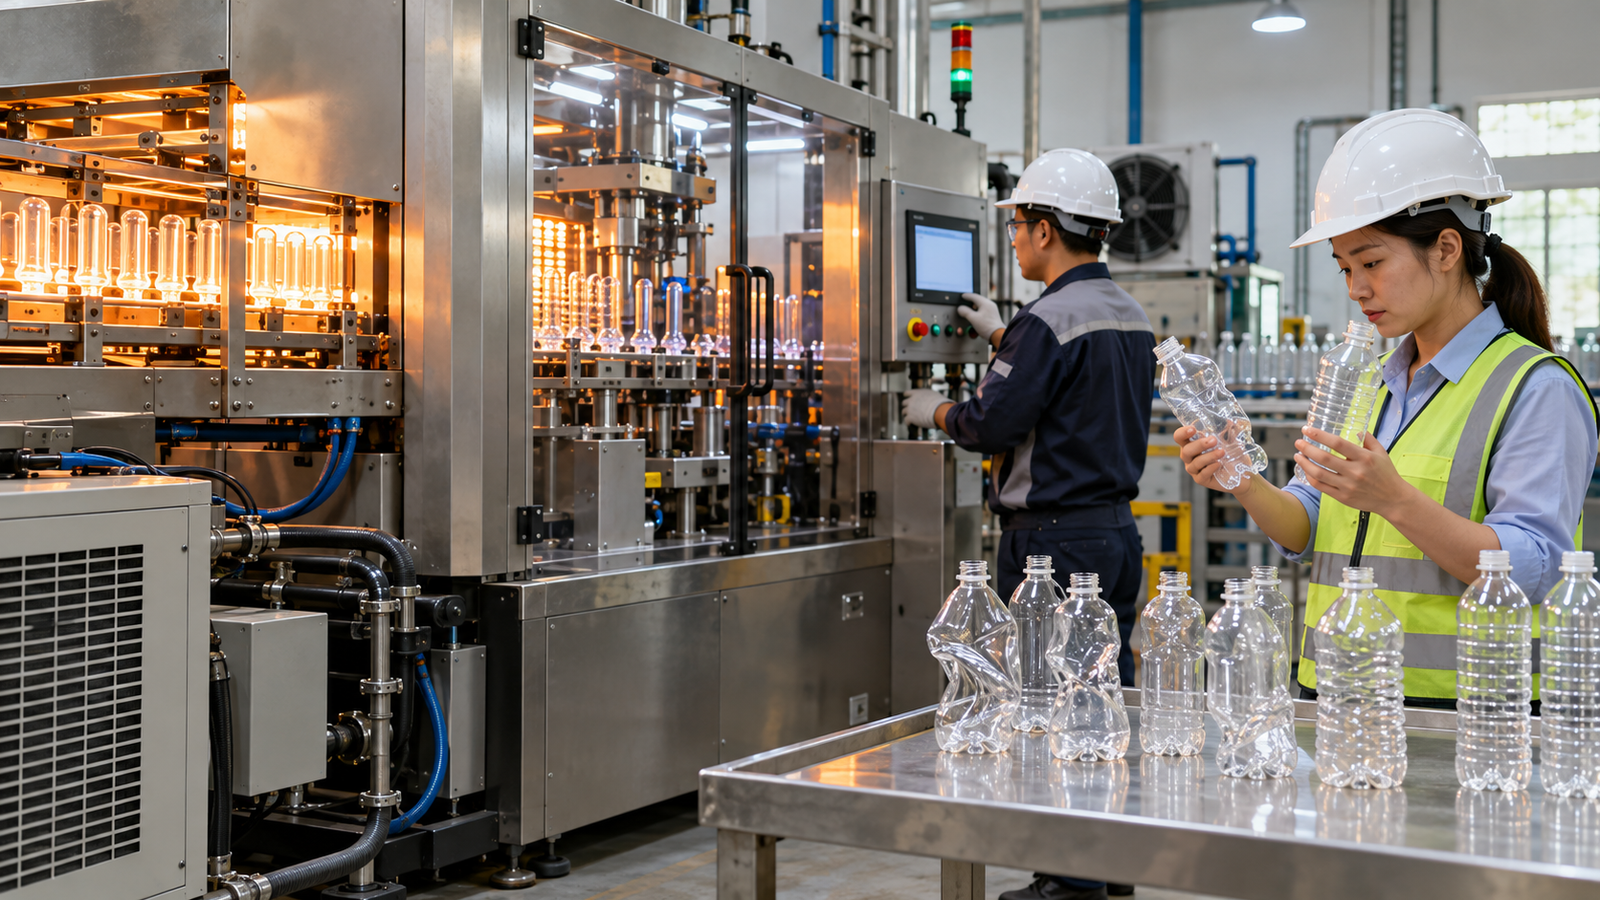
Máy Thổi Chai PET Méo: 8 Điểm Cân Nhiệt, Áp Và Khuôn

Máy thổi chai pet nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy thổi chai PET tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy thổi chai PET trong bối cảnh sự cố thực tế.

Máy thổi chai PET vẫn chạy nhưng chai ra méo, kích thước/độ dày không đồng đều hoặc đáy-thân tạo hình không ổn định; kỹ thuật SME thường tăng giảm nhiệt/áp theo cảm tính trong khi lỗi có thể do phân bố nhiệt phôi, áp thổi sơ bộ/chính, khuôn, khí nén hoặc làm mát khuôn.

Chai méo là bài toán process, không chỉ là chỉnh nhiệt

Chai PET méo/không đồng đều là lỗi cần kiểm tra toàn diện nhiệt độ, áp suất và khuôn; sai lệch ở heater, khí nén hoặc làm mát có thể biểu hiện thành lỗi thành phẩm dù máy vẫn chạy.

Các điểm kiểm tra tại hiện trường

  1. Ghi lại hiện trạng máy thổi chai PET: thời điểm lỗi, sản phẩm/mẻ đang chạy và thao tác đã thử.
  2. Chụp ảnh hoặc lưu log trước khi chỉnh để có mốc đối chiếu.
  3. Đo nhiệt phôi theo từng vùng heater, không chỉ nhìn setpoint.
  4. Kiểm áp thổi sơ bộ, áp thổi chính và tụt áp khi máy chạy liên tục.
  5. Kiểm khuôn, vent, kẹp khuôn và nước làm mát/chiller.
  6. Tách lỗi do phôi, lỗi do recipe và lỗi do van khí bằng test mẫu có ghi thông số.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng khoanh vùng

Dấu hiệuNghi ngờCách kiểm
Chai méo một bênNhiệt phôi/khuôn hoặc kẹp khuôn lệchĐo nhiệt và kiểm cơ khí khuôn
Đáy không ổn địnhÁp thổi/timing hoặc làm mátGhi áp động và nhiệt nước
Đổi SKU là lỗiRecipe chưa chuẩnLưu recipe theo phôi-chai-tốc độ

Tăng/giảm nhiệt từng vùng, chỉnh thời gian/áp thổi, giảm tốc máy, đổi phôi hoặc loại chai lỗi; thường chỉnh theo kinh nghiệm mà không ghi recipe và không đo đồng thời nhiệt phôi, áp khí động, nhiệt nước làm mát.

Phế phẩm chai tăng theo hàng nghìn chai/ca, tốn phôi và khí nén; chai méo/độ dày lệch có thể kẹt ở công đoạn chiết-dán nhãn hoặc bị khách loại, trong khi máy vẫn tiêu điện và nhân công.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy thổi chai PET

Máy thổi chai pet có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy thổi chai PET, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy thổi chai PET và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy cắt laser fiber

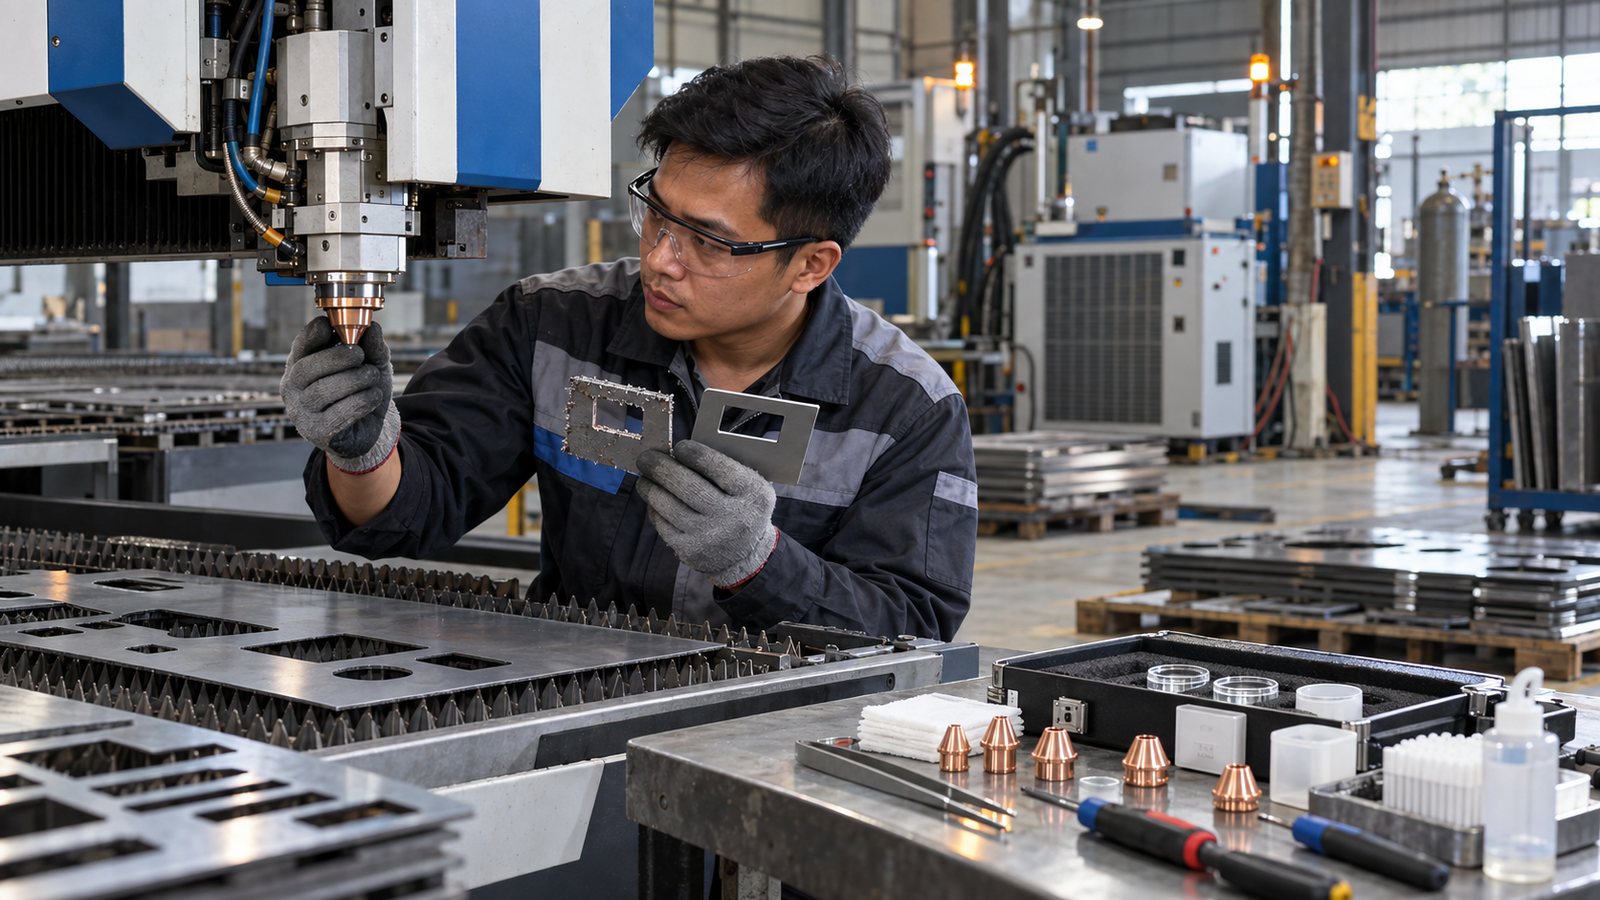
Máy Cắt Laser Fiber Cắt Không Đứt: 6 Kiểm Tra Đầu Cắt Trước Khi Tăng Công Suất

Máy cắt laser fiber nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy cắt laser fiber tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy cắt laser fiber theo bối cảnh sự cố thực tế.

Máy cắt laser Fiber vẫn chạy nhưng cắt không đứt, mép nhiều bavia hoặc chất lượng cắt xấu dần.

Tăng công suất là bước cuối, không phải bước đầu

Kính bảo vệ bẩn/cháy, béc móp, tiêu cự lệch hoặc đồng tâm quang học sai có thể làm giảm chất lượng cắt trước khi nguồn laser hỏng.

6 Kiểm Tra Đầu Cắt Trước Khi Tăng Công Suất

  1. Ghi rõ lúc lỗi máy cắt laser fiber xuất hiện: sản phẩm, tốc độ, ca sản xuất và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu.
  3. Kiểm kính bảo vệ dưới ánh sáng nghiêng, tìm vết cháy/trầy/bụi.
  4. Kiểm béc: móp, lệch lỗ, bẩn hoặc sai đường kính.
  5. Căn tiêu cự và đồng tâm tia với béc trước khi tăng công suất.
  6. Test bảng thông số theo vật liệu và độ dày thật đang cắt.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Cắt không đứtKính/béc/tiêu cự hoặc khí cắtThay kính-béc test và căn tiêu cự
Bavia nhiềuTốc độ/khí/tiêu cự chưa đúngTest ma trận tốc độ-công suất-khí
Xấu dần theo ngàyKính bẩn/cháy hoặc đầu cắt lệchDừng kiểm đầu cắt trước khi tăng công suất

Tăng công suất, giảm tốc, tăng áp khí, thay béc theo cảm tính hoặc lau kính.

Giảm tốc độ cắt, tăng tiêu hao khí/điện, bavia làm tăng mài/rework và có nguy cơ hỏng cụm thấu kính đắt tiền.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy cắt laser fiber

Máy cắt laser fiber có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy cắt laser fiber, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy cắt laser fiber và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy dán cạnh

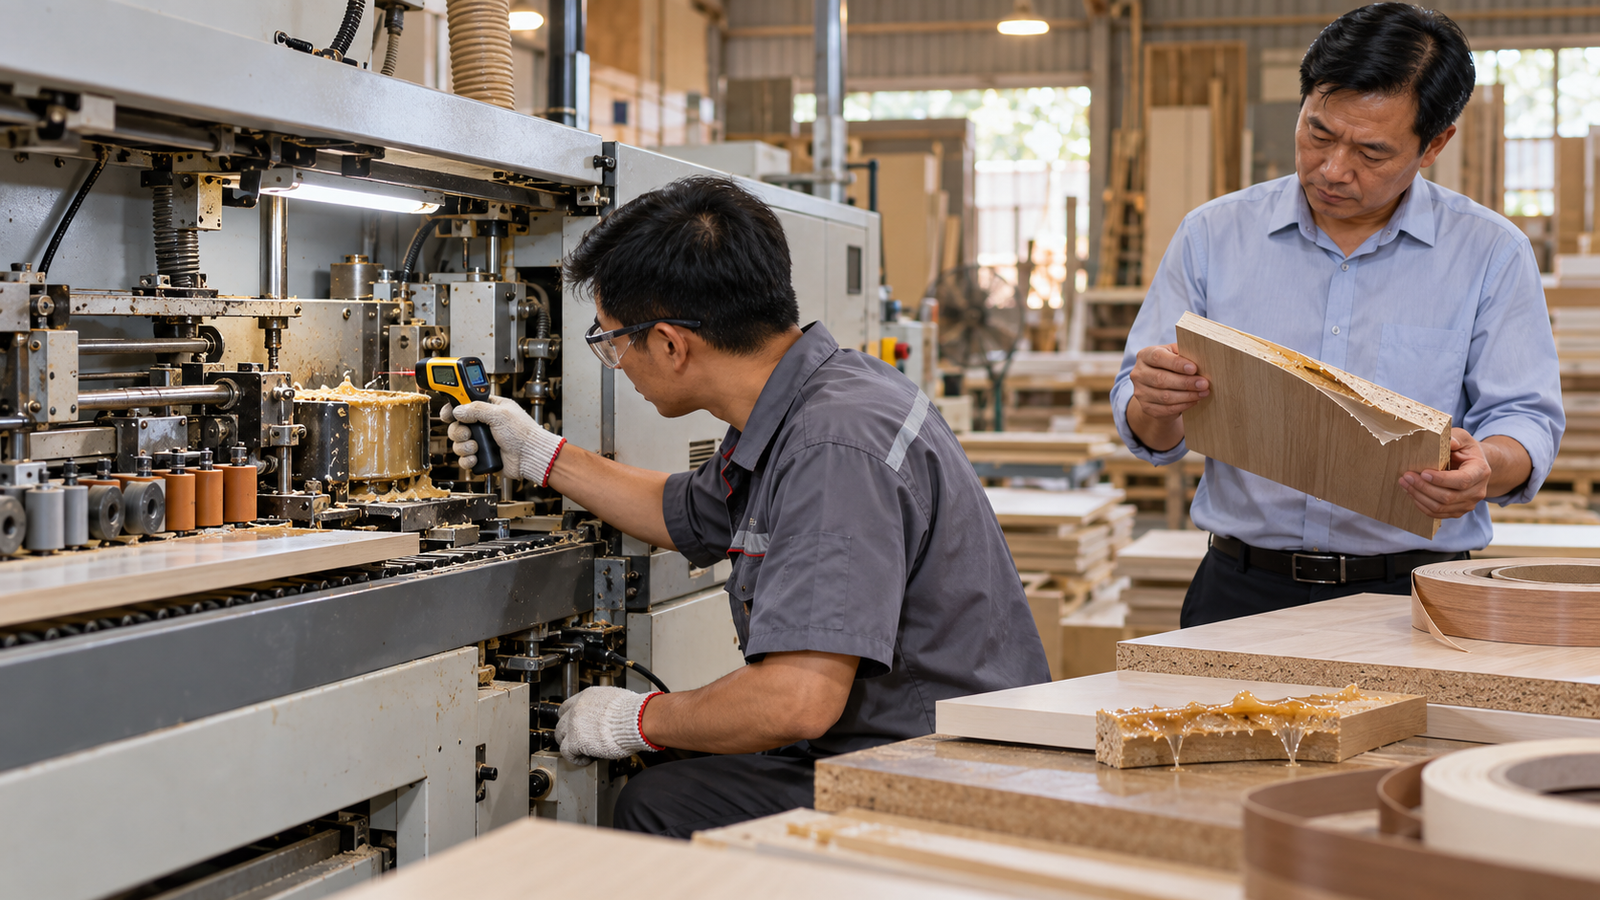
Máy Dán Cạnh Bong Keo: 7 Kiểm Tra Nhiệt, Keo Và Lực Ép

Máy dán cạnh nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy dán cạnh tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy dán cạnh theo bối cảnh sự cố thực tế.

Máy dán cạnh vẫn chạy nhưng chỉ PVC/veneer bong sau dán, đường keo không đều, quá dày hoặc keo kéo sợi.

Đường keo đẹp phải đúng cả nhiệt, keo và lực ép

Nhiệt nồi keo, lượng keo trên trục, tốc độ đưa phôi, lực ép và vật liệu chỉ phải được kiểm cùng nhau.

7 Kiểm Tra Nhiệt, Keo Và Lực Ép

  1. Ghi rõ lúc lỗi máy dán cạnh xuất hiện: sản phẩm, tốc độ, ca sản xuất và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu.
  3. Đo nhiệt thực nồi keo và nhiệt tại trục keo.
  4. Kiểm keo đóng cặn, bẩn hoặc kéo sợi trong nồi.
  5. Kiểm lượng keo lên trục và bề mặt chỉ cạnh.
  6. Chạy mẫu với tốc độ và lực ép khác nhau để tìm cửa sổ ổn định.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Cạnh bong sau nguộiNhiệt/lực ép hoặc vật liệuĐo nhiệt, tăng lực ép có kiểm soát
Đường keo quá dàyLượng keo/trục keoChỉnh khe keo và vệ sinh trục
Keo kéo sợiNhiệt/loại keo/cặn keoVệ sinh nồi và kiểm dải nhiệt keo

Tăng nhiệt, giảm/tăng tốc, đổi keo, ép lại cạnh hoặc vệ sinh nồi keo khi lỗi đã nặng.

Cạnh bong hoặc đường keo xấu làm tấm nội thất phải sửa/rework, chậm lắp hàng và hao keo/chỉ.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy dán cạnh

Máy dán cạnh có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy dán cạnh, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy dán cạnh và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy hút chân không

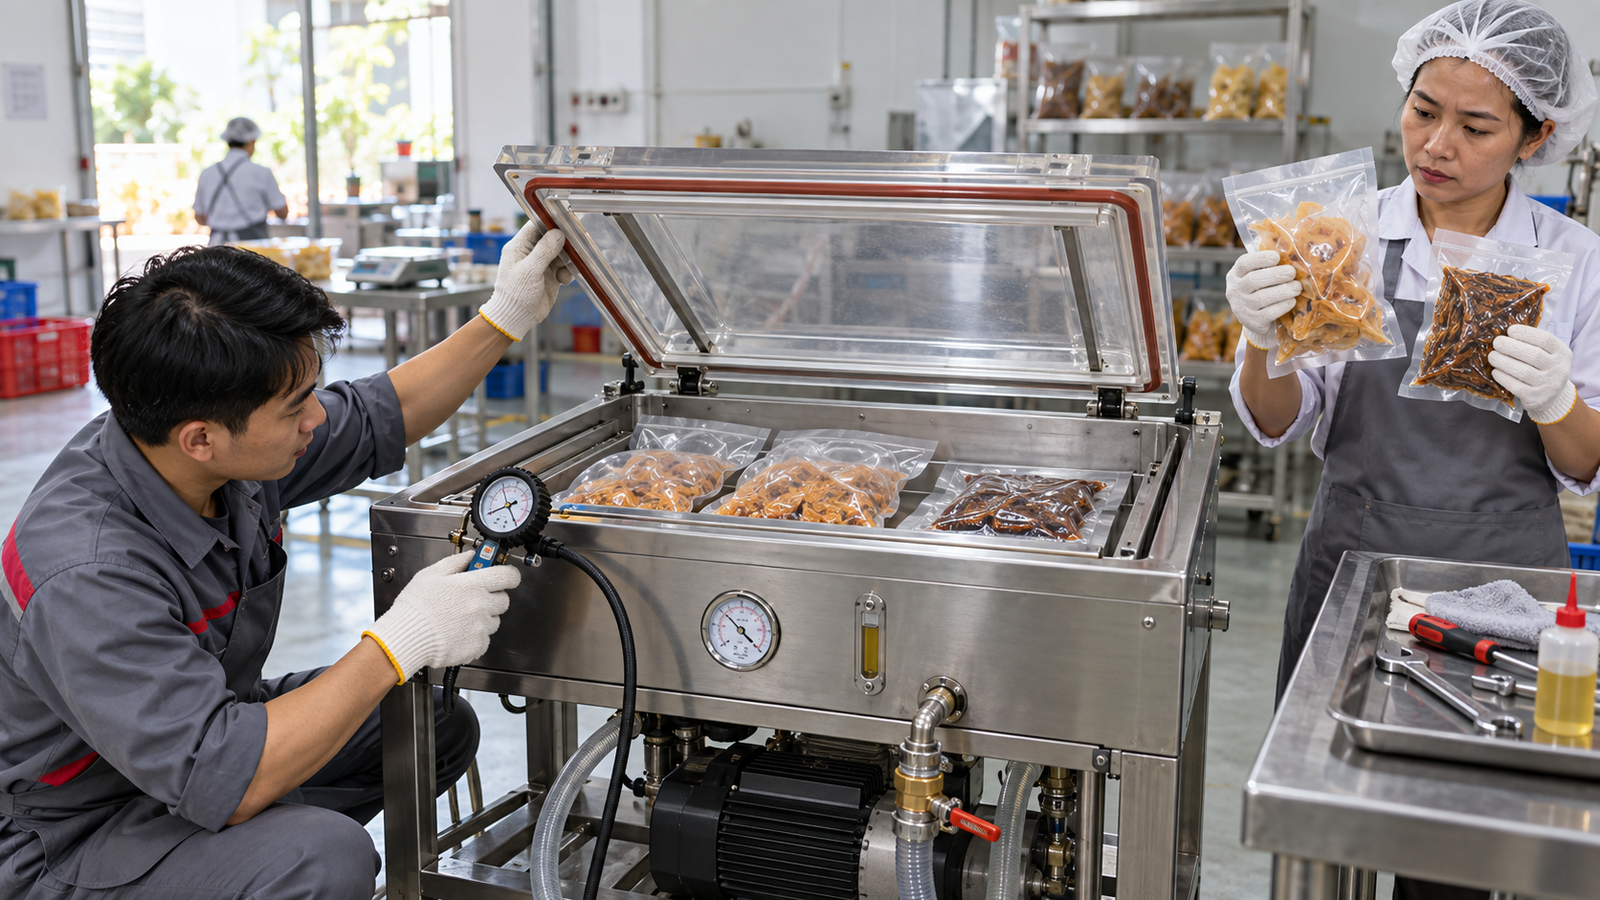
Máy Hút Chân Không Hút Yếu: 6 Điểm Leak Test Trước Khi Thay Bơm

Máy hút chân không nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy hút chân không tại xưởng SME Việt Nam
Ảnh minh họa kiểm tra máy hút chân không theo bối cảnh sự cố thực tế.

Máy hút chân không vẫn chạy nhưng hút yếu, không đạt độ chân không, túi còn nhiều khí hoặc thời gian hút kéo dài.

Hút yếu cần leak test, không chỉ tăng thời gian hút

Lỗi có thể do rò gioăng/nắp, van hút-xả, dầu bơm, bơm yếu hoặc đường ống, không chỉ do thời gian hút.

6 Điểm Leak Test Trước Khi Thay Bơm

  1. Ghi rõ lúc lỗi máy hút chân không xuất hiện: sản phẩm, tốc độ, ca sản xuất và người vận hành.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu.
  3. Đo thời gian đạt áp thay vì chỉ nhìn túi xẹp.
  4. Test kín nắp buồng, gioăng và van bằng mẫu giữ áp.
  5. Kiểm dầu bơm: màu, mức dầu, mùi cháy và lịch thay.
  6. Nghe tiếng bơm và kiểm đường ống, van hút-xả.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc lỗi và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Hút chậm dầnBơm/dầu xuống cấpThay dầu, đo lại áp và dòng bơm
Túi còn khíRò buồng/gioăng/vanLeak test từng vùng
Máy kêu toBơm mòn hoặc thiếu dầuDừng kiểm trước khi chạy ca dài

Tăng thời gian hút, ép lại mẻ, lau gioăng, thay dầu bơm hoặc gọi thợ khi máy đã hút rất yếu.

Túi còn khí làm giảm bảo quản, phải hút lại, mất năng suất và có thể dừng công đoạn đóng gói.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy hút chân không

Máy hút chân không có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy hút chân không, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy hút chân không và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.