Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • máy thêu vi tính

Máy Thêu Vi Tính Báo Đứt Chỉ Giả: Cách Kiểm Cảm Biến, Tension Và Dây Tín Hiệu

Máy thêu vi tính nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
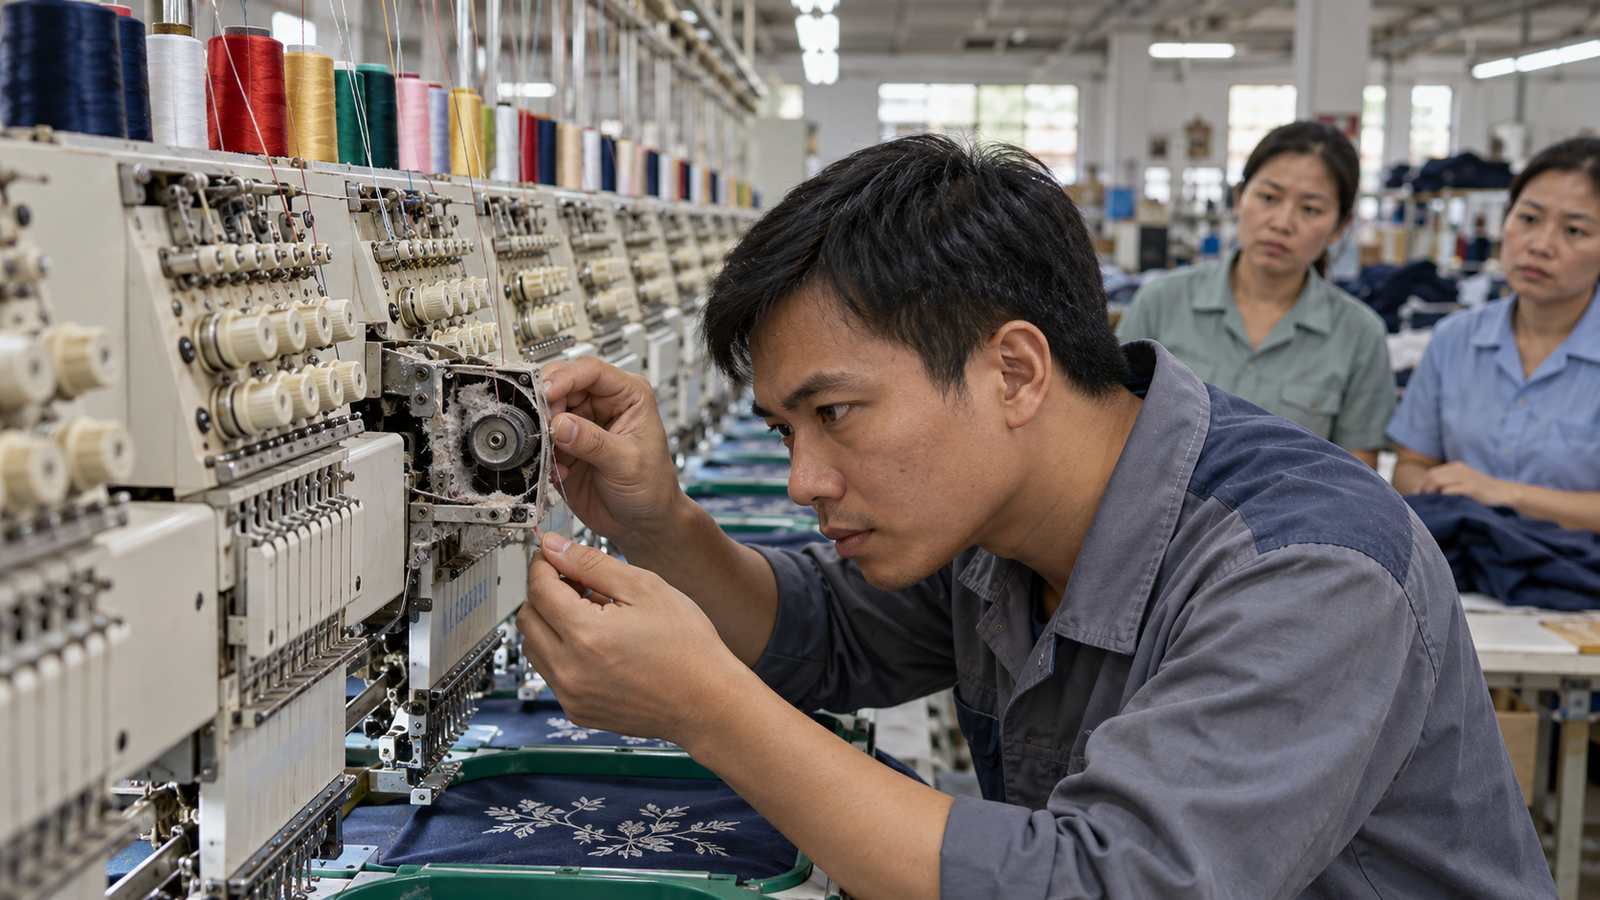
Kỹ thuật viên kiểm tra máy thêu vi tính tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy thêu vi tính trong bối cảnh xưởng SME.

Máy thêu vi tính nhiều đầu trong xưởng may liên tục báo đứt chỉ giả, tự dừng dù chỉ chưa đứt; thợ vận hành phải chạy đến từng đầu máy nối/kiểm tra chỉ, nhưng nguyên nhân có thể do con lăn cảm biến bám bụi, căng chỉ sai, gá cảm biến lệch hoặc dây/bo tín hiệu chập chờn.

Tách báo giả khỏi đứt chỉ thật theo từng đầu máy

Ánh Việt nêu đúng lỗi ‘báo đứt chỉ giả’, bụi vải kẹt con lăn, độ căng chỉ, lệch cảm biến, đứt ngầm dây và nhận sửa máy thêu; có bán cảm biến đứt chỉ.

Checklist xử lý máy thêu vi tính tại hiện trường

  1. Ghi rõ hiện tượng máy thêu vi tính, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi đầu máy, kim, màu chỉ và thời điểm báo lỗi để tìm lỗi lặp.
  4. Vệ sinh con lăn/cảm biến đứt chỉ, kiểm bụi vải và chỉ bám ở rãnh.
  5. Căn lực căng chỉ trên mẫu ổn định trước khi thay cảm biến.
  6. Lắc nhẹ dây tín hiệu/giắc cảm biến khi máy dừng để phát hiện chập chờn.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Báo đứt nhưng chỉ còn nguyênBụi cảm biến, con lăn kẹt hoặc cảm biến lệchVệ sinh, test từng đầu và so tín hiệu
Chỉ thật sự đứt nhiềuTension sai, đường chỉ cấn hoặc kim/vải không phù hợpKiểm lực căng và đường đi chỉ
Lỗi lúc có lúc khôngDây/giắc/bo tín hiệu chập chờnKiểm rung lắc dây và đo tín hiệu

Cách xưởng đang tự xử lý

Vệ sinh cảm biến, tăng/giảm độ căng chỉ, bỏ qua cảnh báo hoặc gọi thợ máy may; nếu không có sơ đồ tín hiệu thì thay cảm biến theo phỏng đoán.

Ảnh hưởng kinh doanh

Dừng lặp lại hàng chục lần/ca làm mất sản lượng thêu, tăng công đứng máy và có thể bỏ sót mũi thêu khi tắt cảnh báo.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy thêu vi tính

Máy thêu vi tính có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy thêu vi tính, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy thêu vi tính và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy in flexo

Máy In Flexo Lệch Chồng Màu: Audit Tension, Register Và Nhiệt Sấy

Máy in flexo nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

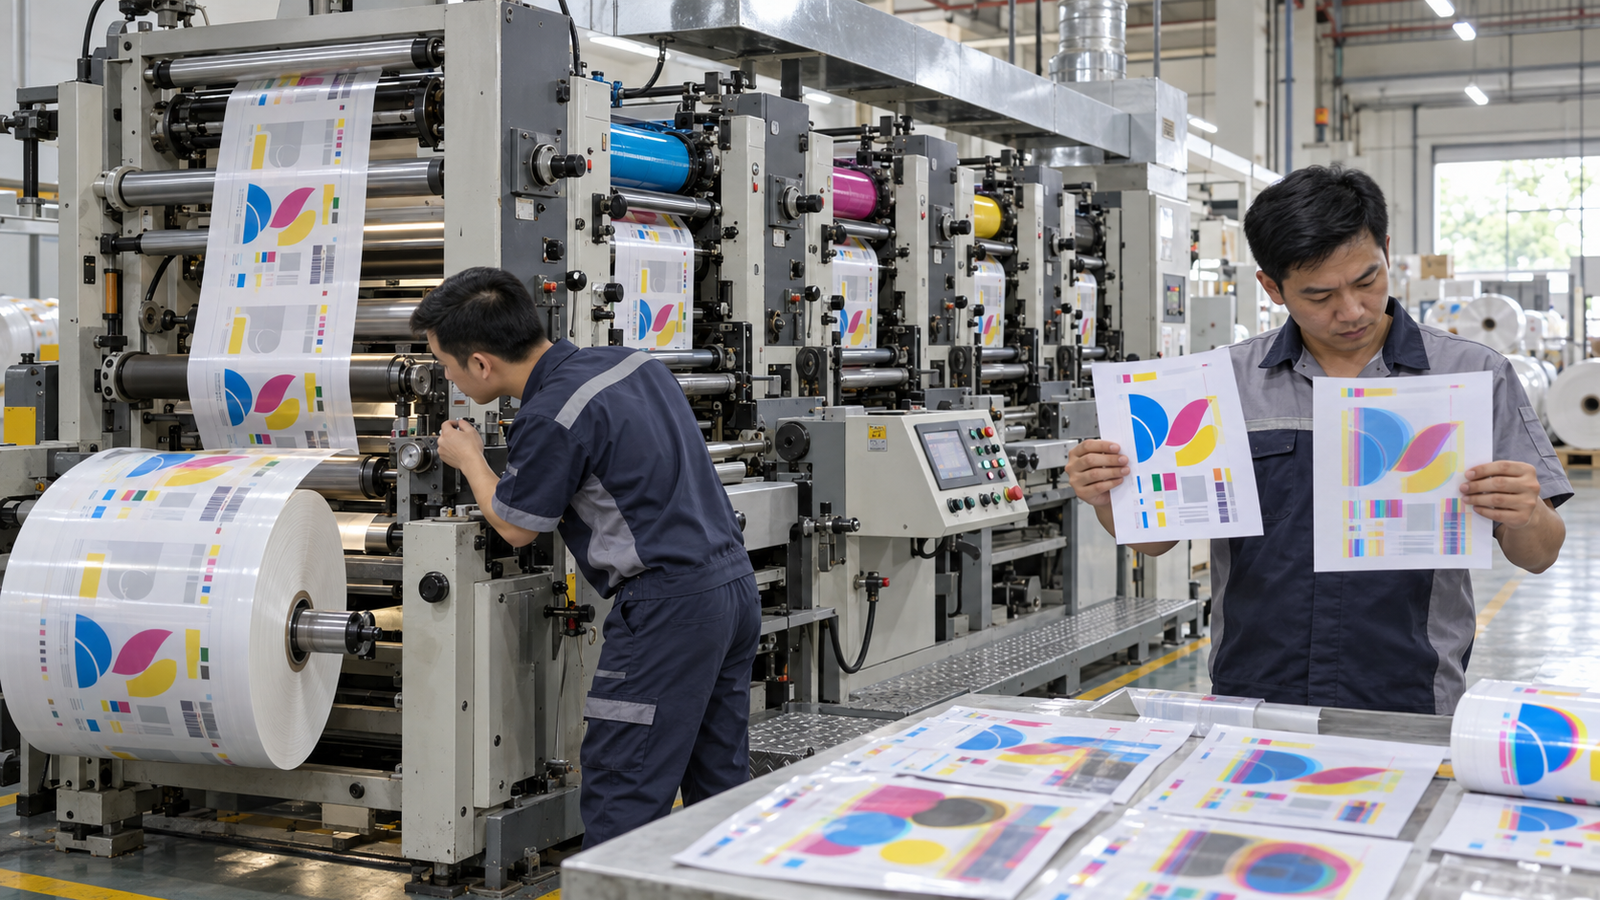
Kỹ thuật viên kiểm tra máy in flexo tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy in flexo trong bối cảnh xưởng SME.

Máy in flexo 2–6 màu trên màng/giấy/carton in bị lệch chồng màu giữa các cụm, chữ/logo có viền màu hoặc lệch tăng khi chạy nhanh; thợ phải dừng canh lại liên tục vì lực căng vật liệu, co giãn do sấy hoặc cơ cấu canh register không ổn định.

Đọc lực căng trước khi căn lại từng màu

Nguồn Việt Nam nêu lệch chồng màu do lực căng màng không ổn định, vật liệu giãn/co bởi nhiệt sấy hoặc canh máy sai; khuyến nghị kiểm soát tension, tốc độ và register mark. Dịch vụ sửa máy flexo trong nước ghi nhận nhu cầu chỉnh áp lực in, trục anilox, đường giấy.

Checklist xử lý máy in flexo tại hiện trường

  1. Ghi rõ hiện tượng máy in flexo, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi tốc độ chạy, loại vật liệu, thứ tự màu và mức lệch khi máy chậm/nhanh.
  4. Kiểm lực căng cuộn vào-ra, dancer, thắng cuộn và điểm kéo vật liệu.
  5. Kiểm register mark, sensor, encoder và thời điểm lệch tăng sau cụm sấy.
  6. Chạy mẫu ngắn sau mỗi lần chỉnh để đo lệch, không chỉ nhìn logo bằng mắt.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Lệch tăng khi chạy nhanhTension không ổn định hoặc vật liệu giãn sau sấySo lệch theo tốc độ và nhiệt sấy
Một màu lệch cố địnhCụm in, trục anilox, sensor/register hoặc cơ khí cụm đóCô lập từng màu và đo register
Canh xong lại trôiThắng cuộn, dancer, encoder hoặc đường vật liệu không ổn địnhKiểm lực căng và tín hiệu hồi tiếp

Cách xưởng đang tự xử lý

Dừng máy căn thủ công từng màu, giảm tốc, chỉnh lực căng hoặc thay cuộn vật liệu; thường chạy thử nhiều mét trước khi đạt, chưa khoanh vùng cụm căng màng và register.

Ảnh hưởng kinh doanh

Hao giấy/màng/mực trong thời gian canh màu, in hỏng cả cuộn nếu phát hiện muộn, giảm tốc độ sản xuất và nguy cơ trễ giao bao bì; chưa có số thiệt hại tiền xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy in flexo

Máy in flexo có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy in flexo, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy in flexo và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy cắt dây EDM

Máy Cắt Dây EDM Đứt Dây Điện Cực Liên Tục: 7 Điểm Kiểm Bộ Căng Dây Và Dẫn Hướng

Máy cắt dây edm nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

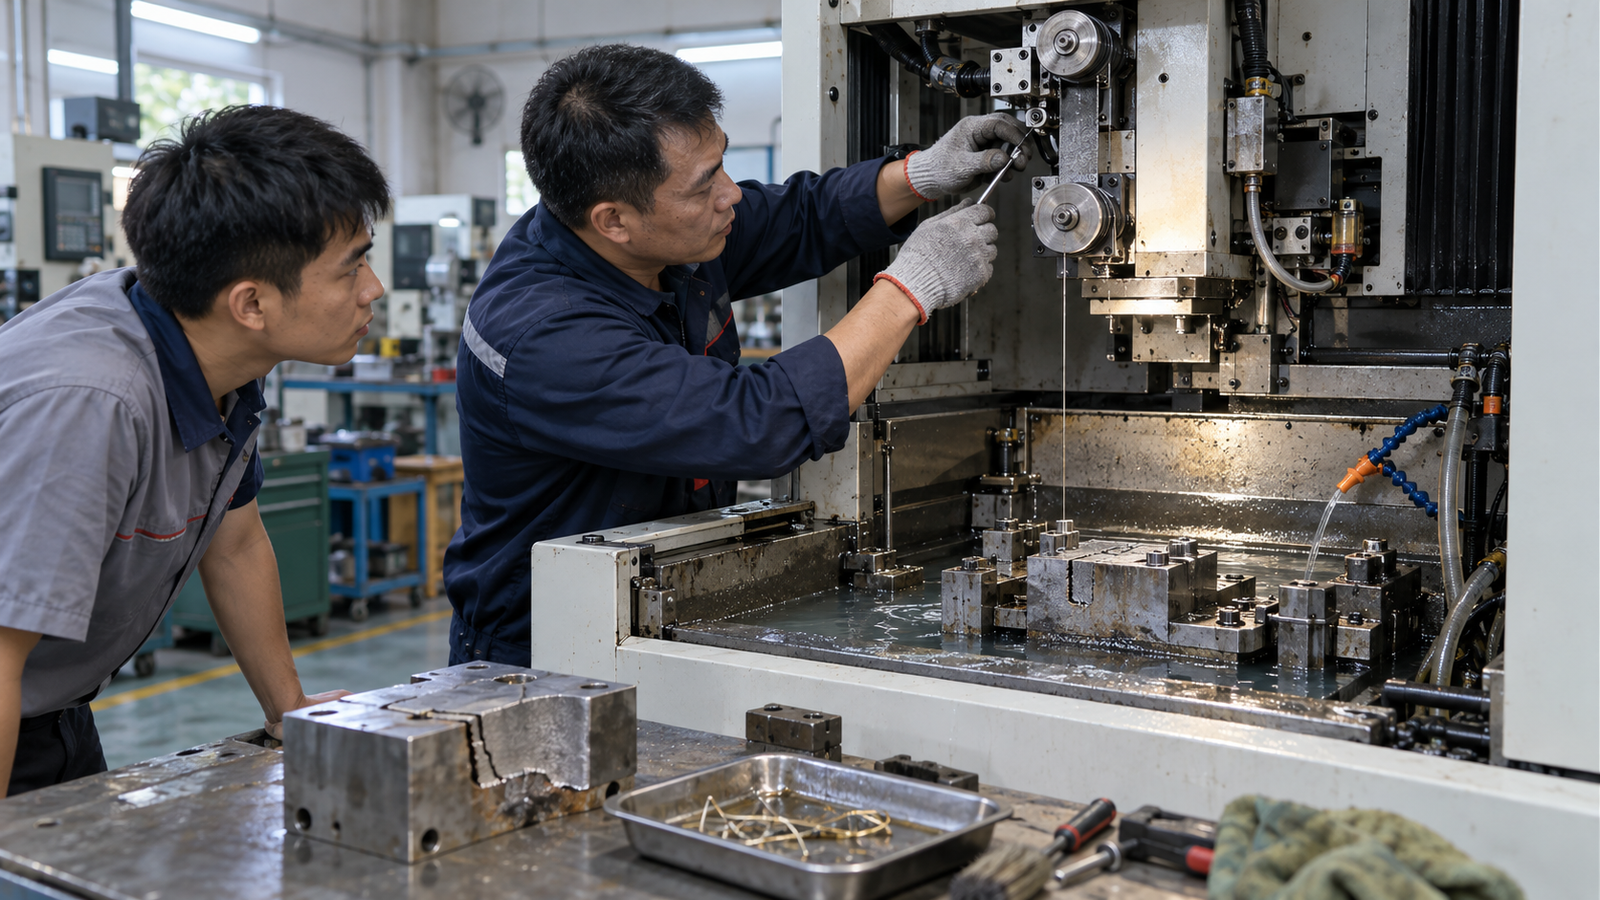
Kỹ thuật viên kiểm tra máy cắt dây EDM tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy cắt dây EDM trong bối cảnh xưởng SME.

Máy cắt dây EDM của xưởng khuôn bị đứt dây điện cực liên tục hoặc dây chùng làm đường cắt sai, phải dừng xỏ/nối dây nhiều lần; kỹ thuật chỉ thay dây/giảm tốc mà chưa tách lỗi bộ căng dây, puly-bánh dẫn, tiếp điện, béc phun nước hoặc chế độ xung.

Đừng thay dây liên tục khi chưa kiểm bộ căng

Nguồn Việt Nam mô tả dây quá căng dễ đứt, quá chùng làm rung/sai đường cắt; lò xo và bánh dẫn mòn/kẹt, miếng tiếp điện/béc nước sai hoặc tắc và chế độ xung không phù hợp đều có thể gây đứt dây; nhà cung cấp bán puly, bạc đạn, dây, dầu và vật tư EDM trong nước.

Checklist xử lý máy cắt dây EDM tại hiện trường

  1. Ghi rõ hiện tượng máy cắt dây EDM, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi vị trí đứt dây: đầu vào, vùng cắt, puly dẫn hay sau tiếp điện.
  4. Kiểm lực căng dây, lò xo/bộ căng và độ quay trơn của puly-bánh dẫn.
  5. Kiểm miếng tiếp điện, béc phun nước và dòng nước xả phôi khi đang cắt.
  6. So thông số xung, tốc độ cắt và vật liệu phôi trước khi đổi dây hàng loạt.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Đứt ở vùng cắtXung quá mạnh, nước yếu hoặc phôi khó thoát mạtKiểm nước, béc và thông số xung
Dây chùng/rungBộ căng dây, lò xo hoặc puly mòn/kẹtKiểm lực căng và bánh dẫn
Đứt lặp lại sau thay dâyTiếp điện, dẫn hướng hoặc setup chưa đúngKiểm miếng tiếp điện và đường dây

Cách xưởng đang tự xử lý

Thay cuộn dây, nối/xỏ lại dây, giảm tốc hoặc chỉnh căng dây theo cảm giác; đôi khi đổi thông số xung nhưng chưa kiểm tra cơ cấu căng và dẫn hướng.

Ảnh hưởng kinh doanh

Máy ngừng giữa chi tiết, tốn dây và thời gian gá/xỏ lại; đường cắt lỗi có thể phải gia công lại phôi khuôn đắt tiền, chậm giao khuôn; chưa xác minh số tiền theo xưởng.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy cắt dây EDM

Máy cắt dây edm có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy cắt dây EDM, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy cắt dây EDM và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • sơn tĩnh điện

Sơn Tĩnh Điện Bột Bám Ít, Phủ Không Đều: Audit Mass, Cao Áp Và Venturi

Sơn tĩnh điện nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

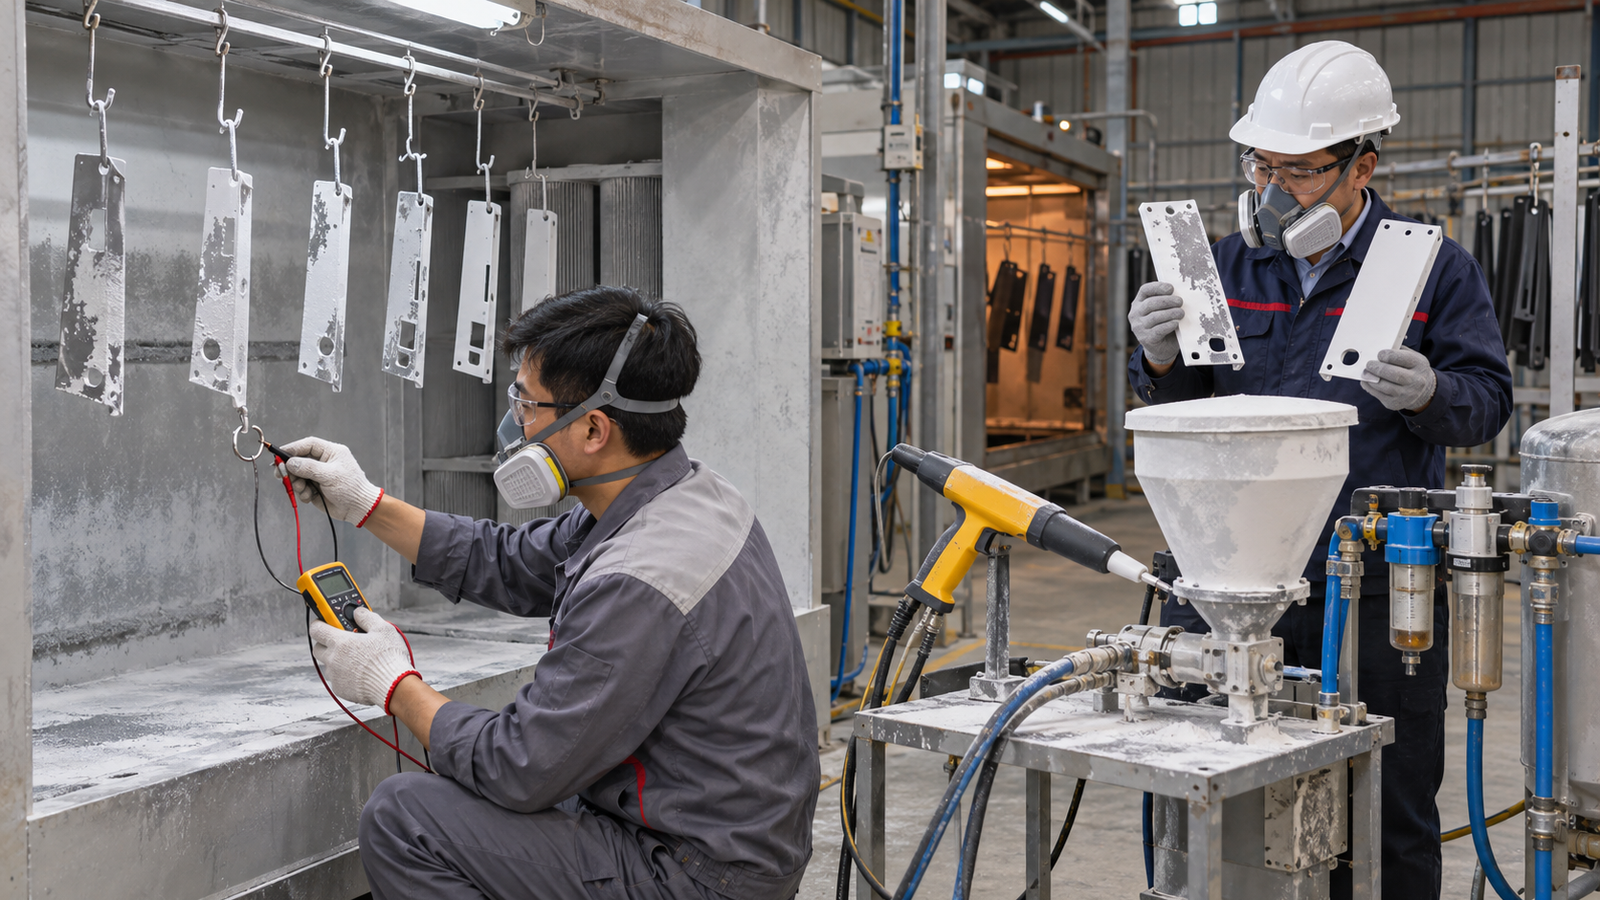
Kỹ thuật viên kiểm tra sơn tĩnh điện tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra sơn tĩnh điện trong bối cảnh xưởng SME.

Sơn tĩnh điện bột bám ít, phủ không đều hoặc rơi khỏi chi tiết thường liên quan mass, cao áp, venturi và khí nén. Khi sơn tĩnh điện không đạt độ bám, tăng kV hoặc tăng bột chỉ là bước thử, không phải kết luận.

Đọc mass và cấp bột trước khi tăng kV

Nguồn Việt Nam liệt kê bột bám ít/rơi trước sấy khi điện áp yếu, tiếp địa kém, bột quá mịn hoặc lưu lượng bột lớn; phun ngắt quãng khi venturi/ống bột nghẹt, khí nén không đủ/ẩm; có súng/máy thủ công giá khoảng 13 triệu đồng phù hợp xưởng nhỏ.

Checklist xử lý sơn tĩnh điện tại hiện trường

  1. Ghi rõ hiện tượng sơn tĩnh điện, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Đo tiếp địa từ chi tiết, móc treo, ray treo về điểm mass trước khi tăng kV.
  4. Kiểm điện cực, béc, venturi, ống bột và lưu lượng bột khi phun thật.
  5. Xả nước và kiểm chất lượng khí nén cấp cho súng, venturi và buồng sơn.
  6. Chạy mẫu với cùng chi tiết trước/sau vệ sinh móc treo để so độ bám.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Bột bám ítMass kém, cao áp yếu hoặc điện cực bẩnĐo tiếp địa và kiểm súng
Phun ngắt quãngVenturi/ống bột nghẹt hoặc khí nén không ổn địnhKiểm cấp bột và áp khí
Bột rơi trước lòBề mặt, mass hoặc lượng bột quá nhiềuChạy mẫu và kiểm móc treo

Ghi chú nhanh về sơn tĩnh điện

Với sơn tĩnh điện, không nên chỉ tăng kV hoặc tăng bột. Khi sơn tĩnh điện bám ít, đo mass móc treo, kiểm điện cực, venturi và khí nén trước sẽ giúp tránh hao bột và giảm lỗi phun lại.

Cách xưởng đang tự xử lý

Tăng điện áp hoặc lượng bột, vệ sinh béc, thay bột, chỉnh áp khí theo cảm tính; lỗi ở móc treo/đường mass hay venturi có thể tái diễn dù thay bột.

Ảnh hưởng kinh doanh

Tăng bột hao và công phun lại; chi tiết lỗi phải tẩy/sơn lại, chậm đơn hàng, buồng sơn vẫn tiêu thụ khí-điện; chưa có số tiền tổn thất riêng được xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về sơn tĩnh điện

Sơn tĩnh điện có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với sơn tĩnh điện, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng sơn tĩnh điện và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • phối màu hạt nhựa

Phối Màu Hạt Nhựa Lệch Tông, Loang Màu: Cách Tách Lỗi Định Lượng Và Máy Trộn

Phối màu hạt nhựa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

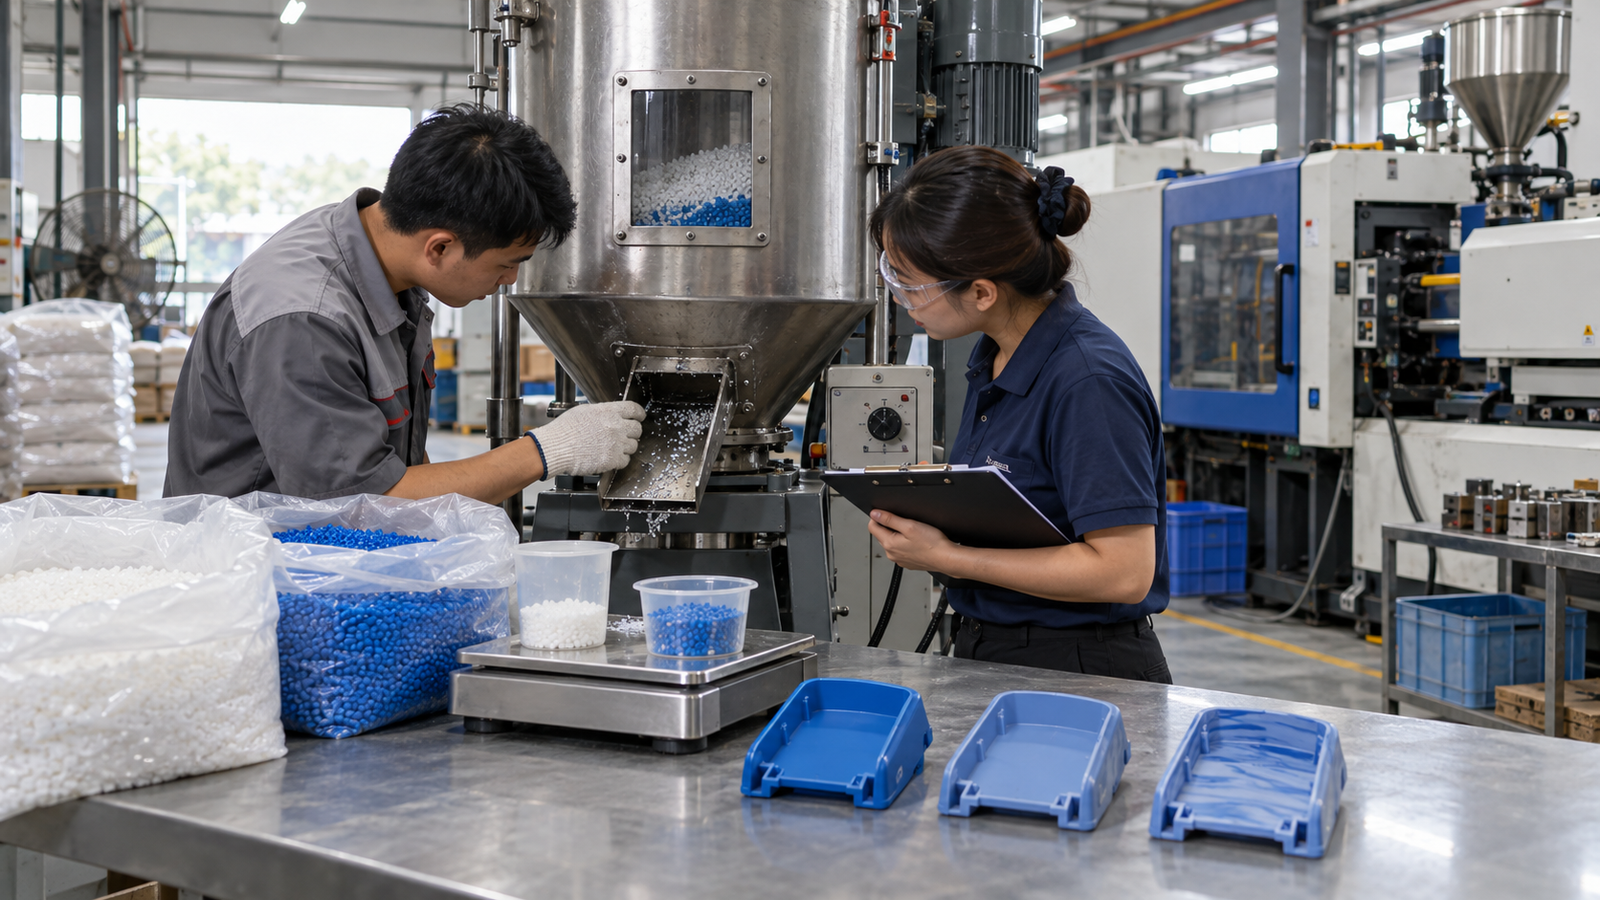
Kỹ thuật viên kiểm tra phối màu hạt nhựa tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra phối màu hạt nhựa trong bối cảnh xưởng SME.

Phối màu hạt nhựa lệch tông hoặc loang màu thường bắt đầu từ định lượng masterbatch, thời gian trộn và điểm bết liệu. Khi phối màu hạt nhựa không ổn định giữa các mẻ, xưởng không nên chỉ chỉnh nhiệt máy ép.

Tách lỗi định lượng khỏi lỗi máy ép

Nguồn Việt Nam nêu trực tiếp màu loang, đậm/nhạt giữa mẻ, phân lớp masterbatch, kẹt cửa xả và đong tay sai; có thị trường máy trộn và giải pháp định lượng màu.

Checklist xử lý phối màu hạt nhựa tại hiện trường

  1. Ghi rõ hiện tượng phối màu hạt nhựa, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Cân lại tỷ lệ hạt màu theo gram/kg thay vì theo ca hoặc muỗng.
  4. Lấy mẫu ở đầu, giữa và cuối mẻ sau trộn để phát hiện phân lớp.
  5. Kiểm cửa xả, đáy phễu và thành máy trộn có bết màu cũ không.
  6. Chạy test cùng recipe trên một mẻ nhỏ trước khi đổi thông số máy ép.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Lệch tông từng mẻĐịnh lượng thủ công hoặc masterbatch phân bố không đềuCân tỷ lệ và lấy mẫu theo thời điểm
Loang màuThời gian trộn, cửa xả bết hoặc hạt màu vónKiểm máy trộn và mẫu sau trộn
Đổi màu lâu sạchVệ sinh chưa hết màu cũKiểm phễu, vít tải, cửa xả và SOP purge

Ghi chú nhanh về phối màu hạt nhựa

Với phối màu hạt nhựa, hãy giữ mẫu ở đầu mẻ, giữa mẻ và cuối mẻ để so màu. Nếu phối màu hạt nhựa lệch tông lặp lại dù máy ép không đổi thông số, cần kiểm tỷ lệ masterbatch, thời gian trộn và điểm bết liệu ở cửa xả.

Cách xưởng đang tự xử lý

Đong hạt màu bằng ca/cân cơ, kéo dài thời gian trộn, tăng back pressure/nhiệt ép hoặc vệ sinh qua loa khi đổi màu.

Ảnh hưởng kinh doanh

Tăng phế phẩm theo mẻ, tốn masterbatch và công đổi màu, đơn hàng bị trả vì sai màu; không có số tiền tổn thất riêng được xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về phối màu hạt nhựa

Phối màu hạt nhựa có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với phối màu hạt nhựa, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng phối màu hạt nhựa và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy sàng rung

Máy Sàng Rung Tắc Lưới, Phân Loại Sai Cỡ Hạt: Checklist Kiểm Lưới Và Biên Độ

Máy sàng rung nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

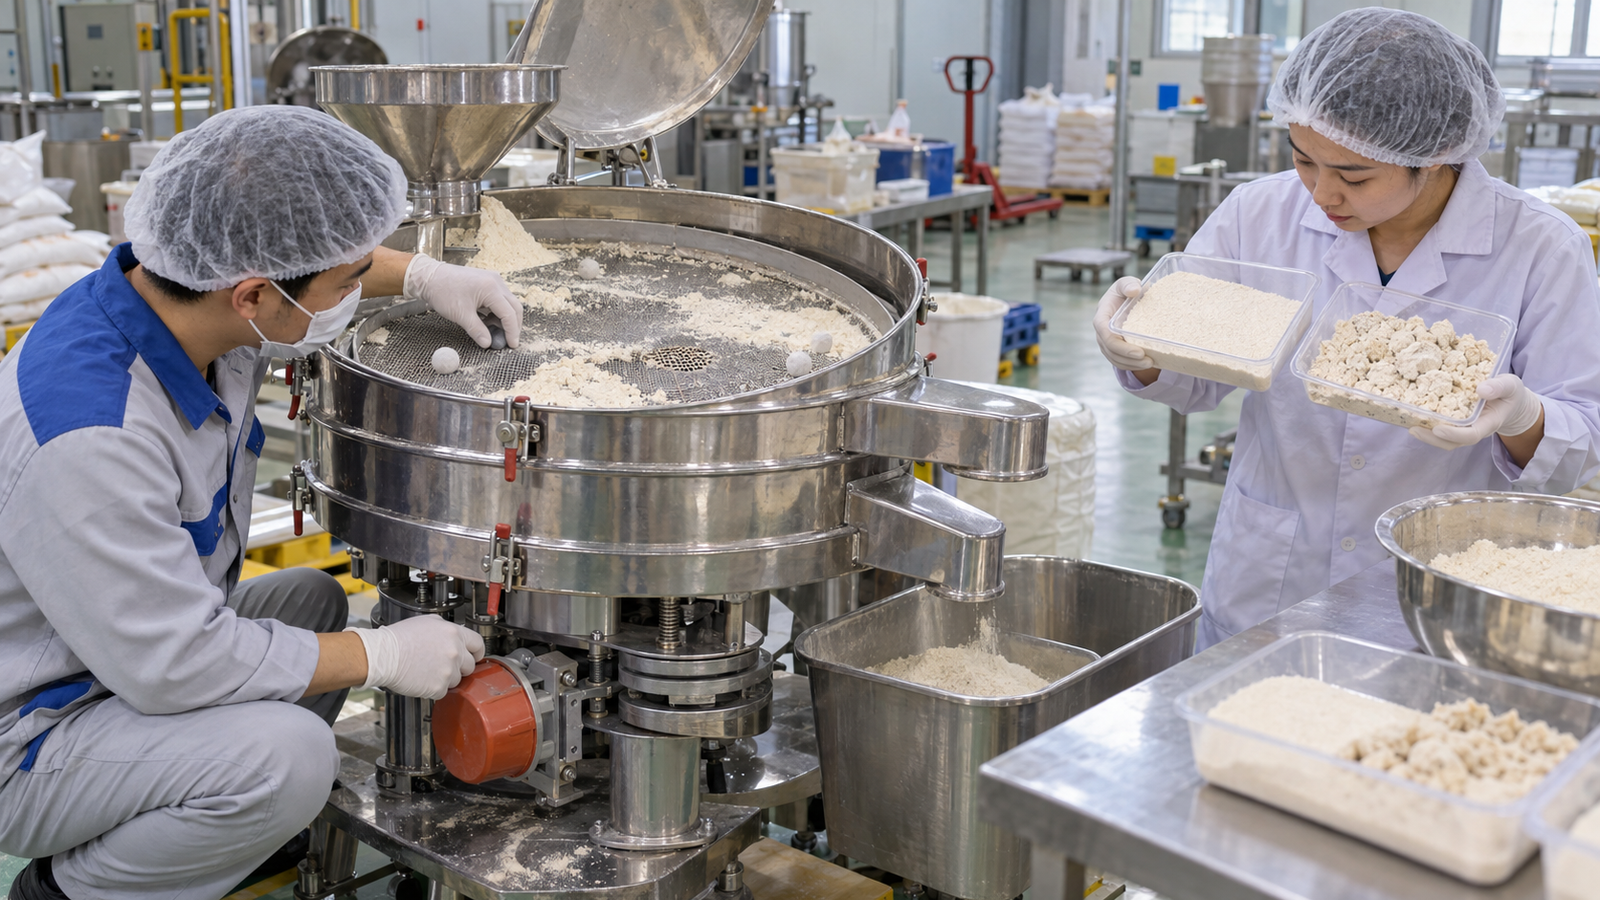
Kỹ thuật viên kiểm tra máy sàng rung tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy sàng rung trong bối cảnh xưởng SME.

Máy sàng rung phân loại bột/hạt vẫn chạy nhưng vật liệu không lọt lưới, ra liệu chậm hoặc lẫn cỡ hạt; SME phải dừng vệ sinh liên tục vì lưới bít/rách, nguyên liệu ẩm-vón, cấp liệu dồn hoặc biên độ rung không phù hợp.

Đo trước khi đổi lưới hoặc chỉnh rung

Nguồn Việt Nam mô tả lưới tắc/mòn, độ ẩm làm bít lưới, nguyên liệu dồn và biên độ không hợp khiến giảm lưu lượng; máy D600 dùng thực tế cho phân loại bột/hạt ở quy mô nhỏ.

Checklist xử lý máy sàng rung tại hiện trường

  1. Ghi rõ hiện tượng máy sàng rung, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi kg/giờ trước khi vệ sinh lưới và sau khi vệ sinh để biết lỗi có quay lại không.
  4. Kiểm độ ẩm, độ vón và cách cấp liệu vào tâm sàng hay lệch một bên.
  5. Soi lưới dưới ánh sáng để phát hiện bít lỗ, rách, giãn hoặc chọn sai mesh.
  6. Kiểm motor rung, quả văng, lò xo và điểm siết bulong khi máy có tải.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Ra liệu chậmLưới bít, nguyên liệu ẩm hoặc cấp liệu quá dàySo năng suất trước/sau vệ sinh và kiểm độ ẩm
Lẫn cỡ hạtLưới rách, sai mesh hoặc lắp hở khungKiểm lưới, gioăng và clamp
Rung yếu/lệchQuả văng, motor rung, lò xo hoặc nền đặt máyKiểm biên độ và điểm cố định máy

Cách xưởng đang tự xử lý

Tháo sàng chà rửa lưới, tăng thời gian sàng, giảm lượng cấp, đổi lưới theo cảm tính; chưa đo năng suất trước/sau và độ rung.

Ảnh hưởng kinh doanh

Nghẽn công đoạn cấp liệu/đóng gói, mất sản lượng theo giờ, hạt sai cỡ phải sàng lại hoặc loại bỏ; thời gian vệ sinh lặp lại làm tăng công lao động.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy sàng rung

Máy sàng rung có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy sàng rung, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy sàng rung và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
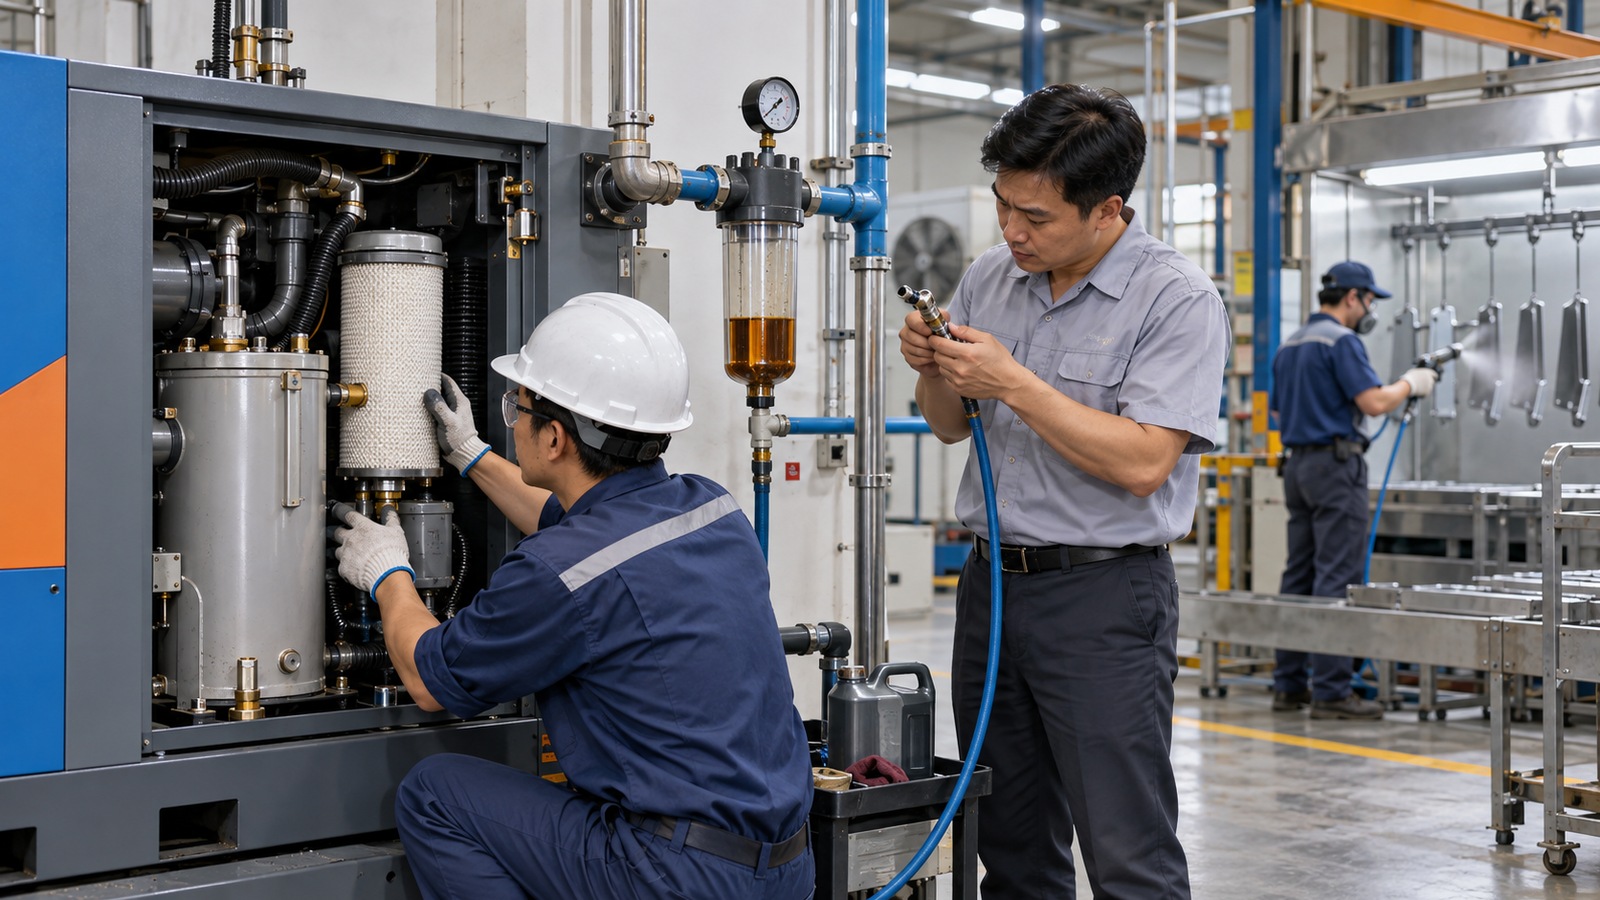
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy nghiền nhựa

Máy Nghiền Nhựa Hạt Không Đều: 7 Kiểm Tra Dao Cắt, Khe Dao Và Lưới Sàng

Máy nghiền nhựa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

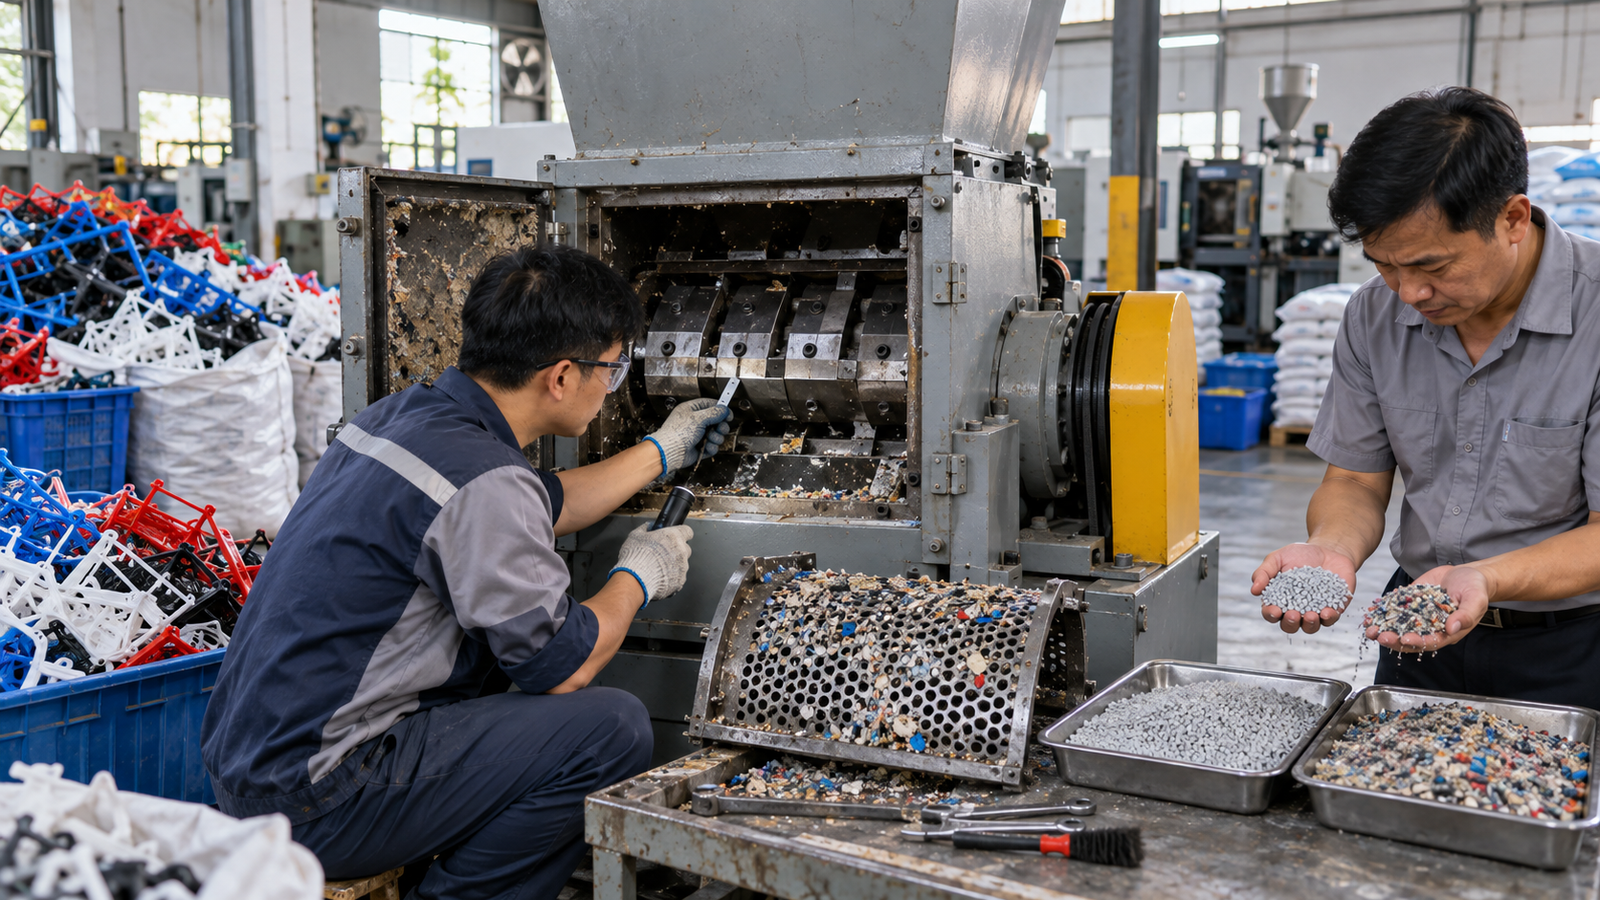
Kỹ thuật viên kiểm tra máy nghiền nhựa tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy nghiền nhựa trong bối cảnh xưởng SME.

Máy băm/nghiền nhựa tái chế vẫn chạy nhưng hạt ra to nhỏ thất thường, nhiều mạt, năng suất giảm hoặc kẹt buồng băm.

Dao và khe dao quyết định năng suất nghiền

Dịch vụ tại Việt Nam liệt kê dao cùn/mẻ, khe dao sai, lưới bít tắc, hạt không đều/nhiều bụi và năng suất giảm; dao nghiền quyết định trực tiếp hiệu suất và kích thước hạt.

Checklist xử lý máy nghiền nhựa tại hiện trường

  1. Ghi rõ hiện tượng máy nghiền nhựa, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Dừng máy, khóa nguồn và vệ sinh buồng băm trước khi đo dao.
  4. Kiểm dao cùn, mẻ, lệch gá và khe dao động/tĩnh.
  5. Kiểm lưới sàng có bít, rách, sai kích thước lỗ hoặc lắp lệch không.
  6. Đo dòng motor khi chạy có tải để phân biệt dao cùn với cấp liệu quá mức.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Hạt to nhỏ thất thườngDao cùn/mẻ hoặc khe dao saiMài/thay dao và căn khe
Nhiều mạt bụiDao cùn, lưới sai hoặc nghiền quá tảiKiểm lưới, tốc độ cấp liệu và dao
Kẹt buồng bămCấp liệu quá nhiều, dao yếu hoặc vật cứngDừng kiểm dao, lưới và dòng motor

Cách xưởng đang tự xử lý

Tăng tốc/cấp liệu, vệ sinh sàng, chỉnh khe dao hoặc thay dây đai theo kinh nghiệm; khi kẹt buồng băm mới gọi thợ cơ khí.

Ảnh hưởng kinh doanh

Giảm kg hạt tái sử dụng mỗi giờ, tăng phế liệu và điện; kẹt máy làm công nhân chờ và máy ép thiếu liệu tái sinh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy nghiền nhựa

Máy nghiền nhựa có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy nghiền nhựa, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy nghiền nhựa và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
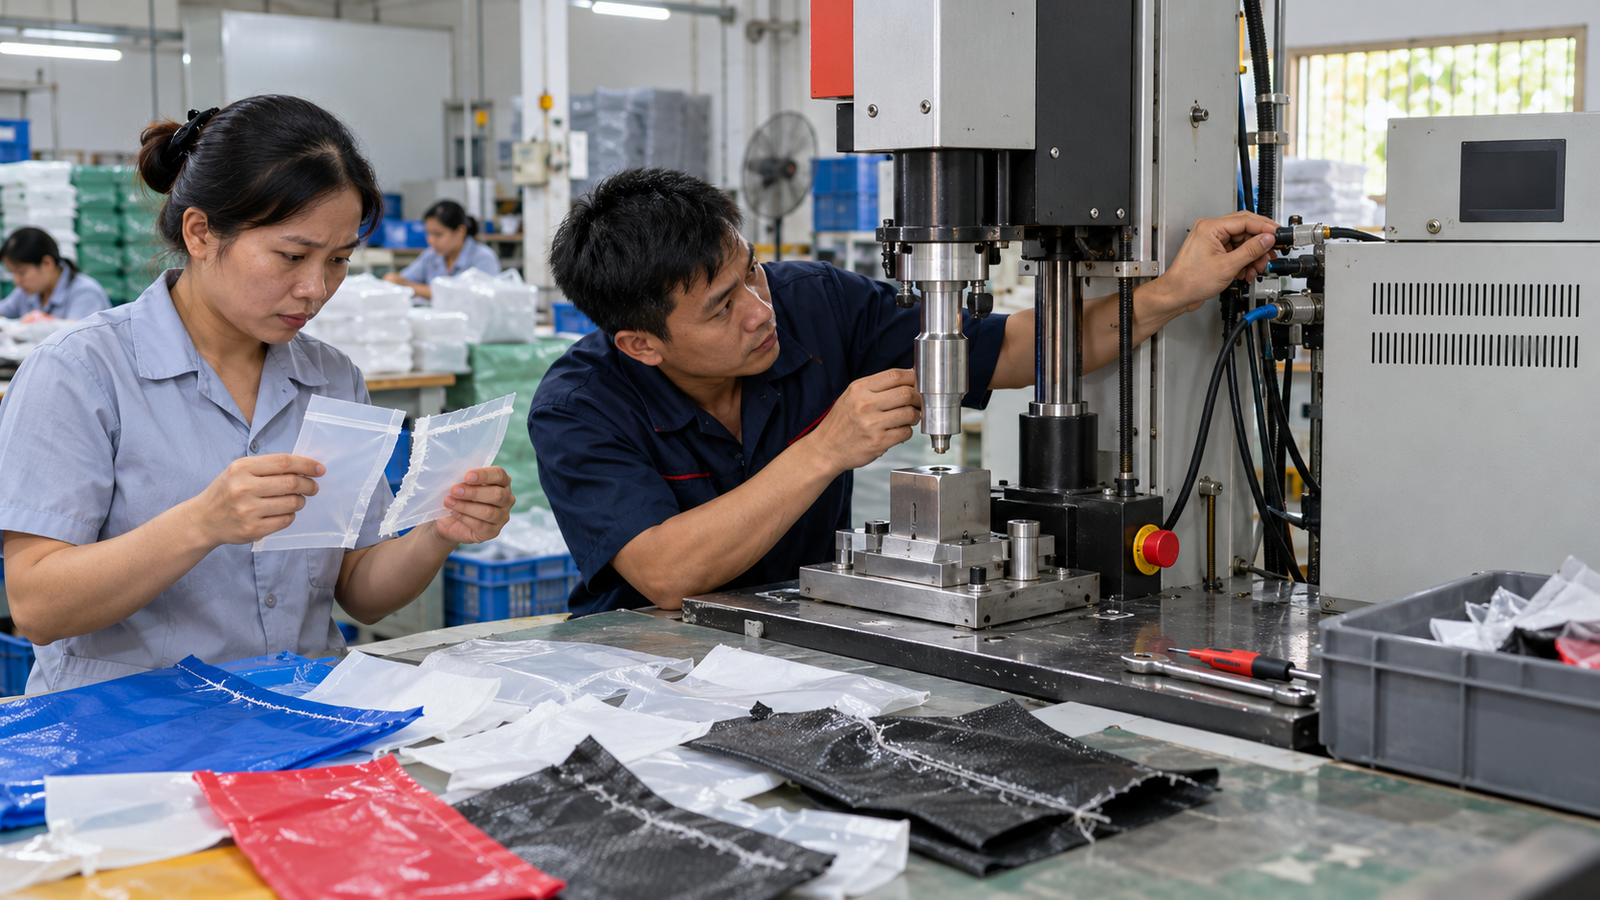
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy nén khí ra dầu

Máy Nén Khí Ra Dầu Theo Đường Khí: Audit Lọc Tách Dầu Và Đường Hồi

Máy nén khí ra dầu nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy nén khí ra dầu tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy nén khí ra dầu trong bối cảnh xưởng SME.

Máy nén khí trục vít vẫn chạy đủ áp nhưng khí đầu ra có mùi/hơi dầu, dầu đọng trong đường ống hoặc bám lên thiết bị dùng khí.

Đọc đường dầu trước khi thay lọc cuối

Dấu hiệu gồm mức dầu tụt nhanh, khí đầu ra có mùi dầu và dầu đọng ở đường ống. Nguyên nhân phổ biến là lọc tách dầu quá tuổi/hỏng, đường hồi dầu có vấn đề, mức dầu sai hoặc dầu không phù hợp; lọc tách dầu thường là vật tư định kỳ khoảng 3.000-4.000 giờ tùy loại.

Checklist xử lý máy nén khí ra dầu tại hiện trường

  1. Ghi rõ hiện tượng máy nén khí ra dầu, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi tốc độ tụt mức dầu theo giờ chạy và vị trí dầu xuất hiện trong đường khí.
  4. Kiểm lọc tách dầu theo giờ chạy, chênh áp và dấu hiệu bão hòa/hỏng.
  5. Kiểm đường hồi dầu, van một chiều và vị trí hút hồi có nghẹt không.
  6. Kiểm đúng loại dầu, mức dầu và điều kiện vận hành nhiệt độ cao.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Dầu ra nhiều sau lọc táchSeparator quá tuổi, hỏng hoặc lắp saiKiểm giờ chạy, chênh áp và thay đúng mã
Dầu hao nhanhĐường hồi dầu, mức dầu hoặc nhiệt độ vận hànhKiểm hồi dầu và mức dầu
Dầu bám thiết bị cuối tuyếnTách dầu không hiệu quả hoặc lọc cuối quá tảiXử lý nguồn dầu trước khi thay lọc cuối

Cách xưởng đang tự xử lý

Châm dầu liên tục, xả dầu/nước ở lọc cuối đường, thay lọc đường khí hoặc lau vệ sinh thiết bị mà chưa kiểm tra tách dầu và đường hồi.

Ảnh hưởng kinh doanh

Tốn dầu và vật tư lọc; dầu theo khí làm bẩn van, xy lanh, dụng cụ và có thể gây lỗi bề mặt ở công đoạn sơn hoặc khí tiếp xúc sản phẩm.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy nén khí ra dầu

Máy nén khí ra dầu có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy nén khí ra dầu, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy nén khí ra dầu và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
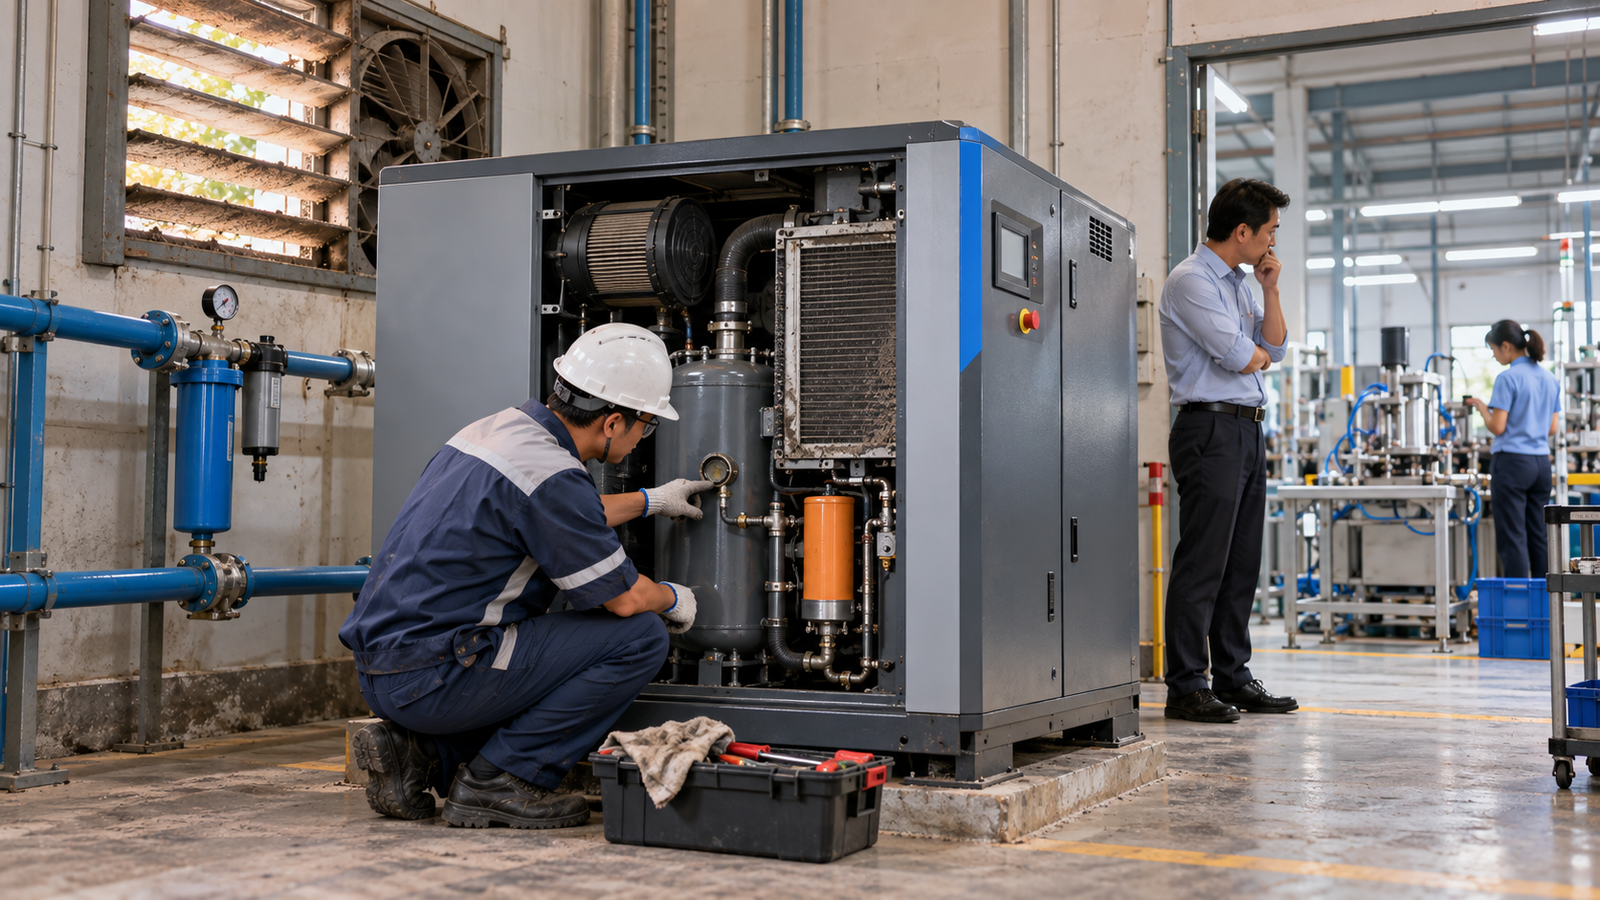
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy hàn siêu âm

Máy Hàn Siêu Âm Hàn Không Dính: 6 Bước Tách Lỗi Nguồn, Bộ Rung Và Búa Hàn

Máy hàn siêu âm nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy hàn siêu âm tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy hàn siêu âm trong bối cảnh xưởng SME.

Máy hàn siêu âm vẫn chạy nhưng mối hàn nhựa hoặc vải nhiệt dẻo không dính chắc, lúc được lúc không.

Tách lỗi công nghệ khỏi lỗi cụm siêu âm

Bộ hàn gồm nguồn phát, thanh rung và búa hàn; khi phần hàn bất thường, thiết bị có thể bảo vệ quá dòng hoặc tăng dòng. Lỗi không chỉ nằm ở thông số thời gian/công suất mà còn ở búa, đe, bộ rung, nguồn và vật liệu.

Checklist xử lý máy hàn siêu âm tại hiện trường

  1. Ghi rõ hiện tượng máy hàn siêu âm, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Giữ mẫu đạt và mẫu lỗi để so mối hàn theo cùng vật liệu.
  4. Kiểm mặt búa/đe có mòn, bẩn, lệch hoặc không song song không.
  5. Theo dõi dòng/cảnh báo nguồn phát khi hàn không tải và có tải.
  6. Tách lỗi cài đặt khỏi lỗi bộ rung bằng test cùng thông số trên mẫu chuẩn.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Mối hàn không dínhThiếu năng lượng, búa lệch hoặc vật liệu saiSo mẫu, kiểm búa/đe và thông số
Báo quá dòngBộ rung/búa bất thường hoặc tải kẹtTest không tải, kiểm cụm rung
Lúc dính lúc khôngÁp ép, gá đặt hoặc bề mặt vật liệu không ổn địnhKiểm jig, áp lực và độ sạch bề mặt

Cách xưởng đang tự xử lý

Tăng thời gian, tăng công suất, ép mạnh hơn, chỉnh búa/đe, vệ sinh mặt hàn hoặc reset nguồn; khi không hết thì tháo cụm gửi sửa hoặc thay theo kinh nghiệm.

Ảnh hưởng kinh doanh

Mối hàn yếu làm sản phẩm bung/tách, phải hàn lại hoặc loại bỏ; công đoạn hàn dừng có thể chặn nhịp sản xuất và thay nhầm cụm gây chi phí lớn.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy hàn siêu âm

Máy hàn siêu âm có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy hàn siêu âm, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy hàn siêu âm và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy nén khí quá nhiệt

Máy Nén Khí Quá Nhiệt Dừng Máy: 7 Điểm Kiểm Trước Khi Reset Lại

Máy nén khí quá nhiệt nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy nén khí quá nhiệt tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy nén khí quá nhiệt trong bối cảnh xưởng SME.

Máy nén khí trục vít đang cấp khí cho cả xưởng bỗng báo nhiệt độ cao rồi dừng, làm các máy dùng khí thiếu áp đồng loạt.

Đừng reset khi chưa đọc chuỗi nhiệt

Máy thường chạy quanh 75-95°C; khi vượt 100°C hoặc ngưỡng bảo vệ 105-110°C có thể dừng. Nguyên nhân hay gặp là dầu thiếu/xuống cấp, lọc dầu-lọc gió tắc, két giải nhiệt bẩn, quạt yếu hoặc phòng máy thông gió kém.

Checklist xử lý máy nén khí quá nhiệt tại hiện trường

  1. Ghi rõ hiện tượng máy nén khí quá nhiệt, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi nhiệt độ khi báo lỗi, áp suất làm việc, thời điểm trong ca và nhiệt độ phòng máy.
  4. Kiểm mức dầu, màu dầu, lịch thay dầu và lọc dầu trước khi reset nhiều lần.
  5. Vệ sinh két giải nhiệt, kiểm chiều gió, quạt làm mát và khe thoát khí nóng.
  6. Kiểm lọc gió, lọc dầu và tải máy nén khi chạy liên tục.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Nhiệt tăng nhanh khi tải caoKét bẩn, quạt yếu hoặc thông gió kémĐo nhiệt trước/sau két, kiểm luồng gió
Nhiệt cao sau bảo dưỡng trễDầu/lọc dầu xuống cấpKiểm giờ chạy, dầu và lọc
Reset chạy được rồi lỗi lạiChưa xử lý gốc làm mát/bôi trơnDừng kiểm đủ chuỗi dầu-lọc-két-quạt

Cách xưởng đang tự xử lý

Reset alarm, mở cửa phòng máy, thổi két, châm dầu hoặc chờ nguội rồi chạy lại mà chưa đo tuần tự dầu, lọc, két, quạt và thông gió.

Ảnh hưởng kinh doanh

Máy nén dừng kéo theo xy lanh, van, máy CNC hoặc máy đóng gói dừng theo; quá nhiệt kéo dài làm dầu nhanh hỏng và tăng nguy cơ sửa đầu nén/motor chi phí lớn.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy nén khí quá nhiệt

Máy nén khí quá nhiệt có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy nén khí quá nhiệt, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy nén khí quá nhiệt và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.