Máy đang dừng? Ưu tiên chẩn đoán sự cố trước, báo giá sau khi xác định phạm vi. Yêu cầu hỗ trợ khẩn cấp ->

SME Việt Nam • máy ép keo mex

Máy Ép Keo Mex Bong Lớp Sau Ép/Giặt: Kiểm Nhiệt, Áp Lực Và Thời Gian Lưu

Máy ép keo mex nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.
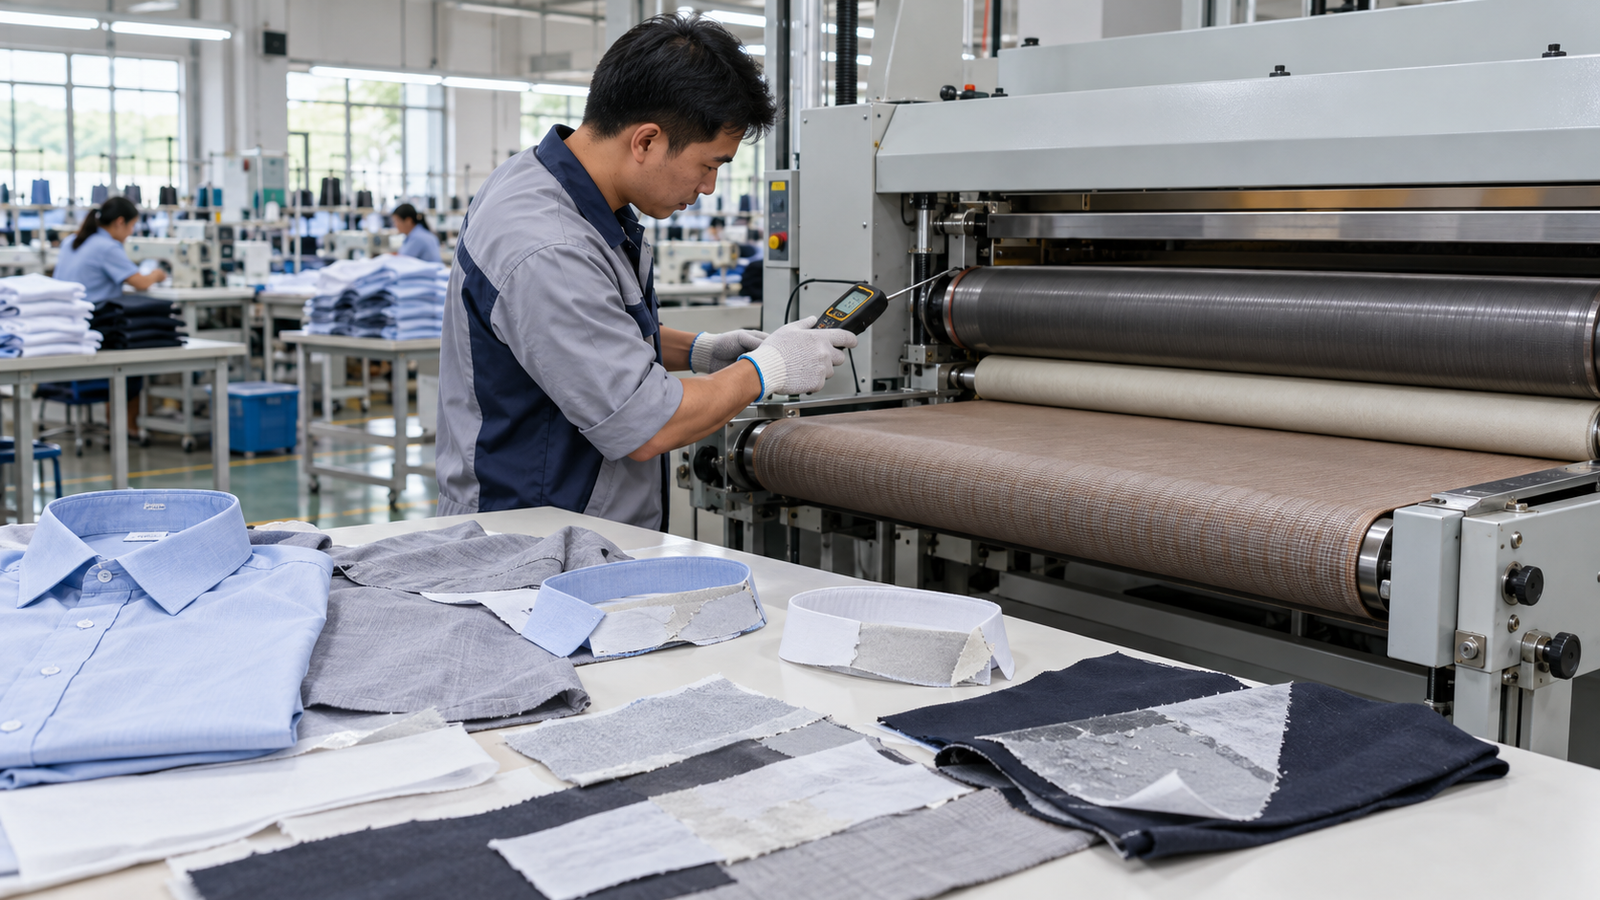
Kỹ thuật viên kiểm tra máy ép keo mex tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy ép keo mex trong bối cảnh xưởng SME.

Máy ép keo/mex băng tải ở xưởng may vẫn chạy nhưng cổ áo, nẹp áo hoặc thân áo bị bong lớp mex sau ép/giặt, có chỗ dính chỗ không; thợ tăng nhiệt nhưng không kiểm tra đồng thời nhiệt thực trên bề rộng, áp lực lô ép, thời gian lưu và loại mex–vải.

Biên bản kiểm tra: Với máy ép keo mex, tăng nhiệt theo cảm tính dễ làm cháy vải; nên đo nhiệt trái-giữa-phải và test bóc keo theo từng loại mex.

Recipe công nghệ phải đi cùng dữ liệu đo

Nguồn Việt Nam nêu trực tiếp keo không bám/bong sau giặt, chỗ dính chỗ không và chi phí sửa lại hàng; đây là lỗi liên kết mex–vải theo nhiệt/áp/thời gian, không phải lỗi dán cạnh PVC hoặc gia nhiệt SSR đơn thuần.

Checklist xử lý máy ép keo mex tại hiện trường

  1. Ghi rõ hiện tượng máy ép keo mex, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Lấy mẫu vải/mex lỗi và mẫu đạt, ghi nhiệt cài đặt, tốc độ băng và lực ép.
  4. Đo nhiệt thực ở trái-giữa-phải băng tải để phát hiện vùng thiếu nhiệt.
  5. Kiểm áp lực lô ép, độ đều rulo, băng chịu nhiệt và thời gian lưu của chi tiết.
  6. Chạy test bóc keo sau ép và sau giặt theo từng loại vải/mex trước khi chốt recipe.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Bong sau giặtNhiệt/áp/thời gian lưu chưa đủ hoặc mex không hợp vảiTest bóc keo theo recipe
Chỗ dính chỗ khôngNhiệt lệch bề rộng, rulo ép không đều hoặc băng tải lỗiĐo trái-giữa-phải và kiểm rulo
Tăng nhiệt vẫn lỗiRecipe sai, cảm biến/heater lệch hoặc vật liệu không phù hợpĐo nhiệt thực và test mẫu nhỏ

Cách xưởng đang tự xử lý

Thợ tăng nhiệt, giảm tốc băng tải, ép lại từng chi tiết hoặc đổi mex theo cảm tính; QC loại hàng bong, gọi thợ máy khi không kiểm soát được.

Ảnh hưởng kinh doanh

Phải ép lại hoặc may lại chi tiết, tăng phế vải/mex, hàng lỗi sau giặt có thể bị khách trả; mất năng suất ép đầu chuyền, chưa có số thiệt hại xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy ép keo mex

Máy ép keo mex có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy ép keo mex, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy ép keo mex và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy cưa bàn trượt

Máy Cưa Bàn Trượt Cắt Không Vuông, Mẻ Cạnh: Cách Căn Ray, Thước Và Hai Lưỡi

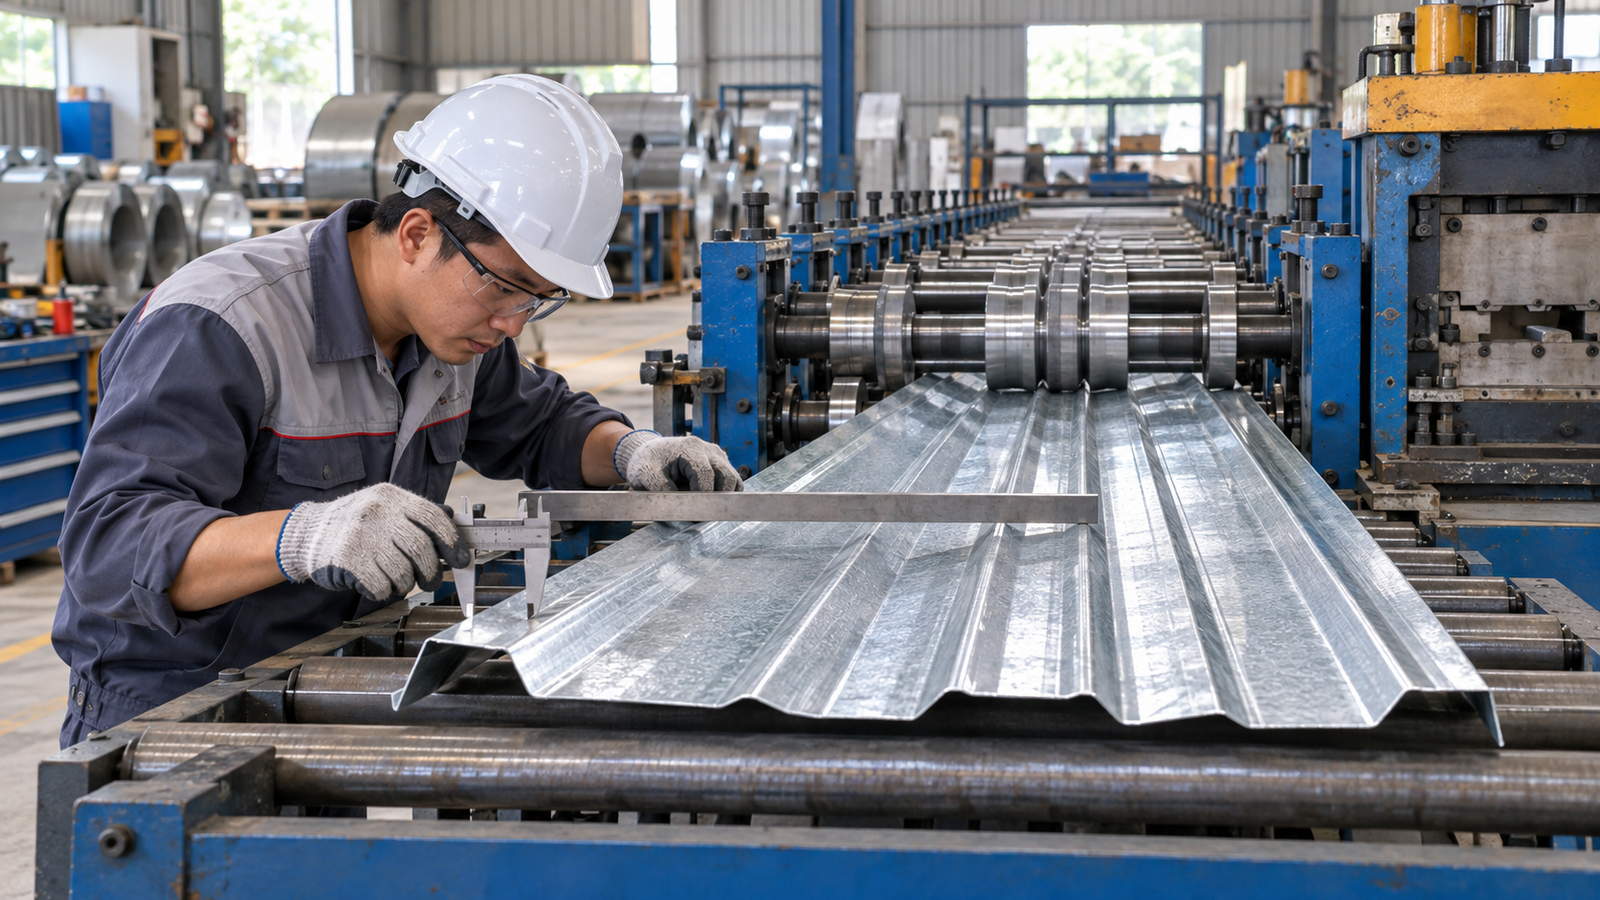
Máy cưa bàn trượt nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

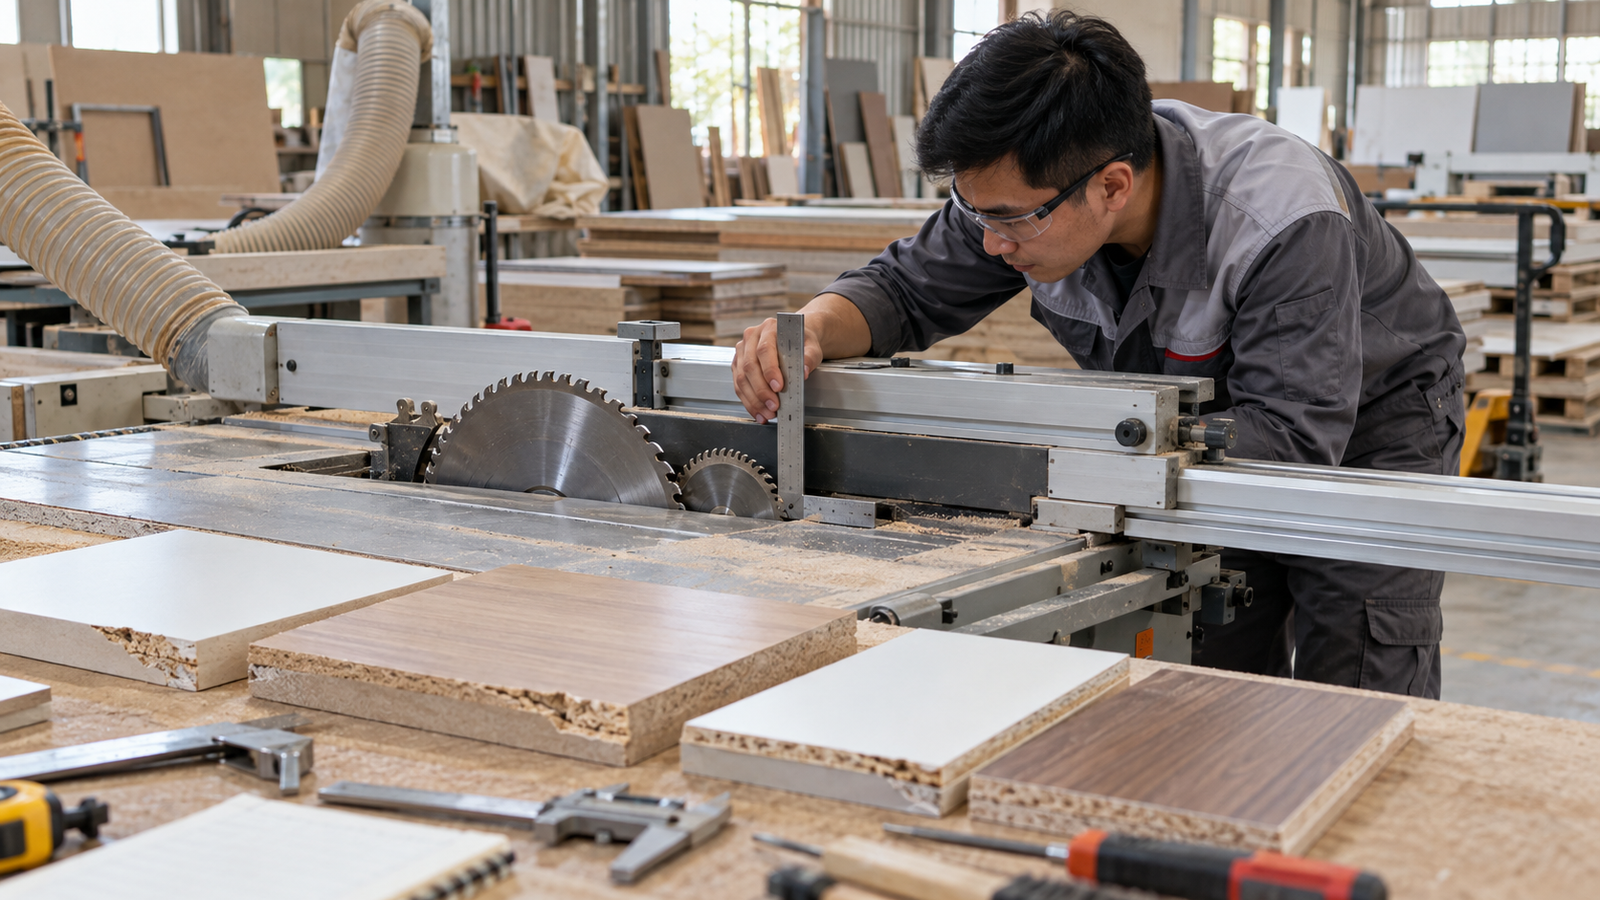
Kỹ thuật viên kiểm tra máy cưa bàn trượt tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy cưa bàn trượt trong bối cảnh xưởng SME.

Máy cưa bàn trượt 2 lưỡi ở xưởng nội thất vẫn chạy nhưng cắt ván MDF/MFC không vuông góc, mép mẻ hoặc hai lưỡi cưa chính–mồi không thẳng hàng; thợ thay lưỡi/chỉnh thước nhiều lần nhưng bỏ qua độ rơ ray bàn trượt, góc thước chặn và vị trí trục lưỡi.

Biên bản kiểm tra: Với máy cưa bàn trượt, hãy cắt mẫu và đo đường chéo tấm trước khi kết luận do lưỡi cưa; ray và thước chặn thường làm lỗi quay lại.

Biên bản khoanh vùng lỗi theo mẫu cắt

SEMAC chỉ rõ sản phẩm cắt lệch khi lưỡi chính/mồi không đồng trục hoặc mặt bàn trượt–ray không vuông; Quốc Duy và Liên Bốn mô tả lỗi không vuông/mẻ cạnh và quy trình căn lưỡi. Đây là vấn đề góc cắt/bàn trượt, khác lỗi encoder đo chiều dài ở #35.

Checklist xử lý máy cưa bàn trượt tại hiện trường

  1. Ghi rõ hiện tượng máy cưa bàn trượt, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Cắt thử một tấm MDF/MFC chuẩn và đo đường chéo, góc 90 độ, mép trên-dưới.
  4. Kiểm ray bàn trượt, độ rơ, độ song song với lưỡi chính và điểm kẹt khi đẩy.
  5. Căn thước chặn, góc 90 độ và vị trí lưỡi chính-lưỡi mồi theo cùng đường cắt.
  6. Kiểm lưỡi cưa, vòng bi trục và tốc độ đẩy trước khi thay lưỡi hàng loạt.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Cắt không vuôngThước chặn lệch, ray bàn trượt rơ hoặc tuyến lưỡi saiĐo góc 90 và kiểm ray
Mẻ cạnh dưới/trênLưỡi mồi, lưỡi chính hoặc chiều cao lưỡi chưa đúngCăn đồng trục hai lưỡi
Cắt thử lúc đúng lúc saiBàn trượt rơ, vòng bi hoặc thao tác đẩy không ổn địnhKiểm cơ khí và cắt mẫu lặp lại

Cách xưởng đang tự xử lý

Thợ đổi lưỡi, siết ốc, chỉnh thước bằng ê-ke, cắt thử nhiều tấm rồi bù sai số lúc lắp ráp; ít đo độ rơ bàn trượt và kiểm tra độ song song lưỡi chính–mồi theo quy trình.

Ảnh hưởng kinh doanh

Phế ván MDF/MFC, mất thời gian cắt lại, ghép tủ hở mép và tăng công sửa ở công đoạn dán cạnh/lắp ráp; ảnh hưởng tiến độ giao nội thất, chưa có số tiền xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy cưa bàn trượt

Máy cưa bàn trượt có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy cưa bàn trượt, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy cưa bàn trượt và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy dán thùng carton

Máy Dán Thùng Carton Băng Keo Lệch, Nhăn, Bong: Checklist Đầu Dán Và Con Lăn

Máy dán thùng carton nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

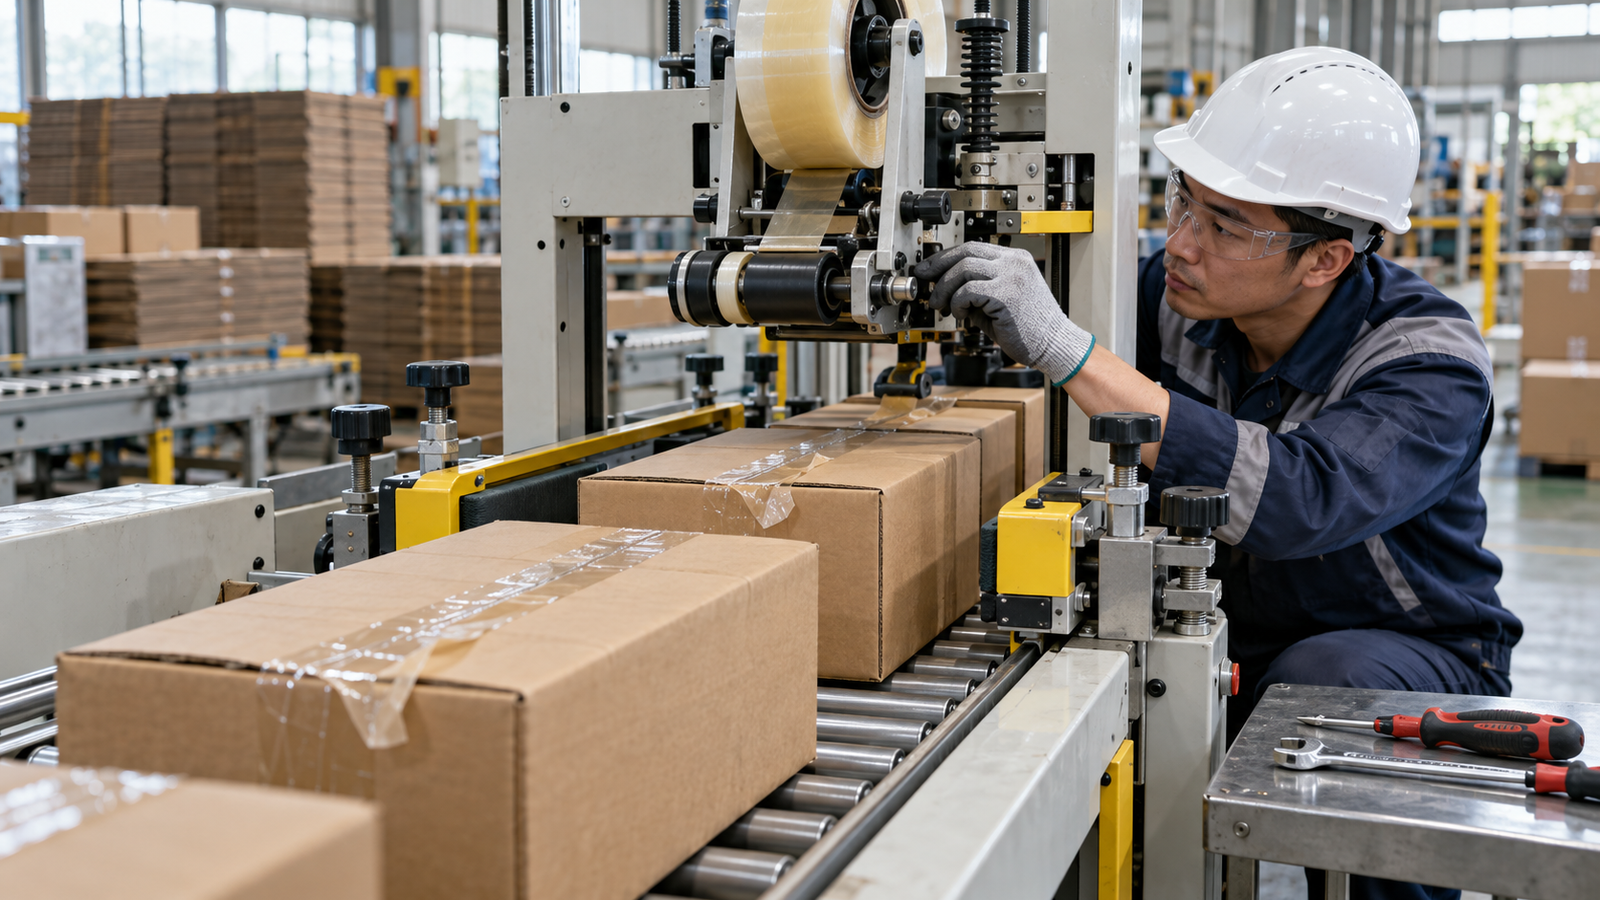
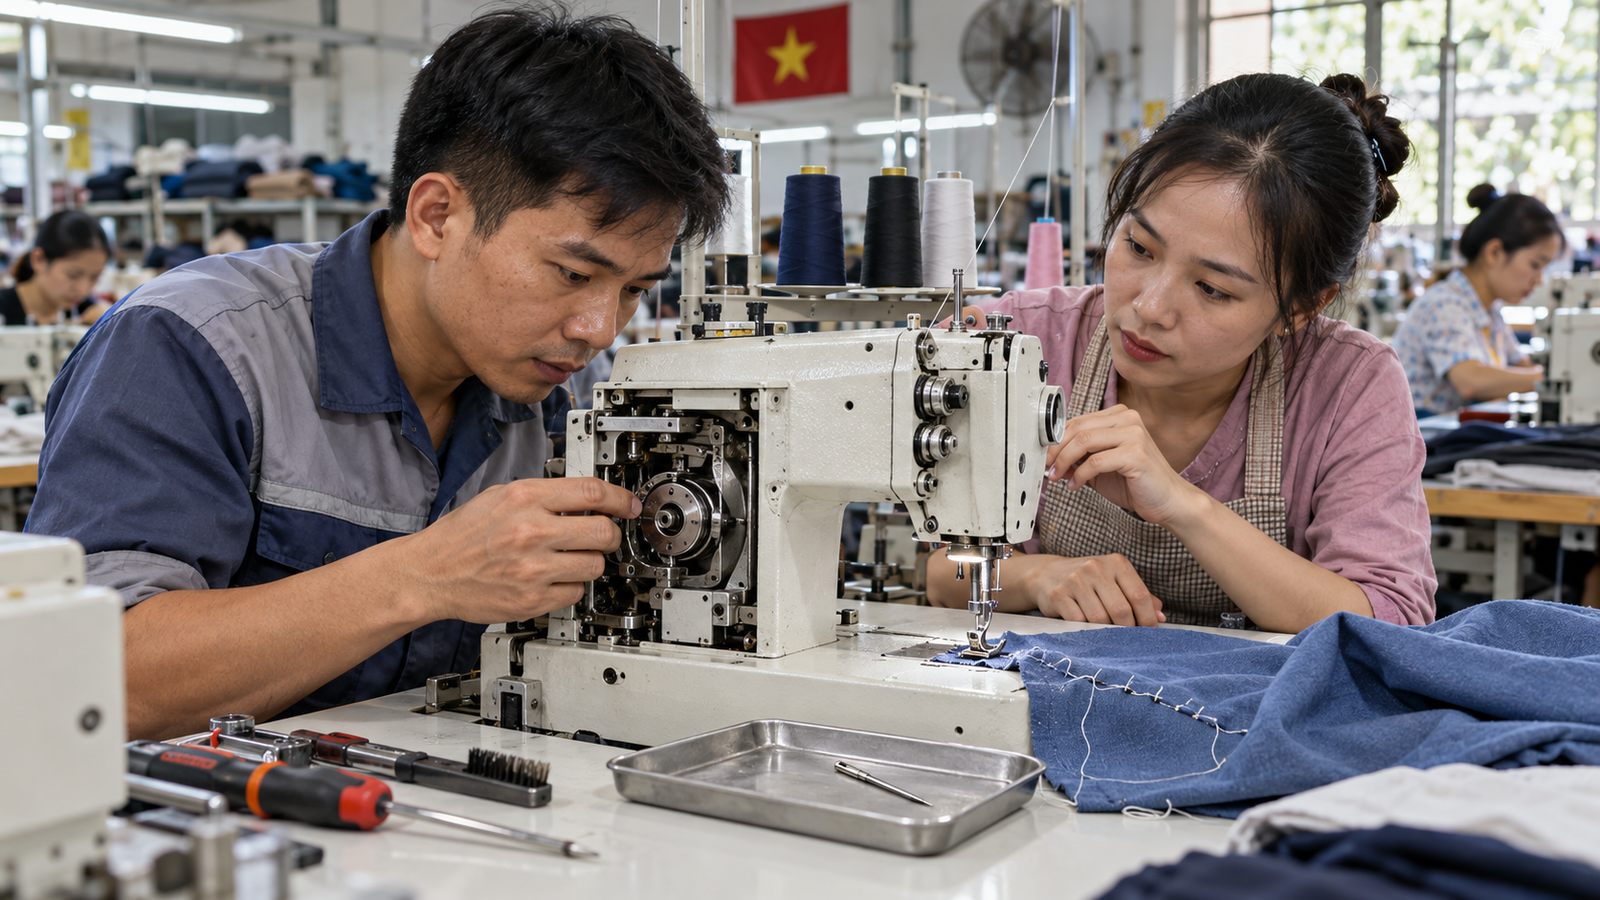
Kỹ thuật viên kiểm tra máy dán thùng carton tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy dán thùng carton trong bối cảnh xưởng SME.

Máy dán thùng carton bán tự động vẫn kéo thùng nhưng băng keo dán lệch tâm, nhăn hoặc bong ở hai đầu thùng; thợ cứ tăng lực ép/đổi cuộn băng keo mà chưa kiểm tra con lăn cao su chai mòn, cụm dẫn băng keo, dao cắt và vị trí đầu dán.

Biên bản kiểm tra: Với máy dán thùng carton, cần giữ lại thùng lỗi và kiểm đường đi băng keo qua đầu dán trước khi tăng lực ép hoặc thay cả cuộn băng.

Đọc đường đi băng keo trước khi tăng lực ép

Nguồn dịch vụ Việt Nam ghi nhận băng keo dán không đều, lệch, nhăn hoặc bong do con lăn mòn/chai, lực miết sai và đầu dán lệch; Anypack bán linh kiện thay thế và nhận sửa/bảo trì máy đóng gói. Đây là lỗi niêm phong thùng bằng băng keo, không trùng máy đóng đai hoặc hàn túi.

Checklist xử lý máy dán thùng carton tại hiện trường

  1. Ghi rõ hiện tượng máy dán thùng carton, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Giữ lại thùng lỗi để xem băng keo lệch ở đầu vào, giữa thùng hay cuối thùng.
  4. Kiểm con lăn cao su có chai, mòn, dính keo hoặc quay không trơn không.
  5. Kiểm cụm dẫn băng keo, dao cắt, đầu dán và lực căng cuộn băng keo.
  6. Chạy thử 5-10 thùng cùng kích thước sau khi căn, đo tỷ lệ bung hoặc nhăn.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Băng keo lệch tâmDẫn hướng băng keo, đầu dán hoặc thùng vào lệchCanh đường băng và test thùng mẫu
Nhăn/bong hai đầuCon lăn chai mòn, lực miết sai hoặc dao cắt kéo băngKiểm con lăn, dao và lực căng
Phải dán tay lạiChecklist đầu dán chưa ổn định theo caLập kiểm tra trước ca và dự phòng vật tư

Cách xưởng đang tự xử lý

Nhân viên dán lại bằng tay, thay băng keo, siết tăng đơ, lau con lăn hoặc tiếp tục chạy tốc độ thấp; thiếu checklist test đầu dán trước ca và dự phòng dao/con lăn.

Ảnh hưởng kinh doanh

Thùng phải dán lại, tăng công đóng gói, hao băng keo, nguy cơ bung kiện khi vận chuyển và ùn thùng ở cuối chuyền; chưa có số tiền thiệt hại thực tế xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy dán thùng carton

Máy dán thùng carton có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy dán thùng carton, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy dán thùng carton và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy cán tôn

Máy Cán Tôn Sóng Lệch, Vênh Biên Dạng: Audit Khe Lô, Trục Và Con Lăn

Máy cán tôn nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

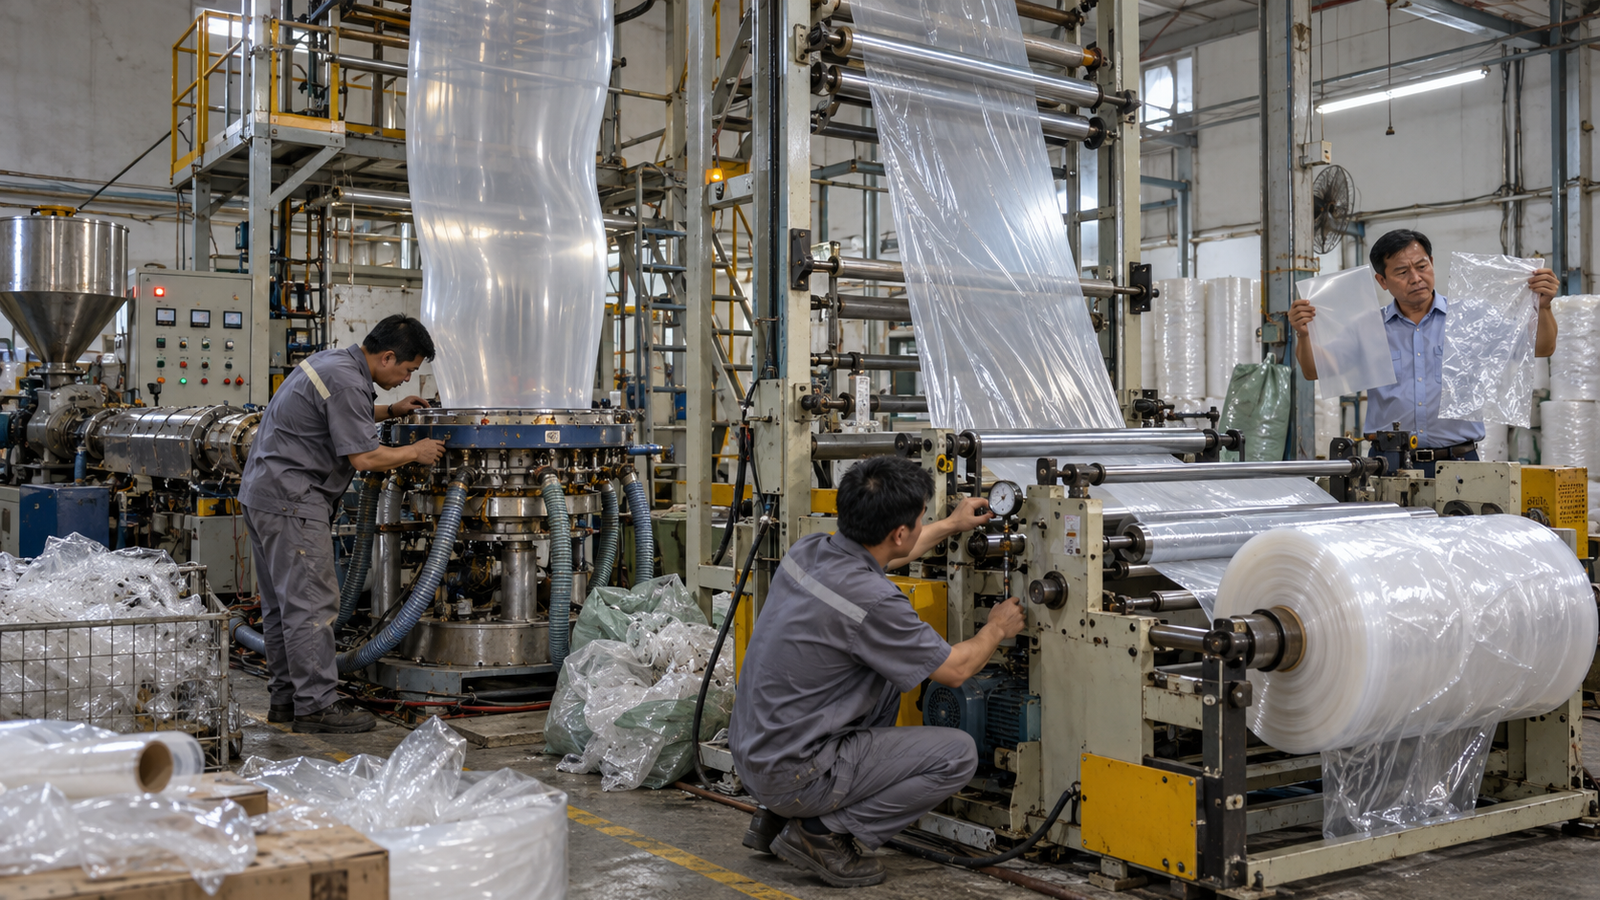
Kỹ thuật viên kiểm tra máy cán tôn tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy cán tôn trong bối cảnh xưởng SME.

Máy cán tôn sóng/xà gồ vẫn kéo phôi và cắt được nhưng sóng tôn một bên cao thấp khác nhau, tấm bị vênh hoặc méo biên dạng; thợ thường chỉnh dẫn hướng hoặc ép lại tấm mà không đo khe hở từng cặp lô, trục lệch tâm và mức mòn con lăn.

Biên bản kiểm tra: Với máy cán tôn, nên đo khe lô trái-phải qua từng trạm và ghi biên dạng tấm mẫu trước khi siết dẫn hướng hoặc thay con lăn.

Audit cơ khí theo tuyến truyền động

BeeCa mô tả trực tiếp tôn ra lệch sóng, một bên cao hơn, vênh méo do lô mòn không đều, trục lệch tâm, khe hở hai bên khác nhau hoặc phôi đầu vào; nêu các phép đo khe lô và cân đồng trục. Nguồn là hướng dẫn dịch vụ, chưa xác minh một ca khách hàng cụ thể.

Checklist xử lý máy cán tôn tại hiện trường

  1. Ghi rõ hiện tượng máy cán tôn, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Cắt một tấm mẫu, đánh dấu trái-phải và đo chiều cao sóng ở nhiều vị trí.
  4. Đo khe hở hai bên từng cặp lô cán, không chỉ nhìn tấm ra sau cùng.
  5. Kiểm trục lệch tâm, bạc đạn, con lăn mòn không đều và điểm siết khung máy.
  6. Chạy lại tấm mẫu sau mỗi lần chỉnh để so biên dạng thay vì chỉnh nhiều biến cùng lúc.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Một bên sóng cao hơnKhe lô trái-phải khác nhau, trục lệch hoặc con lăn mònĐo khe từng trạm và so trái-phải
Tấm bị vênh/méo biênDẫn hướng, phôi đầu vào hoặc tuyến cán không đồng trụcĐánh dấu phôi và kiểm tuyến cán
Căn xong lại lệchBạc đạn, khung hoặc lô mòn gây trôi khi có tảiKiểm cơ khí khi chạy thử có phôi

Cách xưởng đang tự xử lý

Thợ nới/siết dẫn hướng, chỉnh khe lô bằng mắt, chạy nhiều tấm thử hoặc loại tôn vênh; khó đo sai lệch xuyên suốt các trạm cán và thiếu phụ tùng con lăn chuyên dụng.

Ảnh hưởng kinh doanh

Tôn bị sai sóng khó lắp ghép, phải cán lại hoặc bán hạ cấp; mất vật liệu cuộn và thời gian căn máy, ảnh hưởng tiến độ giao tôn/xà gồ; chưa có số tiền thiệt hại xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy cán tôn

Máy cán tôn có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy cán tôn, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy cán tôn và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy may công nghiệp

Máy May Công Nghiệp Bỏ Mũi, Đứt Chỉ Thật: Cách Căn Kim, Ổ Chao Và Đường Chỉ

Máy may công nghiệp nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy may công nghiệp tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy may công nghiệp trong bối cảnh xưởng SME.

Máy may 1 kim/2 kim/vắt sổ trong xưởng gia công thường xuyên bỏ mũi, đứt chỉ thật hoặc gãy kim dù motor/bo điện tử vẫn chạy; thợ thay kim và chỉnh chỉ liên tục nhưng không căn đúng đồng bộ kim–mỏ móc/ổ chao, đường dẫn chỉ và cơ cấu cấp vải.

Biên bản kiểm tra: Máy may công nghiệp bỏ mũi cần căn đồng bộ kim và ổ chao trước khi thay hàng loạt kim hoặc tăng lực căng chỉ trên cả chuyền.

Tách lỗi chỉ khỏi lỗi đồng bộ kim-mỏ móc

Hai nguồn dịch vụ Việt Nam nêu trực tiếp đứt chỉ, bỏ mũi, lệch kim và kẹt ổ chao; Alo247 công khai hạng mục căn chỉnh trục, ổ chao, cơ cấu truyền động và bảo trì máy công nghiệp.

Checklist xử lý máy may công nghiệp tại hiện trường

  1. Ghi rõ hiện tượng máy may công nghiệp, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi loại vải, chỉ, kim và máy nào lặp lại lỗi bỏ mũi hoặc đứt chỉ.
  4. Kiểm kim cong, sai cỡ, lắp sai hướng và vết xước ở ổ chao/đường dẫn chỉ.
  5. Căn thời điểm kim-mỏ móc, khoảng hở và độ rơ cơ cấu cấp vải.
  6. May thử trên cùng mẫu sau mỗi chỉnh, không chỉnh lực căng chỉ liên tục theo cảm tính.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Bỏ mũi theo chu kỳSai timing kim-mỏ móc hoặc kim không phù hợpCăn đồng bộ và may thử
Đứt chỉ thậtĐường dẫn chỉ xước, lực căng sai hoặc ổ chao cấnSoi đường chỉ và ổ chao
Gãy kim/lệch kimCấp vải, chân vịt hoặc cơ cấu kim rơKiểm cơ khí vùng may

Cách xưởng đang tự xử lý

Thợ thay kim, tăng/giảm lực căng chỉ, vệ sinh ổ chao và may thử; hàng lỗi phải tháo đường chỉ may lại, thường gọi thợ ngoài theo từng máy.

Ảnh hưởng kinh doanh

Tốn nhân công tháo–may lại, giảm sản lượng chuyền, lỗi đường may bị QC trả; hỏng hàng loạt nếu không phát hiện sớm, chưa có số tiền thiệt hại xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy may công nghiệp

Máy may công nghiệp có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy may công nghiệp, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy may công nghiệp và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy thổi màng PE

Máy Thổi Màng PE Bóng Màng Lắc, Cuộn Nhăn: Cách Kiểm Vòng Gió, Lô Kéo Và Thu Cuộn

Máy thổi màng pe nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

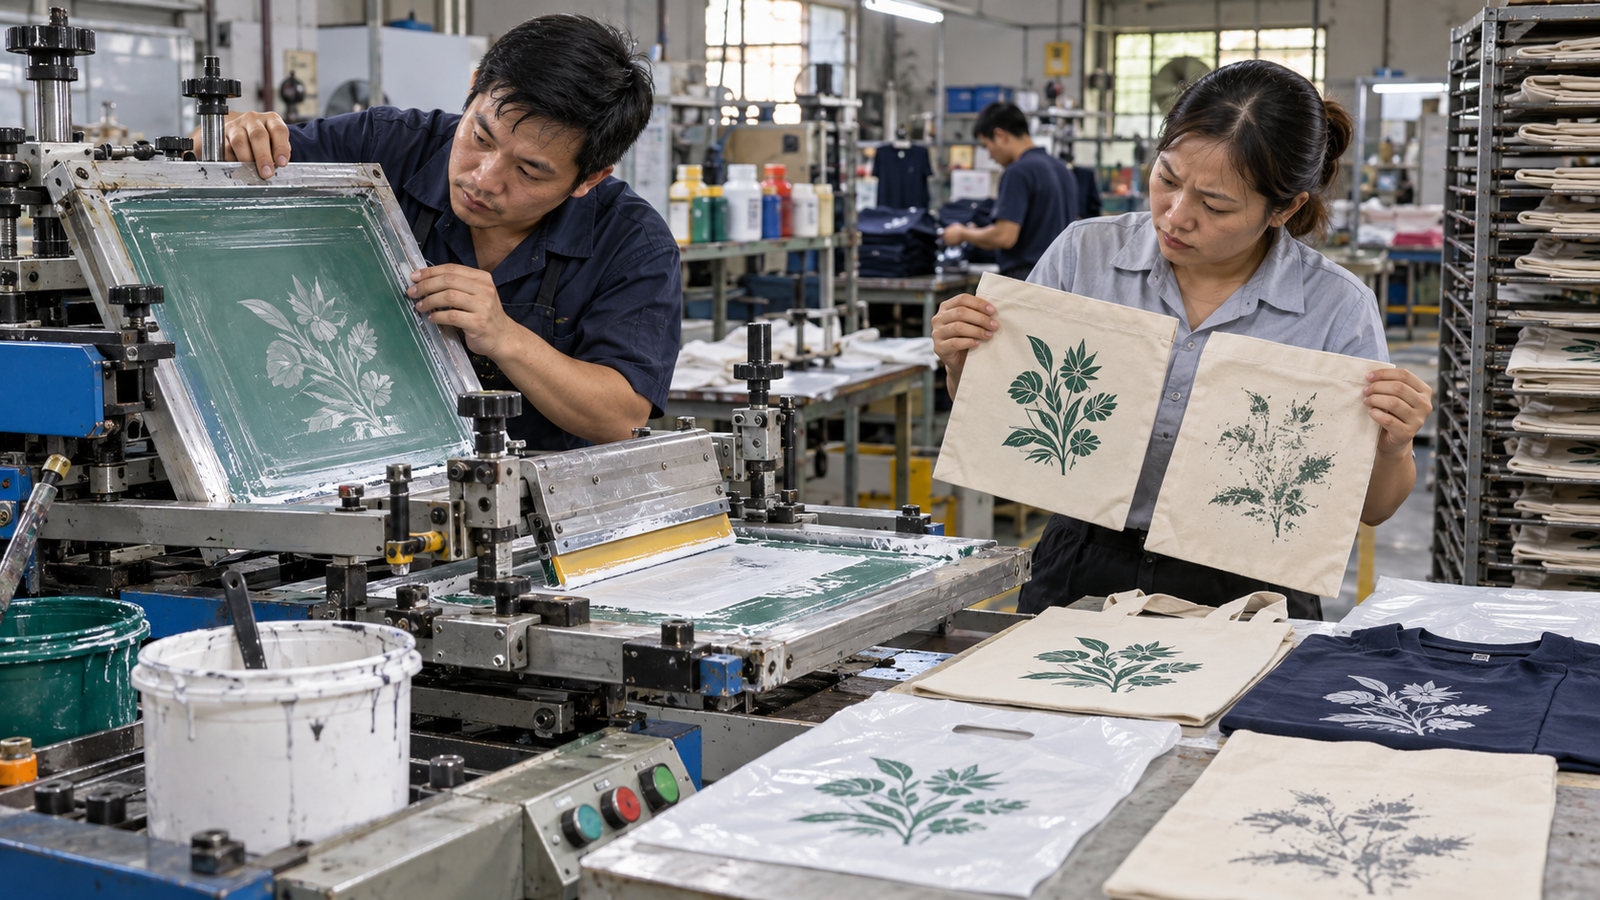
Kỹ thuật viên kiểm tra máy thổi màng PE tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy thổi màng PE trong bối cảnh xưởng SME.

Dây chuyền đùn thổi màng PE vẫn chạy nhưng bóng màng lắc, màng nhăn khi ép dẹp hoặc cuộn thành phẩm bị nhăn/phế nhiều; xưởng chỉ tăng giảm nhiệt và tốc độ, chưa tìm được nguyên nhân do vòng gió làm mát, tỷ lệ thổi, nẹp xương cá, độ song song lô kéo hay lực căng cuộn.

Biên bản kiểm tra: Máy thổi màng PE cần được chỉnh theo chuỗi vòng gió, tỷ lệ thổi, lô kéo và thu cuộn; nếu chỉ tăng giảm nhiệt, lỗi nhăn cuộn thường quay lại khi tăng tốc.

Ổn định bóng màng trước khi tăng tốc

Khang Lợi mô tả trực tiếp màng nhăn do độ dày không đều, bóng màng dao động, làm mát yếu, góc nẹp xương cá, lô kéo lệch; EuroPlas ghi nhận lỗi trong sản xuất màng PE và A.S.C nêu yêu cầu phối hợp tốc độ kéo–thu cuộn.

Checklist xử lý máy thổi màng PE tại hiện trường

  1. Ghi rõ hiện tượng máy thổi màng PE, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Ghi tỷ lệ thổi, tốc độ kéo, nhiệt từng vùng và tình trạng màng ở đầu-giữa-cuối cuộn.
  4. Kiểm vòng gió, lưu lượng làm mát và độ đều quanh chu vi bóng màng.
  5. Canh nẹp xương cá, độ song song lô kéo và điểm màng bị nhăn khi ép dẹp.
  6. Kiểm lực căng, đồng tốc kéo-thu cuộn và lõi cuộn trước khi kết luận do nhựa.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Bóng màng lắcGió làm mát không đều, tỷ lệ thổi hoặc nhiệt chưa ổn địnhQuan sát bóng và chỉnh từng biến
Màng nhăn khi ép dẹpNẹp xương cá, lô kéo lệch hoặc lực căng không đềuKiểm đường ép dẹp và song song lô
Cuộn thành phẩm nhănThu cuộn lệch, đồng tốc kém hoặc lõi cuộn lỗiKiểm lực căng và đường cuộn

Cách xưởng đang tự xử lý

Thợ giảm tốc, tăng/giảm gió, chỉnh nhiệt hoặc canh lô bằng mắt; phải cắt bỏ nhiều mét màng thử trước khi ổn định và có thể tiếp tục chạy cuộn nhăn.

Ảnh hưởng kinh doanh

Phế nhựa/màng đầu cuộn và trong ca, phải cuộn lại hoặc hạ cấp bán, giảm sản lượng và làm công đoạn in/cắt hàn sau đó khó chạy; chưa có giá trị tiền xác minh.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy thổi màng PE

Máy thổi màng pe có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy thổi màng PE, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy thổi màng PE và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy chấn tôn

Máy Chấn Tôn Lệch Góc, Cữ Sau Rơ: Audit Áp Thủy Lực, Khuôn Và Bù Vênh

Máy chấn tôn nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy chấn tôn tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy chấn tôn trong bối cảnh xưởng SME.

Máy chấn tôn thủy lực/CNC vẫn lên xuống nhưng cùng một chương trình cho góc chấn khác nhau, hai đầu tấm lệch góc hoặc cữ sau chạy rơ; xưởng cứ tăng lực/đổi thông số mà chưa tách được sai số do bù vênh, cữ sau, khuôn chấn hay áp suất/van thủy lực không ổn định.

Đo lặp lại góc chấn trước khi tăng lực

VNTech nêu chấn 10 lần ra góc khác do áp thủy lực không ổn định, cữ sau rơ/vít me mòn, mất bù vênh gây sai góc theo chiều dài; Limosa liệt kê lỗi chấn không đều trong dịch vụ sửa tận nơi.

Checklist xử lý máy chấn tôn tại hiện trường

  1. Ghi rõ hiện tượng máy chấn tôn, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Chấn thử cùng một chương trình ít nhất 5-10 lần và ghi góc hai đầu tấm.
  4. Kiểm cữ sau, vít me, bạc trượt và độ rơ cơ khí trước khi chỉnh sâu dao.
  5. Kiểm khuôn chấn, độ mòn dao-cối, chêm khuôn và bù vênh theo chiều dài.
  6. Theo dõi áp thủy lực, van và thước quang khi lỗi tăng theo tải hoặc chiều dài tấm.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Góc mỗi lần một khácÁp thủy lực, van hoặc thước quang không ổn địnhGhi góc theo từng lần chấn và so áp
Hai đầu tấm lệch gócBù vênh, khuôn hoặc thân máy không đềuĐo theo chiều dài tấm và kiểm chêm khuôn
Kích thước sau chấn trôiCữ sau rơ, vít me mòn hoặc origin saiĐo lặp lại vị trí cữ sau

Cách xưởng đang tự xử lý

Thợ tăng/giảm góc trên HMI, chêm khuôn, chấn thử nhiều lần hoặc giảm chiều dài chi tiết; ít đo lặp lại góc, cữ sau và độ ổn định áp lực.

Ảnh hưởng kinh doanh

Hỏng tấm kim loại, phải chấn lại hoặc cắt bỏ, tăng thời gian setup và có nguy cơ trễ đơn tủ điện/cơ khí; thiệt hại tiền cụ thể tùy vật liệu và đơn hàng.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy chấn tôn

Máy chấn tôn có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy chấn tôn, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy chấn tôn và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy in lụa

Máy In Lụa Mực Loang, Thiếu Nét: Kiểm Lưới, Dao Gạt Và Độ Nhớt Mực

Máy in lụa nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

Kỹ thuật viên kiểm tra máy in lụa tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy in lụa trong bối cảnh xưởng SME.

Máy in lụa tại xưởng in bao bì, túi vải/nhựa hoặc áo đồng phục in mực loang, thiếu nét hoặc độ phủ không đều dù motor và cơ cấu kéo vẫn chạy; thợ chỉ thêm mực/chỉnh tốc độ trong khi lưới bị bít, dao gạt mòn, lực gạt hoặc độ nhớt mực không phù hợp.

Đọc lưới và dao gạt trước khi pha thêm mực

Limosa niêm yết các hạng mục sửa ‘máy in lụa không ra mực’, ‘bị mờ, lem mực’, ‘ra mực không đều’ và thay dao gạt; nguyên lý in lụa dùng lưới và dao cao su gạt mực.

Checklist xử lý máy in lụa tại hiện trường

  1. Ghi rõ hiện tượng máy in lụa, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Giữ mẫu in lỗi theo vật liệu, khuôn, mực và tốc độ máy.
  4. Kiểm lưới có bít, độ căng lưới, vùng thiếu nét và thời gian khô trên khuôn.
  5. Kiểm dao gạt mực: mép dao, độ cứng, góc gạt, áp lực và hành trình.
  6. Test độ nhớt mực trên cùng vật liệu trước khi thay nhiều thông số cùng lúc.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Mực loangMực quá loãng, lực gạt cao hoặc vật liệu hút mực khác nhauTest độ nhớt và áp lực dao
Thiếu nétLưới bít, dao mòn hoặc áp lực gạt thiếuVệ sinh lưới và kiểm mép dao
Ra mực không đềuĐộ căng lưới, dao lệch hoặc hành trình không ổn địnhKiểm lưới, dao và cơ cấu kéo

Cách xưởng đang tự xử lý

Rửa lưới, pha mực lại, thay dao thủ công hoặc giảm tốc; thiếu quy trình kiểm tra lực gạt/độ căng lưới và thử mẫu.

Ảnh hưởng kinh doanh

In hỏng hàng loạt túi/áo/bao bì, tốn mực và nhân công rửa khuôn, phải in lại hoặc trễ đơn.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy in lụa

Máy in lụa có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy in lụa, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy in lụa và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.
Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy phun bi phun cát

Máy Phun Bi, Phun Cát Bề Mặt Không Đều: Cách Kiểm Cấp Hạt, Béc Và Thu Hồi

Máy phun bi phun cát nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

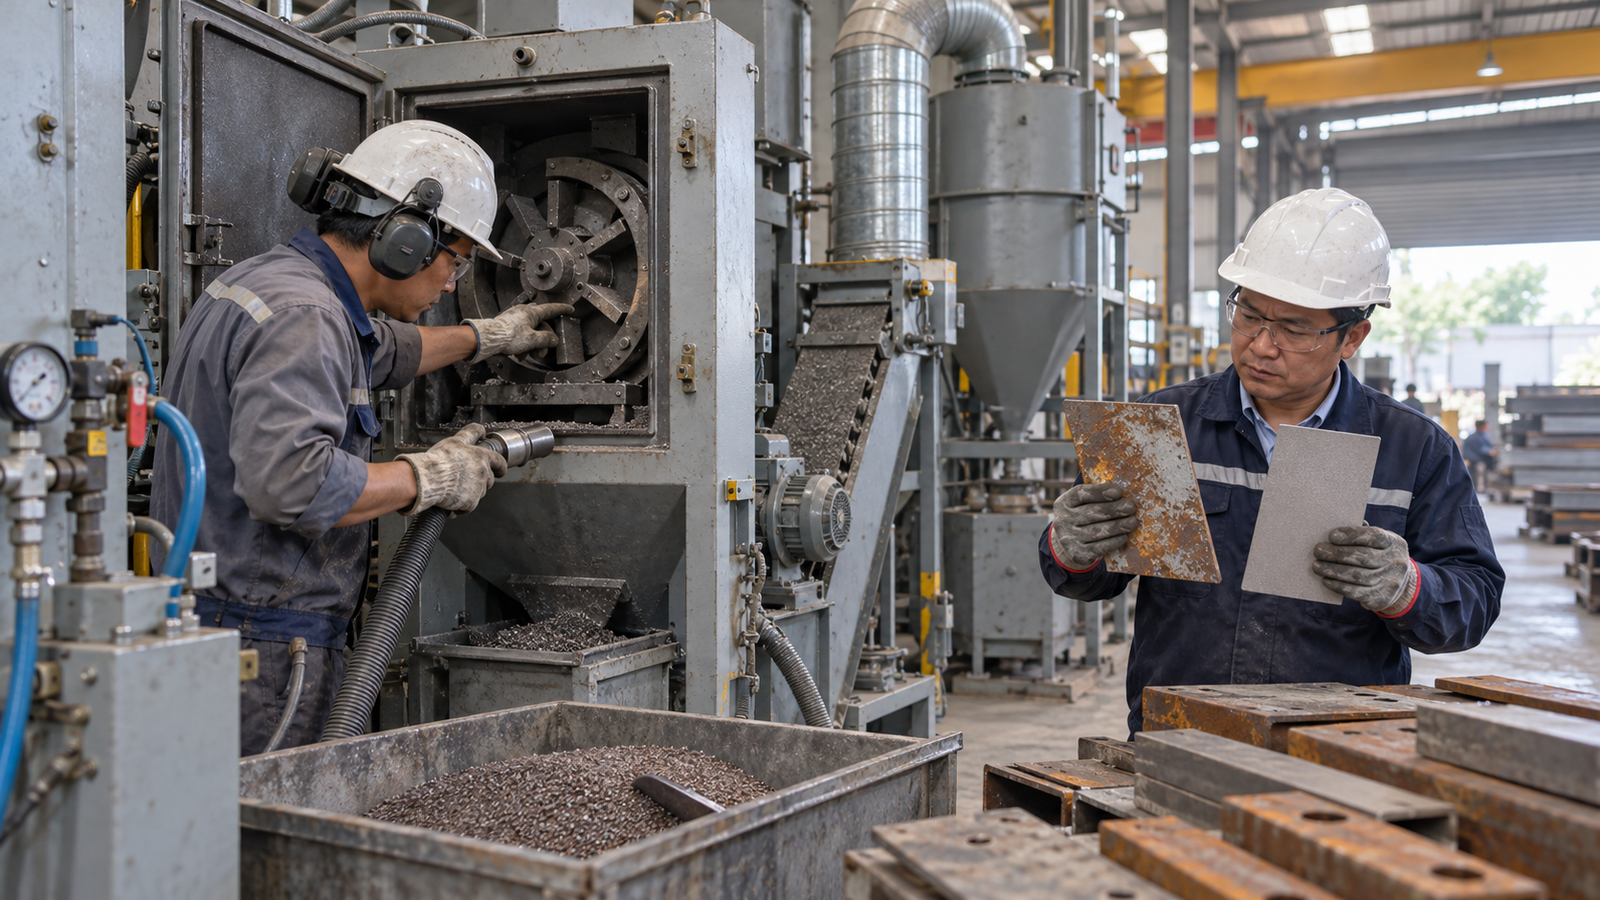
Kỹ thuật viên kiểm tra máy phun bi phun cát tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy phun bi phun cát trong bối cảnh xưởng SME.

Máy phun bi/phun cát của xưởng cơ khí vẫn hoạt động nhưng bề mặt thép sau phun còn rỉ, loang lổ hoặc phải phun lại nhiều lượt; kỹ thuật tổng hợp khó phân biệt do lượng hạt cấp yếu, béc/cánh văng mòn, áp khí không đạt, hạt lẫn bụi hay bộ thu hồi–phân ly bi hoạt động kém.

Bề mặt loang thường bắt đầu từ lưu lượng hạt

Limosa công khai nhận sửa lỗi máy phun không đều, hiệu quả làm sạch kém và bề mặt loang lổ; TBS Hà Nội có dịch vụ bảo dưỡng, sửa và nâng cấp máy phun cát/bi.

Checklist xử lý máy phun bi phun cát tại hiện trường

  1. Ghi rõ hiện tượng máy phun bi phun cát, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Chụp mẫu bề mặt trước/sau phun và ghi thời gian phun trên cùng một diện tích.
  4. Kiểm lượng hạt cấp, độ sạch hạt, bụi lẫn và tình trạng bộ phân ly/thu hồi.
  5. Kiểm béc phun, cánh văng, ống cấp hạt và áp khí thực tế khi đang phun.
  6. So kết quả sau khi thay đổi một biến duy nhất: hạt, áp, khoảng cách hoặc tốc độ di chuyển.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Bề mặt còn rỉ/loangHạt cấp yếu, hạt bẩn hoặc áp khí thấpĐo áp khi phun và kiểm đường cấp hạt
Phun lâu vẫn không sạchBéc/cánh văng mòn hoặc sai cỡ hạtKiểm hao mòn vật tư và loại hạt
Bụi nhiều, hạt hao nhanhThu hồi-phân ly kém hoặc lọc bụi yếuKiểm hệ thu hồi và buồng phun

Cách xưởng đang tự xử lý

Tăng thời gian phun, đổ thêm hạt, chỉnh áp theo cảm tính hoặc thuê gia công ngoài; ít đo thực tế lưu lượng hạt và tình trạng béc/cánh văng.

Ảnh hưởng kinh doanh

Chậm khâu sơn/mạ, tăng điện/khí nén/hạt mài, phải làm lại bề mặt; sơn bám kém có thể bị khách trả hàng.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy phun bi phun cát

Máy phun bi phun cát có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy phun bi phun cát, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy phun bi phun cát và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.

SME Việt Nam • máy bế hộp giấy

Máy Bế Hộp Giấy Không Đứt, Lệch Khuôn: Checklist Dao Bế, Bàn Ép Và Canh Giấy

Máy bế hộp giấy nên được xử lý theo dữ liệu hiện trường, không chỉ reset hoặc chỉnh mò để máy chạy tạm.

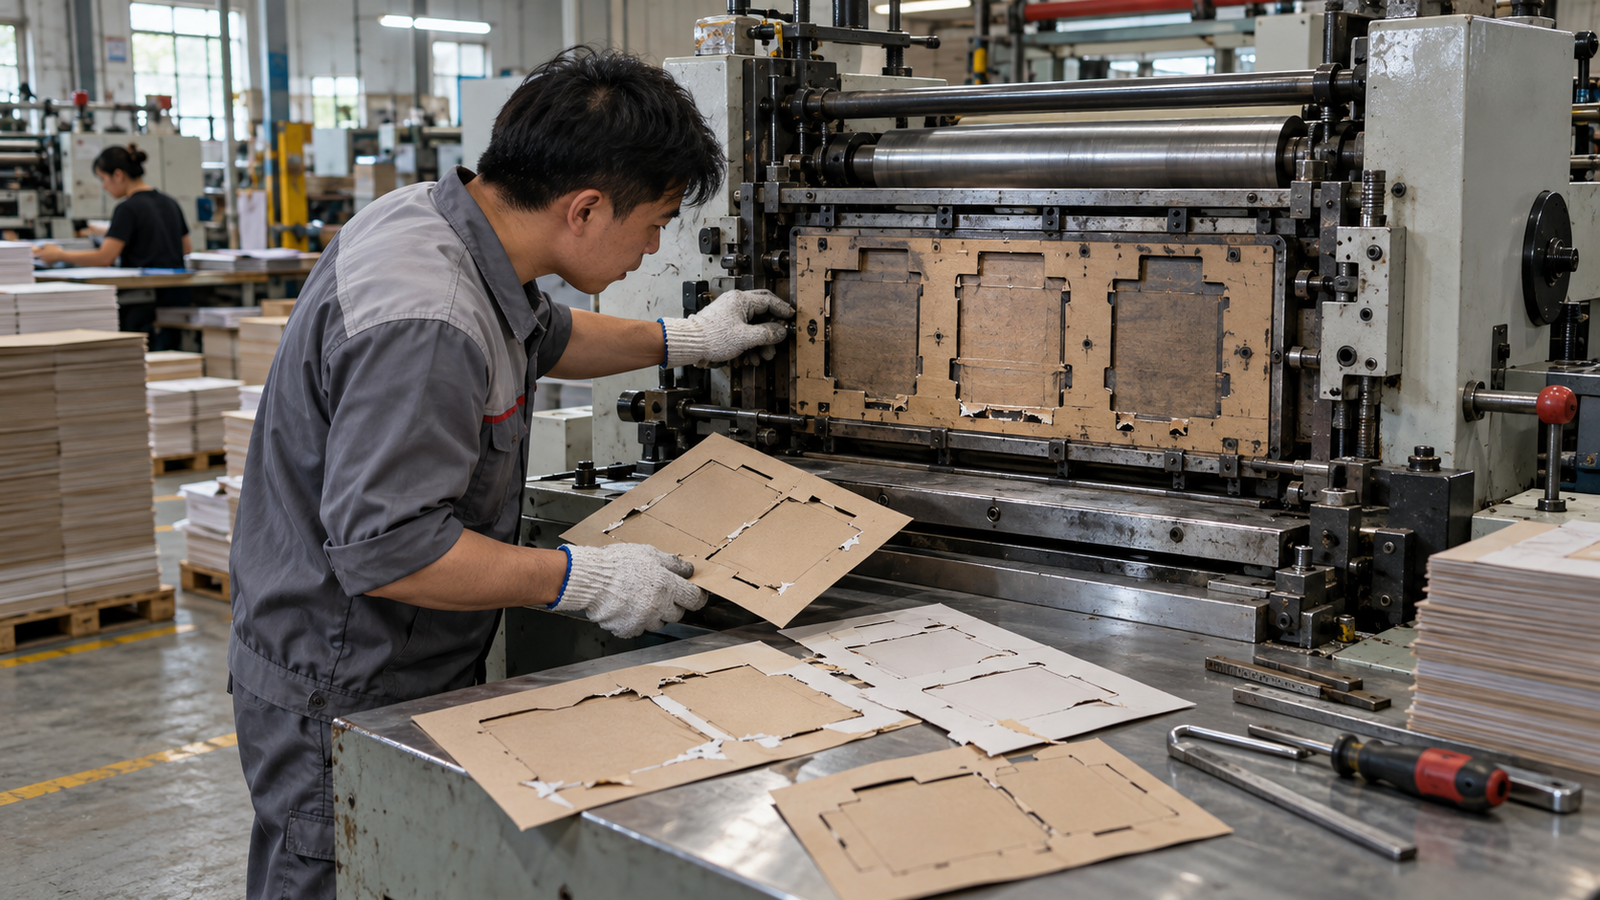
Kỹ thuật viên kiểm tra máy bế hộp giấy tại xưởng SME Việt Nam
Ảnh từ Sheet minh họa kiểm tra máy bế hộp giấy trong bối cảnh xưởng SME.

Máy bế hộp giấy/tem nhãn vẫn ép theo chu kỳ nhưng đường bế không đứt hết, rách mép hoặc lệch khuôn làm phải bóc sản phẩm thủ công và hủy giấy; xưởng dễ tăng lực ép liên tục dù gốc lỗi là dao bế cùn/sai loại, chênh cao khuôn, bàn ép hoặc cơ cấu canh giấy.

Đừng tăng lực ép khi chưa đọc khuôn dao

Việt Hải Minh liệt kê trực tiếp ‘máy bế không đứt giấy’ do áp lực yếu/dao mòn và ‘máy bế lệch khuôn’; Phú Lộc Trường mô tả dao không phù hợp gây bế không đứt, ba via, rách giấy.

Checklist xử lý máy bế hộp giấy tại hiện trường

  1. Ghi rõ hiện tượng máy bế hộp giấy, thời điểm xảy ra, ca sản xuất và điều kiện tải.
  2. Chụp hiện trạng trước khi chỉnh để có mốc đối chiếu sau can thiệp.
  3. Giữ mẫu lỗi theo vị trí trên tờ để biết lỗi nằm ở dao, bàn ép hay cấp giấy.
  4. Kiểm dao bế cùn, mẻ, sai chiều cao hoặc chênh cao giữa các vùng khuôn.
  5. Kiểm mặt bàn ép, tấm lót, lực ép và vết hằn sau khi ép thử.
  6. Kiểm cơ cấu canh giấy, nhíp kéo, cạnh dẫn và độ lệch lặp lại qua nhiều tờ.
  7. Đối chiếu nguồn kỹ thuật: tài liệu Việt Nam liên quan.

Bảng đọc nhanh nguyên nhân và hướng xử lý

Dấu hiệuNghi ngờCách kiểm
Đường bế không đứt hếtDao cùn, lực ép thiếu hoặc chêm khuôn chưa đềuSoi dao, test vết ép và chêm theo vùng
Rách mép giấyDao sai loại, lực quá cao hoặc giấy không phù hợpGiảm lực, kiểm dao và vật liệu
Lệch khuônCanh giấy, khuôn, bàn ép hoặc cơ cấu kéo giấyĐo lệch theo từng tờ và điểm dẫn giấy

Cách xưởng đang tự xử lý

Chêm giấy tăng áp, căn khuôn theo kinh nghiệm, thay dao cục bộ hoặc bóc tách sản phẩm lỗi bằng tay; thường không kiểm tra độ đồng đều lực ép.

Ảnh hưởng kinh doanh

Phế giấy, chậm giao hộp/tem, tăng nhân công bóc tách; nếu ép quá lực có thể hỏng khuôn và mặt bàn ép.

Khi lỗi làm dây chuyền dừng, có thể đối chiếu thêm checklist dây chuyền dừng đột ngột. Nếu lỗi liên quan khí nén hoặc cơ cấu chấp hành, xem thêm xy lanh khí nén yếu, chạy chậm.

Câu hỏi thường gặp về máy bế hộp giấy

Máy bế hộp giấy có nên xử lý bằng cách chỉnh tạm không?

Chỉ nên chỉnh tạm nếu đã ghi lại trạng thái ban đầu. Với máy bế hộp giấy, dữ liệu trước/sau rất quan trọng để tránh lỗi lặp lại.

Khi nào nên gọi hỗ trợ ngoài?

Khi lỗi gây dừng máy, ảnh hưởng chất lượng, không có dụng cụ đo hoặc đã thay linh kiện nhưng hiện tượng vẫn quay lại.

Cần chuẩn bị gì trước khi kỹ thuật đến?

Chuẩn bị ảnh/video lỗi, model thiết bị, điều kiện vận hành, cách xưởng đang tự xử lý và lịch sử bảo trì gần nhất.

Cần xử lý lỗi thực tế?

Gửi hiện tượng máy bế hộp giấy và ảnh hiện trường

Kỹ Thuật Nhà Máy sẽ giúp phân loại nguyên nhân, đề xuất điểm đo tiếp theo và phương án xử lý phù hợp với mức khẩn cấp của xưởng.

Gửi vấn đề đang gặp

Kỹ Thuật Nhà Máy • Đo đúng trước khi thay linh kiện. Bài viết dành cho đội bảo trì, quản đốc và chủ xưởng SME.