Thất Lạc Bản Vẽ Điện Máy Cũ: 8 Bước Hồ Sơ Hóa Để SME Sửa Máy Nhanh Hơn
Thất lạc bản vẽ điện không nên xử lý bằng đoán mò. Bài này gom các bước kiểm tra thực tế để SME biết lỗi nằm ở đâu trước khi thay linh kiện hoặc gọi thợ.
Thất lạc bản vẽ điện là kiểu vấn đề làm xưởng mất tiền âm thầm: máy vẫn chạy nhưng chi phí, downtime hoặc phế phẩm tăng dần.
Mỗi lần lỗi dây, relay hoặc sensor, kỹ thuật phải lần dây thủ công vì không có sơ đồ và tài liệu bàn giao.
Thiệt hại chínhMTTR kéo dài, dễ đấu nhầm dây và phụ thuộc người kỹ thuật cũ.
Dữ liệu cần giữẢnh tủ, số dây, I/O list, model thiết bị và bản backup hiện có.
Quyết định nhanhReverse-engineer từng tủ/máy rồi chuẩn hóa sơ đồ, I/O và hồ sơ số.
Thất lạc bản vẽ điện cần được đo và ghi dữ liệu hiện trường trước khi thay thiết bị.
Tóm tắt nhanh
Với thất lạc bản vẽ điện, hãy ghi triệu chứng, điều kiện tải, ảnh tủ/máy và phép đo chính. Làm đúng thứ tự giúp tránh thay nhầm và thấy rõ hạng mục SME nên trả tiền xử lý.
Máy Trung Quốc Thiếu Linh Kiện Hỗ Trợ: 8 Bước Retrofit Để Thoát Phụ Thuộc
máy Trung Quốc thiếu linh kiện là tình huống SME nên xử lý bằng dữ liệu hiện trường thay vì thay linh kiện theo cảm tính. Checklist này giúp khoanh vùng nguyên nhân và quyết định phương án sửa.
Khi máy Trung Quốc thiếu linh kiện, chủ xưởng / quản đốc thường bị áp lực chạy hàng. Cần giữ log, ảnh hiện trường và trạng thái máy trước khi reset hoặc can thiệp.
Pain point từ Sheet SME Việt Nam: Máy Trung Quốc dùng controller/PLC/HMI riêng bị hỏng nhưng không có sẵn linh kiện tại Việt Nam, không có source hoặc phải chờ nhập nhiều tuần; SME bị phụ thuộc nặng vào máy.
Câu trả lời nhanhmáy Trung Quốc thiếu linh kiện cần kiểm tra theo chuỗi hiện tượng – dữ liệu – thiết bị – chương trình – cơ cấu trước khi thay hoặc retrofit.
Ai bị ảnh hưởngXưởng nhỏ dùng máy nén khí, đóng gói, chiết rót, dán nhãn, ép nhựa, CNC mini, máy OEM Trung Quốc.
Dịch vụ có thể bánGói Thoát phụ thuộc máy Trung Quốc: khảo sát + phương án retrofit 2-5M; triển khai 10-50M+ tùy máy; ưu tiên thiết bị có sẵn ở Việt Nam.
Ảnh minh họa bối cảnh xử lý máy Trung Quốc thiếu linh kiện tại xưởng SME, dùng để giữ dữ liệu trước khi reset hoặc thay linh kiện.
Tóm tắt nhanh
Gặp máy Trung Quốc thiếu linh kiện, hãy ghi dữ liệu lỗi, chụp hiện trường, kiểm tra từng nhánh nguyên nhân và tính downtime trước khi chọn sửa tạm hay retrofit.
Bài này dành cho chủ xưởng / quản đốc tại Xưởng nhỏ dùng máy nén khí, đóng gói, chiết rót, dán nhãn, ép nhựa, CNC mini, máy OEM Trung Quốc.
Nó giúp chủ xưởng hiểu vì sao máy Trung Quốc thiếu linh kiện có thể kéo dài downtime nếu chỉ tìm hàng thay thế hoặc sửa chắp vá.
Dấu hiệu máy Trung Quốc thiếu linh kiện cần ghi lại ngay
Một số bảng điều khiển máy Trung Quốc không có sẵn, đời cũ đã hạn chế sản xuất; phương án thực tế là retrofit PLC/HMI mới.
1
Ghi hiện tượng máy Trung Quốc thiếu linh kiện, thời điểm lỗi và cụm máy liên quan.
2
Chụp ảnh tủ điện, HMI/alarm, wiring hoặc cơ cấu liên quan đến máy Trung Quốc thiếu linh kiện.
3
So thay đổi gần nhất: mất điện, đổi sản phẩm, sửa tủ, thay thiết bị hoặc chỉnh chương trình.
4
Khoanh vùng nguyên nhân rồi mới chọn thay linh kiện, sửa chương trình hoặc retrofit.
Checklist 8 bước xử lý máy Trung Quốc thiếu linh kiện cho SME
Thứ tự này giúp đội kỹ thuật xử lý máy Trung Quốc thiếu linh kiện theo dữ liệu, tránh mua sai linh kiện và giảm rủi ro downtime kéo dài.
Bước 1: Xác nhận lỗi xảy ra ở máy nào, ca nào và chế độ vận hành nào.
Bước 2: Giữ nguyên log, alarm, trạng thái I/O và ảnh hiện trường trước khi reset.
Bước 3: Đối chiếu pain point thực tế: Máy Trung Quốc dùng controller/PLC/HMI riêng bị hỏng nhưng không có sẵn linh kiện tại Việt Nam, không có source hoặc phải chờ nhập nhiều tuần; SME bị phụ thuộc nặng vào máy.
Bước 4: Kiểm tra tín hiệu quan sát: Một số bảng điều khiển máy Trung Quốc không có sẵn, đời cũ đã hạn chế sản xuất; phương án thực tế là retrofit PLC/HMI mới.
Bước 5: Không lặp lại cách xử lý tạm: Gọi đơn vị bán máy cũ, tìm linh kiện Trung Quốc trên mạng, chờ ship, hoặc sửa chắp vá để chạy tạm.
Bước 6: Đo hoặc audit bằng checklist, không chỉ nhìn đèn báo hoặc cảm giác vận hành.
Bước 7: Tính ảnh hưởng kinh doanh: Máy dừng nhiều ngày/tuần vì chờ linh kiện; vốn nằm chết trong máy, chậm giao hàng và phụ thuộc nhà cung cấp nước ngoài.
Bước 8: Chốt phương án dịch vụ: Gói Thoát phụ thuộc máy Trung Quốc: khảo sát + phương án retrofit 2-5M; triển khai 10-50M+ tùy máy; ưu tiên thiết bị có sẵn ở Việt Nam.
Bảng khoanh vùng nguyên nhân khi máy Trung Quốc thiếu linh kiện
Bảng này giúp chọn hướng kiểm tra đầu tiên khi sản xuất đang chờ máy chạy lại.
Triệu chứng
Nhóm nguyên nhân
Cách kiểm tra
Khi nên gọi hỗ trợ
Máy dừng hoặc chạy không ổn định
Máy Trung Quốc dùng controller/PLC/HMI riêng bị hỏng nhưng không có sẵn linh kiện tại Việt Nam, không có source hoặc…
Giữ log, ảnh hiện trường và trạng thái I/O
Máy dừng nhiều ngày/tuần vì chờ linh kiện; vốn nằm chết trong máy, chậm giao hàng và phụ thuộc nhà cung cấp nước ngoài.
Sửa tạm rồi lỗi quay lại
Gọi đơn vị bán máy cũ, tìm linh kiện Trung Quốc trên mạng, chờ ship, hoặc sửa chắp vá để chạy tạm.
So thời điểm lỗi với tải, nguồn, chương trình và thao tác gần nhất
Không chứng minh được nguyên nhân gốc
Khó chọn linh kiện thay thế
Một số bảng điều khiển máy Trung Quốc không có sẵn, đời cũ đã hạn chế sản xuất; phương án thực tế là retrofit PLC/HMI…
So model, wiring, chương trình và điều kiện vận hành
Dễ mua sai hoặc chờ hàng lâu
Chủ xưởng cần quyết nhanh
Retrofit controller/PLC/HMI dùng thiết bị phổ biến tại Việt Nam, bàn giao source và dự phòng linh kiện.
Chọn remote/onsite/retrofit theo mức downtime
Chậm đơn hàng hoặc mất cơ hội sản xuất
Không nên làm khi máy Trung Quốc thiếu linh kiện
Cách tự xử lý hiện tại thường là: Gọi đơn vị bán máy cũ, tìm linh kiện Trung Quốc trên mạng, chờ ship, hoặc sửa chắp vá để chạy tạm. Những việc này có thể giúp máy chạy tạm nhưng dễ che mất nguyên nhân thật.
Đừng reset hoặc thay thử trước khi giữ dữ liệu
Với máy Trung Quốc thiếu linh kiện, trạng thái trước reset là bằng chứng quan trọng. Hãy giữ ảnh, log, alarm và điều kiện vận hành trước khi can thiệp.
Không để giải pháp tạm thành vận hành dài hạn
Chạy tạm hoặc thay sai có thể làm tăng chi phí và vẫn không xử lý được gốc. Ảnh hưởng kinh doanh: Máy dừng nhiều ngày/tuần vì chờ linh kiện; vốn nằm chết trong máy, chậm giao hàng và phụ thuộc nhà cung cấp nước ngoài.
Câu hỏi thường gặp
máy Trung Quốc thiếu linh kiện có nên xử lý bằng reset trước không?
Không nên reset trước khi ghi log, ảnh hiện trường và trạng thái I/O. Reset sớm làm mất dữ liệu khoanh vùng.
Cần chuẩn bị gì khi gọi hỗ trợ máy Trung Quốc thiếu linh kiện?
Cần ảnh tủ/máy, mã lỗi, model thiết bị, thời điểm lỗi, cách đã thử và mức ảnh hưởng sản xuất.
SME nên mua dịch vụ gì cho lỗi máy Trung Quốc thiếu linh kiện?
Gói Thoát phụ thuộc máy Trung Quốc: khảo sát + phương án retrofit 2-5M; triển khai 10-50M+ tùy máy; ưu tiên thiết bị có sẵn ở Việt Nam.
Cần xử lý lỗi thực tế?
Gửi dữ liệu hiện trường khi máy Trung Quốc thiếu linh kiện
Kỹ Thuật Nhà Máy có thể hỗ trợ đọc dữ liệu, phân loại nguyên nhân và chọn bước kiểm tra hoặc retrofit tiếp theo theo đúng tình trạng máy.
PLC HMI Bị Khóa Password: 8 Việc SME Cần Làm Để Giành Lại Quyền Làm Chủ Máy
PLC HMI bị khóa là lỗi SME dễ xử lý theo cảm tính vì áp lực chạy hàng. Bài này dùng checklist thực tế để giữ dữ liệu, khoanh vùng nguyên nhân và chọn đúng phương án sửa.
Khi PLC HMI bị khóa, chủ doanh nghiệp / quản đốc / kỹ thuật tổng hợp cần quyết định nhanh nhưng vẫn phải giữ dữ liệu hiện trường. Reset hoặc thay linh kiện quá sớm dễ làm mất dấu nguyên nhân gốc.
Pain point từ Sheet SME Việt Nam: Mua máy cũ hoặc thuê bên ngoài lập trình nhưng PLC/HMI bị đặt password, nhân sự cũ nghỉ hoặc nhà cung cấp không bàn giao source.
Câu trả lời nhanhPLC HMI bị khóa nên kiểm tra theo chuỗi hiện tượng – nguồn/tín hiệu – thiết bị – chương trình – cơ cấu trước khi thay linh kiện.
Ai bị ảnh hưởngSME mua máy cũ/máy Trung Quốc, máy OEM nội địa, dây chuyền chuyển nhượng; hồ sơ bàn giao phần mềm không đầy đủ.
Sẵn sàng trả tiền choĐánh giá khả năng truy cập hợp pháp, backup, phục hồi quyền quản trị, viết lại phần cần thiết và bàn giao source/password chuẩn.
Ảnh minh họa bối cảnh xử lý PLC HMI bị khóa tại xưởng SME, dùng để giữ dữ liệu trước khi reset hoặc thay linh kiện.
Tóm tắt nhanh
Gặp PLC HMI bị khóa, hãy giữ log, chụp hiện trường, đo đúng điểm nghi ngờ và đối chiếu ảnh hưởng kinh doanh trước khi chọn phương án sửa.
Bài này dành cho chủ doanh nghiệp / quản đốc / kỹ thuật tổng hợp tại SME mua máy cũ/máy Trung Quốc, máy OEM nội địa, dây chuyền chuyển nhượng; hồ sơ bàn giao phần mềm không đầy đủ.
Nó cũng giúp chủ xưởng hiểu vì sao PLC HMI bị khóa có thể làm tăng downtime, phế phẩm hoặc chi phí sửa nếu chỉ xử lý tạm.
Dấu hiệu PLC HMI bị khóa cần ghi lại ngay
PLC/HMI bị khóa khiến máy không chỉnh sửa được, không backup được và không thể download chương trình sang linh kiện thay thế.
1
Ghi hiện tượng PLC HMI bị khóa, thời điểm lỗi và máy/cụm thiết bị liên quan.
2
Chụp ảnh tủ điện, HMI/alarm, wiring hoặc cụm máy liên quan đến PLC HMI bị khóa.
3
So thay đổi gần nhất: mất điện, đổi ca, vệ sinh máy, thay sản phẩm, thay linh kiện hoặc sửa tủ.
4
Khoanh vùng theo chuỗi nguồn – tín hiệu – điều khiển – cơ cấu – vận hành rồi mới thay thiết bị.
Checklist 8 bước xử lý PLC HMI bị khóa cho SME
Thứ tự này giúp đội kỹ thuật xử lý PLC HMI bị khóa theo dữ liệu, hạn chế thay sai linh kiện và tránh mất dấu nguyên nhân sau khi reset.
Bước 1: Xác nhận lỗi xảy ra ở máy nào, ca nào và chế độ vận hành nào.
Bước 2: Giữ nguyên log, alarm, trạng thái I/O và ảnh hiện trường trước khi reset.
Bước 3: Đối chiếu pain point thực tế: Mua máy cũ hoặc thuê bên ngoài lập trình nhưng PLC/HMI bị đặt password, nhân sự cũ nghỉ hoặc nhà cung cấp không bàn giao source.
Bước 4: Kiểm tra tín hiệu quan sát: PLC/HMI bị khóa khiến máy không chỉnh sửa được, không backup được và không thể download chương trình sang linh kiện thay thế.
Bước 5: Không lặp lại cách xử lý tạm: Liên hệ người làm cũ, thử mật khẩu mặc định, dùng tool trên mạng hoặc ngại can thiệp vì sợ mất chương trình; đôi khi để máy chạy cho đến khi hỏng mới xử lý.
Bước 6: Đo bằng dụng cụ phù hợp thay vì chỉ nhìn đèn báo hoặc cảm giác vận hành.
Bước 7: Tính ảnh hưởng kinh doanh: Rủi ro downtime rất lớn khi PLC/HMI hỏng; doanh nghiệp bị khóa vào một nhà cung cấp và không chủ động cải tạo máy.
Bước 8: Chốt phương án dịch vụ: Gói Giành lại quyền làm chủ máy: audit + backup/unlock hợp pháp + bàn giao source 3-15M/máy; rất phù hợp retrofit sau đó.
Bảng khoanh vùng nguyên nhân khi PLC HMI bị khóa
Bảng này giúp chọn hướng kiểm tra đầu tiên khi sản xuất đang chờ máy chạy lại.
Triệu chứng
Nhóm nguyên nhân
Cách kiểm tra
Khi nên gọi hỗ trợ
Máy dừng hoặc chạy chập chờn
Mua máy cũ hoặc thuê bên ngoài lập trình nhưng PLC/HMI bị đặt password, nhân sự cũ nghỉ hoặc nhà cung cấp không bàn…
Giữ log, ảnh hiện trường và trạng thái I/O
Rủi ro downtime rất lớn khi PLC/HMI hỏng; doanh nghiệp bị khóa vào một nhà cung cấp và không chủ động cải tạo máy.
Reset xong chạy lại rồi tái lỗi
Liên hệ người làm cũ, thử mật khẩu mặc định, dùng tool trên mạng hoặc ngại can thiệp vì sợ mất chương trình; đôi khi để…
So thời điểm lỗi với tải, nguồn, ca chạy và thao tác gần nhất
Không chứng minh được nguyên nhân gốc
Không biết nên thay linh kiện nào
PLC/HMI bị khóa khiến máy không chỉnh sửa được, không backup được và không thể download chương trình sang linh kiện…
Đo từng điểm trong chuỗi nguồn – tín hiệu – điều khiển – cơ cấu
Dễ thay nhầm thiết bị
Chủ xưởng cần khôi phục nhanh
Đánh giá khả năng truy cập hợp pháp, backup, phục hồi quyền quản trị, viết lại phần cần thiết và bàn giao…
Chọn remote/onsite theo mức downtime và dữ liệu có sẵn
Chậm đơn hàng hoặc tăng phế phẩm
Không nên làm khi PLC HMI bị khóa
Cách tự xử lý hiện tại thường là: Liên hệ người làm cũ, thử mật khẩu mặc định, dùng tool trên mạng hoặc ngại can thiệp vì sợ mất chương trình; đôi khi để máy chạy cho đến khi hỏng mới xử lý. Những việc này có thể giúp máy chạy…
Đừng reset trước khi giữ dữ liệu
Với PLC HMI bị khóa, trạng thái trước reset là bằng chứng quan trọng. Hãy giữ ảnh, log, alarm và điều kiện vận hành trước khi can thiệp.
Không thay linh kiện theo phỏng đoán
Thay nhanh có thể làm tăng chi phí và vẫn không xử lý được gốc. Ảnh hưởng kinh doanh đang thấy là: Rủi ro downtime rất lớn khi PLC/HMI hỏng; doanh nghiệp bị khóa vào một nhà cung cấp và không chủ động cải tạo máy.
Câu hỏi thường gặp
PLC HMI bị khóa có nên reset trước không?
Không nên reset trước khi ghi log, ảnh hiện trường và trạng thái I/O. Reset sớm làm mất dữ liệu khoanh vùng.
Cần chuẩn bị gì khi gọi hỗ trợ PLC HMI bị khóa?
Cần ảnh tủ/máy, mã lỗi, thời điểm lỗi, thay đổi gần nhất, cách đã thử và mức ảnh hưởng sản xuất.
SME nên mua dịch vụ gì cho lỗi PLC HMI bị khóa?
Gói Giành lại quyền làm chủ máy: audit + backup/unlock hợp pháp + bàn giao source 3-15M/máy; rất phù hợp retrofit sau đó.
Cần xử lý lỗi thực tế?
Gửi dữ liệu hiện trường khi PLC HMI bị khóa
Kỹ Thuật Nhà Máy có thể hỗ trợ đọc dữ liệu, phân loại nguyên nhân và chọn bước kiểm tra tiếp theo theo đúng tình trạng máy.
PLC Mất Chương Trình Sau Mất Điện: 8 Bước Backup Để Xưởng Không Dừng Máy
PLC mất chương trình là lỗi SME dễ xử lý theo cảm tính vì áp lực chạy hàng. Bài này dùng checklist thực tế để giữ dữ liệu, khoanh vùng nguyên nhân và chọn đúng phương án sửa.
Khi PLC mất chương trình, chủ doanh nghiệp / quản đốc / kỹ thuật tổng hợp cần quyết định nhanh nhưng vẫn phải giữ dữ liệu hiện trường. Reset hoặc thay linh kiện quá sớm dễ làm mất dấu nguyên nhân gốc.
Pain point từ Sheet SME Việt Nam: PLC lỗi/mất chương trình sau mất điện hoặc CPU hỏng nhưng nhà xưởng không có file backup đúng phiên bản, khiến không thể thay PLC và chạy máy lại nhanh.
Câu trả lời nhanhPLC mất chương trình nên kiểm tra theo chuỗi hiện tượng – nguồn/tín hiệu – thiết bị – chương trình – cơ cấu trước khi thay linh kiện.
Ai bị ảnh hưởngSME dùng máy cũ, máy nhập khẩu, máy đóng gói, máy nén khí, dây chuyền tự động; hồ sơ kỹ thuật và backup thường không được quản lý bài bản.
Sẵn sàng trả tiền choBackup PLC/HMI/VFD/servo có cấu trúc; phục hồi chương trình; chuyển sang PLC thay thế; lập trình lại khi không còn source.
Ảnh minh họa bối cảnh xử lý PLC mất chương trình tại xưởng SME, dùng để giữ dữ liệu trước khi reset hoặc thay linh kiện.
Tóm tắt nhanh
Gặp PLC mất chương trình, hãy giữ log, chụp hiện trường, đo đúng điểm nghi ngờ và đối chiếu ảnh hưởng kinh doanh trước khi chọn phương án sửa.
Bài này dành cho chủ doanh nghiệp / quản đốc / kỹ thuật tổng hợp tại SME dùng máy cũ, máy nhập khẩu, máy đóng gói, máy nén khí, dây chuyền tự động; hồ sơ kỹ thuật và backup thường không được quản lý bài bản.
Nó cũng giúp chủ xưởng hiểu vì sao PLC mất chương trình có thể làm tăng downtime, phế phẩm hoặc chi phí sửa nếu chỉ xử lý tạm.
Dấu hiệu PLC mất chương trình cần ghi lại ngay
Máy nén khí bị mất chương trình PLC và phải lập trình lại PLC + HMI trong 2 ngày để khôi phục chức năng.
1
Ghi hiện tượng PLC mất chương trình, thời điểm lỗi và máy/cụm thiết bị liên quan.
2
Chụp ảnh tủ điện, HMI/alarm, wiring hoặc cụm máy liên quan đến PLC mất chương trình.
3
So thay đổi gần nhất: mất điện, đổi ca, vệ sinh máy, thay sản phẩm, thay linh kiện hoặc sửa tủ.
4
Khoanh vùng theo chuỗi nguồn – tín hiệu – điều khiển – cơ cấu – vận hành rồi mới thay thiết bị.
Checklist 8 bước xử lý PLC mất chương trình cho SME
Thứ tự này giúp đội kỹ thuật xử lý PLC mất chương trình theo dữ liệu, hạn chế thay sai linh kiện và tránh mất dấu nguyên nhân sau khi reset.
Bước 1: Xác nhận lỗi xảy ra ở máy nào, ca nào và chế độ vận hành nào.
Bước 2: Giữ nguyên log, alarm, trạng thái I/O và ảnh hiện trường trước khi reset.
Bước 3: Đối chiếu pain point thực tế: PLC lỗi/mất chương trình sau mất điện hoặc CPU hỏng nhưng nhà xưởng không có file backup đúng phiên bản, khiến không thể thay PLC và chạy máy lại nhanh.
Bước 4: Kiểm tra tín hiệu quan sát: Máy nén khí bị mất chương trình PLC và phải lập trình lại PLC + HMI trong 2 ngày để khôi phục chức năng.
Bước 5: Không lặp lại cách xử lý tạm: Tìm laptop cũ/USB/email của người làm máy trước; gọi nhà cung cấp cũ; thử upload từ PLC; nếu không có file thì buộc phải viết lại logic từ hiện trạng.
Bước 6: Đo bằng dụng cụ phù hợp thay vì chỉ nhìn đèn báo hoặc cảm giác vận hành.
Bước 7: Tính ảnh hưởng kinh doanh: Downtime từ vài giờ đến vài ngày; rủi ro mất hoàn toàn logic máy, chậm giao hàng và phụ thuộc nhà cung cấp cũ.
Bước 8: Chốt phương án dịch vụ: Gói Backup chống mất máy: khảo sát + backup PLC/HMI/VFD/servo 2-10M/xưởng; phí phục hồi khẩn 1-5M; có thể bán bảo trì định kỳ.
Bảng khoanh vùng nguyên nhân khi PLC mất chương trình
Bảng này giúp chọn hướng kiểm tra đầu tiên khi sản xuất đang chờ máy chạy lại.
Triệu chứng
Nhóm nguyên nhân
Cách kiểm tra
Khi nên gọi hỗ trợ
Máy dừng hoặc chạy chập chờn
PLC lỗi/mất chương trình sau mất điện hoặc CPU hỏng nhưng nhà xưởng không có file backup đúng phiên bản, khiến không…
Giữ log, ảnh hiện trường và trạng thái I/O
Downtime từ vài giờ đến vài ngày; rủi ro mất hoàn toàn logic máy, chậm giao hàng và phụ thuộc nhà cung cấp cũ.
Reset xong chạy lại rồi tái lỗi
Tìm laptop cũ/USB/email của người làm máy trước; gọi nhà cung cấp cũ; thử upload từ PLC; nếu không có file thì buộc…
So thời điểm lỗi với tải, nguồn, ca chạy và thao tác gần nhất
Không chứng minh được nguyên nhân gốc
Không biết nên thay linh kiện nào
Máy nén khí bị mất chương trình PLC và phải lập trình lại PLC + HMI trong 2 ngày để khôi phục chức năng.
Đo từng điểm trong chuỗi nguồn – tín hiệu – điều khiển – cơ cấu
Dễ thay nhầm thiết bị
Chủ xưởng cần khôi phục nhanh
Backup PLC/HMI/VFD/servo có cấu trúc; phục hồi chương trình; chuyển sang PLC thay thế; lập trình lại khi không còn…
Chọn remote/onsite theo mức downtime và dữ liệu có sẵn
Chậm đơn hàng hoặc tăng phế phẩm
Không nên làm khi PLC mất chương trình
Cách tự xử lý hiện tại thường là: Tìm laptop cũ/USB/email của người làm máy trước; gọi nhà cung cấp cũ; thử upload từ PLC; nếu không có file thì buộc phải viết lại logic từ hiện trạng. Những việc này có thể giúp máy chạy tạm…
Đừng reset trước khi giữ dữ liệu
Với PLC mất chương trình, trạng thái trước reset là bằng chứng quan trọng. Hãy giữ ảnh, log, alarm và điều kiện vận hành trước khi can thiệp.
Không thay linh kiện theo phỏng đoán
Thay nhanh có thể làm tăng chi phí và vẫn không xử lý được gốc. Ảnh hưởng kinh doanh đang thấy là: Downtime từ vài giờ đến vài ngày; rủi ro mất hoàn toàn logic máy, chậm giao hàng và phụ thuộc nhà cung cấp cũ.
Câu hỏi thường gặp
PLC mất chương trình có nên reset trước không?
Không nên reset trước khi ghi log, ảnh hiện trường và trạng thái I/O. Reset sớm làm mất dữ liệu khoanh vùng.
Cần chuẩn bị gì khi gọi hỗ trợ PLC mất chương trình?
Cần ảnh tủ/máy, mã lỗi, thời điểm lỗi, thay đổi gần nhất, cách đã thử và mức ảnh hưởng sản xuất.
SME nên mua dịch vụ gì cho lỗi PLC mất chương trình?
Gói Backup chống mất máy: khảo sát + backup PLC/HMI/VFD/servo 2-10M/xưởng; phí phục hồi khẩn 1-5M; có thể bán bảo trì định kỳ.
Cần xử lý lỗi thực tế?
Gửi dữ liệu hiện trường khi PLC mất chương trình
Kỹ Thuật Nhà Máy có thể hỗ trợ đọc dữ liệu, phân loại nguyên nhân và chọn bước kiểm tra tiếp theo theo đúng tình trạng máy.
PLC mất chương trình sau mất điện: 7 bước kiểm tra để tránh dừng máy lâu
PLC mất chương trình sau mất điện có thể làm dây chuyền dừng lâu và mất dữ liệu vận hành. Xem 7 bước kiểm tra pin, bộ nhớ, nguồn 24VDC và file backup.
PLC mất chương trình là dấu hiệu cần kiểm tra có thứ tự trong nhà máy.
PLC mất chương trình sau mất điện là vấn đề đội bảo trì cần xử lý có thứ tự, vì chỉ một lần đoán sai có thể kéo dài downtime và làm mất thêm dữ liệu hiện trường.
Một trong những tình huống khó chịu nhất với đội bảo trì là nhà máy mất điện, sau đó cấp nguồn lại nhưng máy không chạy như trước.
Đèn nguồn PLC vẫn sáng, HMI có thể vẫn lên, nhưng chế độ auto không hoạt động, output không ra, alarm xuất hiện lạ hoặc toàn bộ chương trình trong PLC không còn.
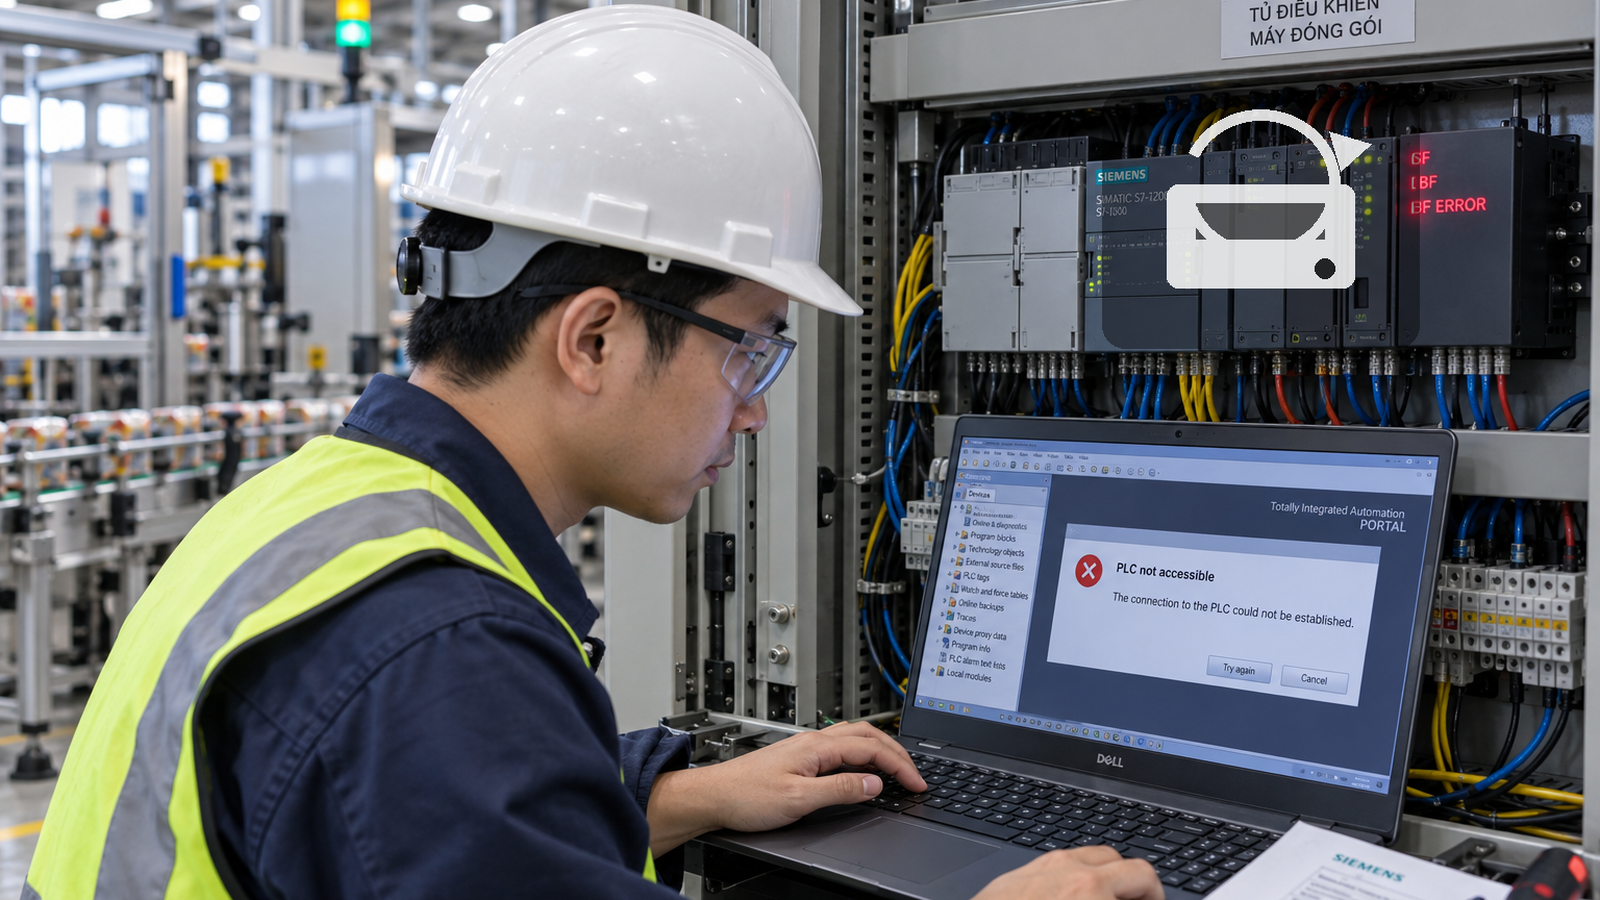
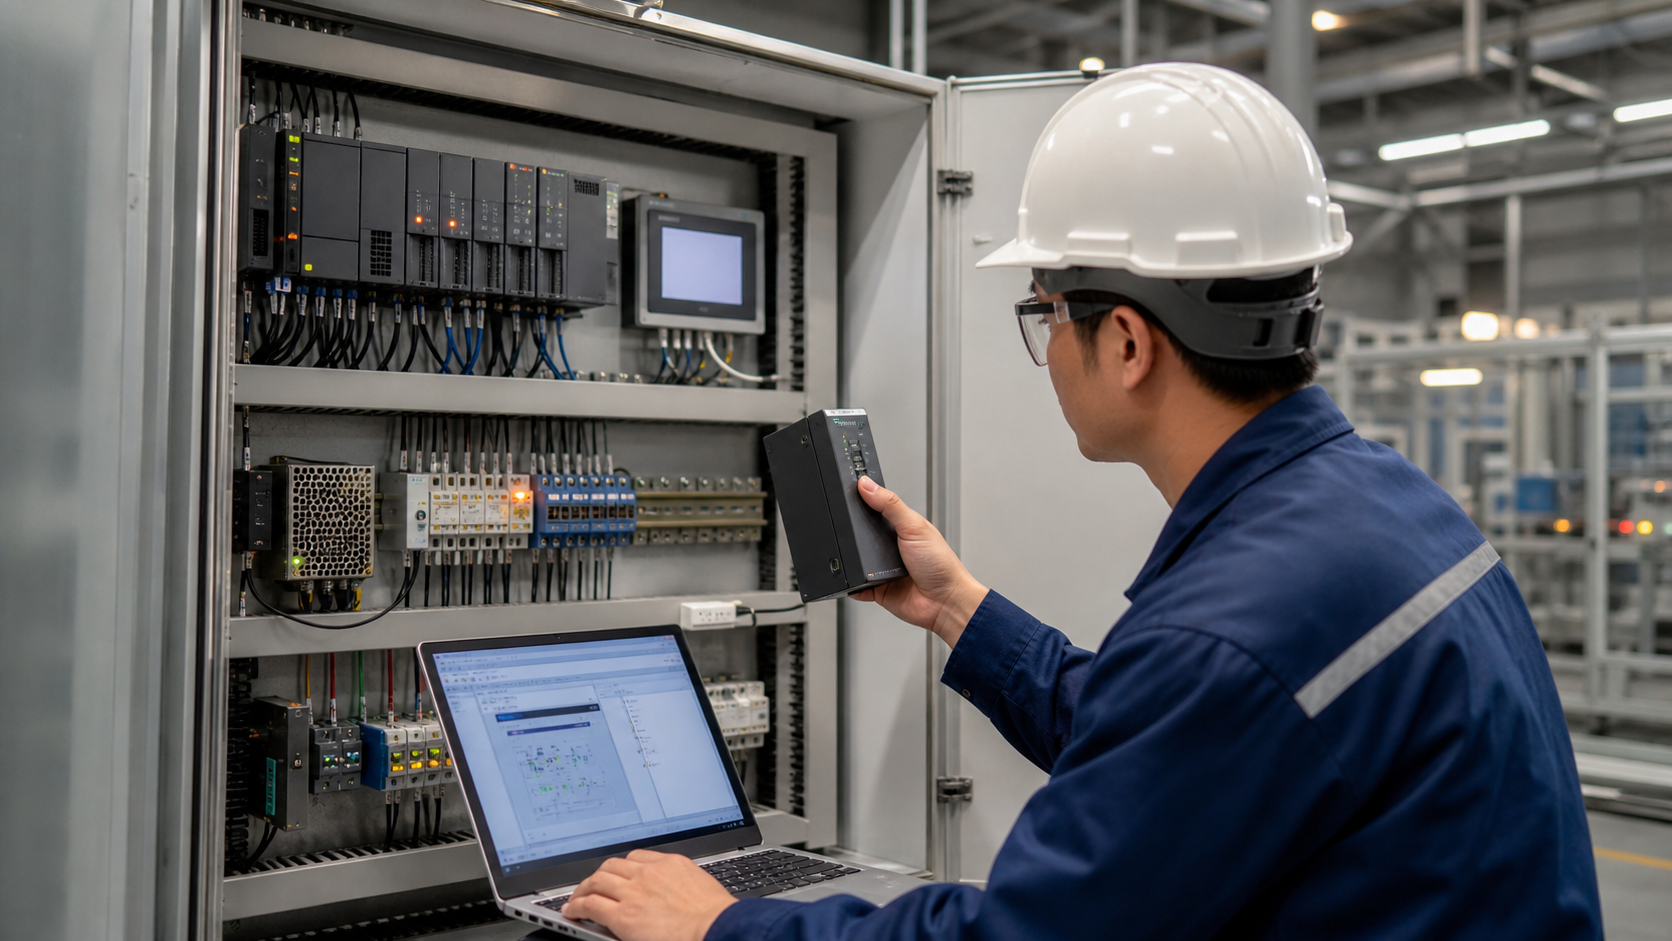
Ảnh minh họa tình huống kỹ thuật trong nhà máy để người đọc nhận diện nhanh vấn đề trước khi đi vào checklist.
Ai nên đọc?Trưởng bảo trì, kỹ sư PLC, nhà máy đang sợ mất source chương trình.
Vấn đề chínhMất điện xong máy không chạy lại, PLC fault hoặc không còn đúng logic.
Mục tiêuBiết kiểm tra pin, nguồn, thẻ nhớ, file backup và tránh nạp nhầm chương trình.
PLC mất chương trình: cách xử lý nhanh tại hiện trường
PLC mất chương trình cần được ghi nhận bằng ảnh tủ điện, mã lỗi và thời điểm xảy ra.
Khi nghi PLC mất chương trình, hãy đo nguồn, kiểm tra terminal và lưu trạng thái trước khi reset.
Với PLC mất chương trình, đội bảo trì nên so sánh lịch sử lỗi thay vì thay linh kiện theo cảm tính.
Nếu PLC mất chương trình lặp lại, cần audit nguyên nhân gốc để giảm downtime.
Lưu ý hiện trường: đừng thay thiết bị hoặc reset lỗi liên tục khi chưa lưu ảnh, mã lỗi, thời điểm xảy ra và điều kiện vận hành. Dữ liệu đúng giúp giảm thời gian khoanh vùng nguyên nhân.
Một trong những tình huống khó chịu nhất với đội bảo trì là nhà máy mất điện, sau đó cấp nguồn lại nhưng máy không chạy như trước.
Đèn nguồn PLC vẫn sáng, HMI có thể vẫn lên, nhưng chế độ auto không hoạt động, output không ra, alarm xuất hiện lạ hoặc toàn bộ chương trình trong PLC không còn.
Vấn đề này thường không chỉ là lỗi kỹ thuật.
Nó kéo theo dừng chuyền, chậm đơn hàng, operator chờ máy, kỹ thuật phải gọi người cũ, tìm laptop cũ, tìm cáp lập trình, rồi mới phát hiện không ai còn giữ file chương trình đúng phiên bản đang chạy trong máy.
Nếu PLC mất chương trình sau mất điện, điều quan trọng đầu tiên không phải là nạp thử một file bất kỳ.
Cần khoanh vùng đúng: chương trình thật sự mất, PLC chỉ mất thông số, HMI mất kết nối, nguồn 24VDC sụt áp, thẻ nhớ lỗi hay bộ nhớ PLC đã đến giới hạn tuổi thọ.
PLC mất chương trình: tóm tắt nhanh
PLC mất chương trình sau mất điện thường liên quan đến pin nuôi bộ nhớ, bộ nhớ trong, thẻ nhớ, nguồn cấp không ổn định hoặc thao tác bảo trì trước đó.
Không nên nạp lại chương trình khi chưa xác nhận model PLC, phiên bản file, I/O thực tế và trạng thái máy.
Rủi ro lớn nhất là nhà máy không có file backup đúng phiên bản đang chạy.
Nên có quy trình sao lưu định kỳ, ghi nhận phiên bản, lưu sơ đồ tủ điện và kiểm tra phục hồi trước khi xảy ra sự cố thật.
Vì sao lỗi này gây downtime lâu?
Với lỗi motor, cảm biến hoặc biến tần, đội bảo trì thường có thể đo điện, thay thiết bị hoặc reset theo mã lỗi.
Nhưng khi PLC mất chương trình, mọi thứ phụ thuộc vào dữ liệu: file project, mật khẩu, version phần mềm, cấu hình truyền thông, danh sách I/O, tham số HMI, biến tần, servo và cách máy được chỉnh trong quá trình vận hành.
Nhiều dây chuyền đã chạy nhiều năm nhưng file gốc nằm trong laptop của kỹ sư cũ, nhà thầu cũ hoặc chỉ còn một bản không rõ ngày tháng.
Khi nạp nhầm file cũ, máy có thể chạy sai trình tự, mất interlock, sai tốc độ, sai công thức hoặc không khớp với phần cứng đã thay đổi.
Vì vậy, với nhóm lỗi này, mục tiêu không chỉ là làm máy chạy lại. Mục tiêu đúng hơn là phục hồi có kiểm soát và giảm khả năng lỗi lặp lại trong lần mất điện tiếp theo.
Các nguyên nhân thường gặp
1. Pin nuôi bộ nhớ yếu hoặc hết
Một số dòng PLC đời cũ dùng pin để giữ dữ liệu hoặc chương trình trong bộ nhớ RAM. Khi pin yếu, PLC vẫn có thể chạy bình thường lúc còn cấp điện. Nhưng sau khi mất điện dài, dữ liệu có thể bị mất.
Dấu hiệu hay gặp là PLC báo lỗi battery, đèn fault hoặc diagnostic buffer có cảnh báo liên quan đến memory. Nếu nhà máy bỏ qua cảnh báo này nhiều tháng, sự cố thường chỉ lộ ra sau một lần mất điện hoặc tắt máy bảo trì.
2. Nguồn 24VDC sụt áp hoặc nhiễu khi mất/cấp điện
PLC không thích nguồn cấp chập chờn. Khi nguồn 24VDC yếu, terminal lỏng, bộ nguồn già, tủ điện nóng hoặc có tải coil/van điện từ kéo sụt áp, PLC có thể reset nhiều lần trong giai đoạn mất/cấp điện.
Việc reset bất thường có thể làm lỗi bộ nhớ, lỗi thẻ nhớ hoặc làm mất dữ liệu tạm.
Nếu cùng lúc nhiều thiết bị trong tủ điện lỗi sau mất điện, không nên chỉ nhìn vào PLC. Hãy kiểm tra chất lượng nguồn 24VDC, điểm nối mass, terminal, MCB, relay trung gian và bộ nguồn.
3. Thẻ nhớ hoặc memory card lỗi
Nhiều PLC dùng thẻ nhớ để lưu project, recipe hoặc dữ liệu khởi động. Thẻ nhớ công nghiệp cũng có tuổi thọ. Môi trường nóng, bụi, rung hoặc thao tác rút cắm khi chưa tắt nguồn đúng cách có thể làm thẻ lỗi.
Dấu hiệu là PLC yêu cầu format thẻ, không boot được chương trình, báo lỗi memory card hoặc chỉ chạy được khi tháo/thay thẻ. Trong trường hợp này, cần sao lưu nội dung thẻ nếu còn đọc được trước khi format.
4. File backup không đúng phiên bản
Đây là nguyên nhân vận hành rất phổ biến. PLC không hẳn mất chương trình, nhưng sau khi nạp lại bằng file cũ, máy không chạy đúng.
Nguyên nhân là file đó không chứa các thay đổi đã được chỉnh ngoài hiện trường: thêm cảm biến, đổi motor, thay biến tần, bỏ một cơ cấu, sửa thời gian timer hoặc cập nhật giao thức truyền thông.
Nếu không có nhật ký thay đổi, đội bảo trì rất khó biết bản nào là bản cuối.
5. PLC hoặc module đã già, bộ nhớ xuống cấp
Với hệ thống cũ, PLC có thể đã chạy quá lâu trong môi trường nhiệt cao. Bộ nhớ, tụ, board nguồn hoặc module CPU xuống cấp làm lỗi xuất hiện sau những lần mất điện.
Nếu đã thay pin, kiểm tra nguồn và dùng đúng file nhưng lỗi vẫn lặp lại, cần đánh giá phương án sửa, thay CPU hoặc retrofit.
Checklist 20 phút đầu khi nghi PLC mất chương trình
Chụp ảnh toàn bộ tủ điện, CPU PLC, module I/O, đèn trạng thái và màn hình HMI.
Ghi lại model CPU, mã module, thẻ nhớ, version firmware nếu đọc được.
Không nạp chương trình mới ngay nếu chưa chắc file đúng phiên bản.
Kiểm tra đèn RUN/STOP/FAULT/BATTERY/MEMORY trên PLC.
Đo nguồn 24VDC tại terminal PLC khi không tải và khi máy khởi động.
Kiểm tra pin PLC, ngày thay pin gần nhất và cảnh báo battery trong HMI hoặc phần mềm.
Hỏi vận hành xem trước khi mất điện máy có lỗi gì, có ai thay thiết bị hoặc chỉnh chương trình không.
Tìm file backup mới nhất, thư mục dự án, ảnh chụp tủ, bản vẽ điện và danh sách I/O.
Nếu PLC có thẻ nhớ, không format hoặc ghi đè khi chưa sao lưu.
Nếu có laptop phần mềm, thử online để đọc diagnostic trước khi download.
Bảng quyết định nhanh
Dấu hiệu
Nguyên nhân có thể
Việc nên làm
Khi nào cần hỗ trợ
PLC báo battery, mất chương trình sau tắt nguồn
Pin yếu, bộ nhớ RAM mất dữ liệu
Thay pin đúng quy trình, tìm file backup đúng phiên bản
Khi không có file backup hoặc không chắc cách nạp
PLC fault sau cấp điện, nhiều thiết bị trong tủ cũng lỗi
Nguồn 24VDC sụt, terminal lỏng, nguồn già
Đo nguồn, siết terminal, kiểm tra bộ nguồn và tải 24VDC
Khi lỗi lặp lại theo chu kỳ hoặc đo không ổn định
PLC yêu cầu memory card hoặc không boot
Thẻ nhớ lỗi, project trên thẻ hỏng
Sao lưu thẻ, kiểm tra bằng thẻ dự phòng
Khi thẻ chứa project duy nhất
Nạp file xong máy chạy sai trình tự
File không đúng phiên bản hiện trường
Dừng, đối chiếu I/O, bản vẽ, lịch sử thay đổi
Khi có nguy cơ mất an toàn hoặc hỏng thiết bị
Lỗi lặp lại sau mỗi lần mất điện
CPU già, nguồn yếu, pin/thẻ nhớ chưa xử lý gốc
Lập kế hoạch backup và đánh giá retrofit
Khi downtime ảnh hưởng sản lượng
Cách phòng tránh trước khi sự cố xảy ra
Nhà máy nên có một gói backup tối thiểu cho mỗi máy quan trọng.
Gói này gồm file chương trình PLC, file HMI, thông số biến tần/servo, bản vẽ điện, danh sách I/O, ảnh tủ điện, ảnh tem thiết bị, hướng dẫn nạp lại và thông tin phần mềm cần dùng.
Mỗi lần sửa chương trình, nên lưu bản mới với ngày tháng, lý do thay đổi và người thực hiện. Nếu có thể, hãy xuất bản PDF hoặc ghi chú ngắn về thay đổi để người sau hiểu vì sao logic được sửa.
Pin PLC nên được kiểm tra theo lịch, không đợi đèn cảnh báo sáng quá lâu.
Với dây chuyền quan trọng, nên thử quy trình phục hồi trong thời gian bảo trì định kỳ: dùng file backup, kết nối phần mềm, kiểm tra online và xác nhận bản backup có thể mở được.
Với hệ thống quá cũ, không còn phần mềm, không còn cáp lập trình hoặc nhà thầu cũ không hỗ trợ, nên xem xét audit trước.
Đợi đến lúc PLC mất chương trình mới xử lý thường tốn hơn rất nhiều so với việc sao lưu và lập phương án thay thế từ sớm.
Cần xử lý lỗi thực tế?
Gửi mã lỗi, ảnh tủ điện hoặc video hiện trạng
Kỹ Thuật Nhà Máy sẽ giúp khoanh vùng nguyên nhân PLC mất chương trình, xác định dữ liệu cần kiểm tra tiếp và đề xuất hướng phục hồi phù hợp trước khi nạp lại chương trình.